


BOSM - Horizontalios gręžimo ir ištekinimo staklės
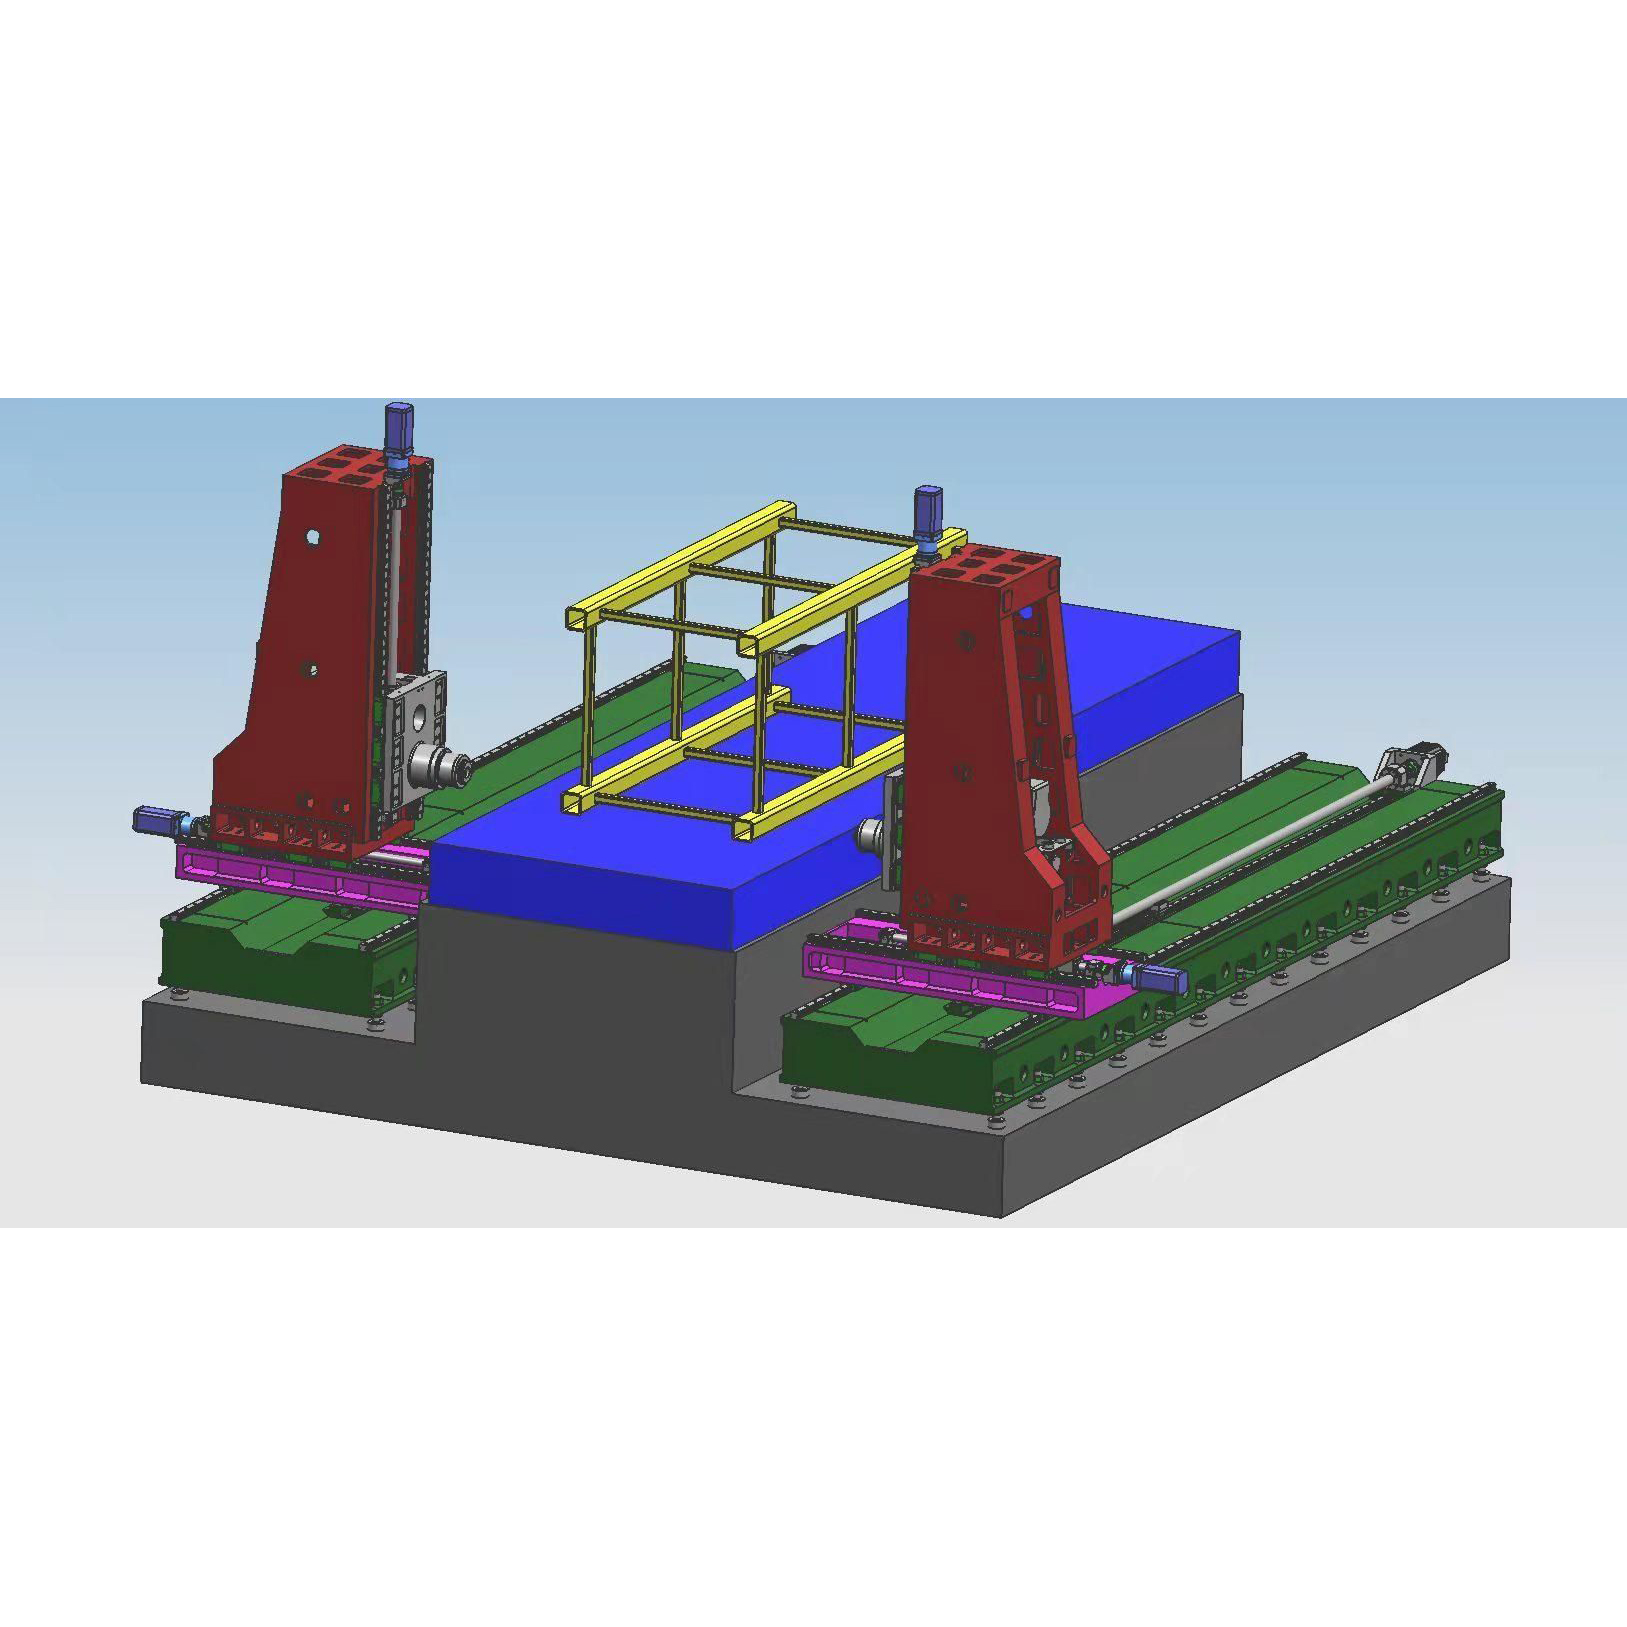
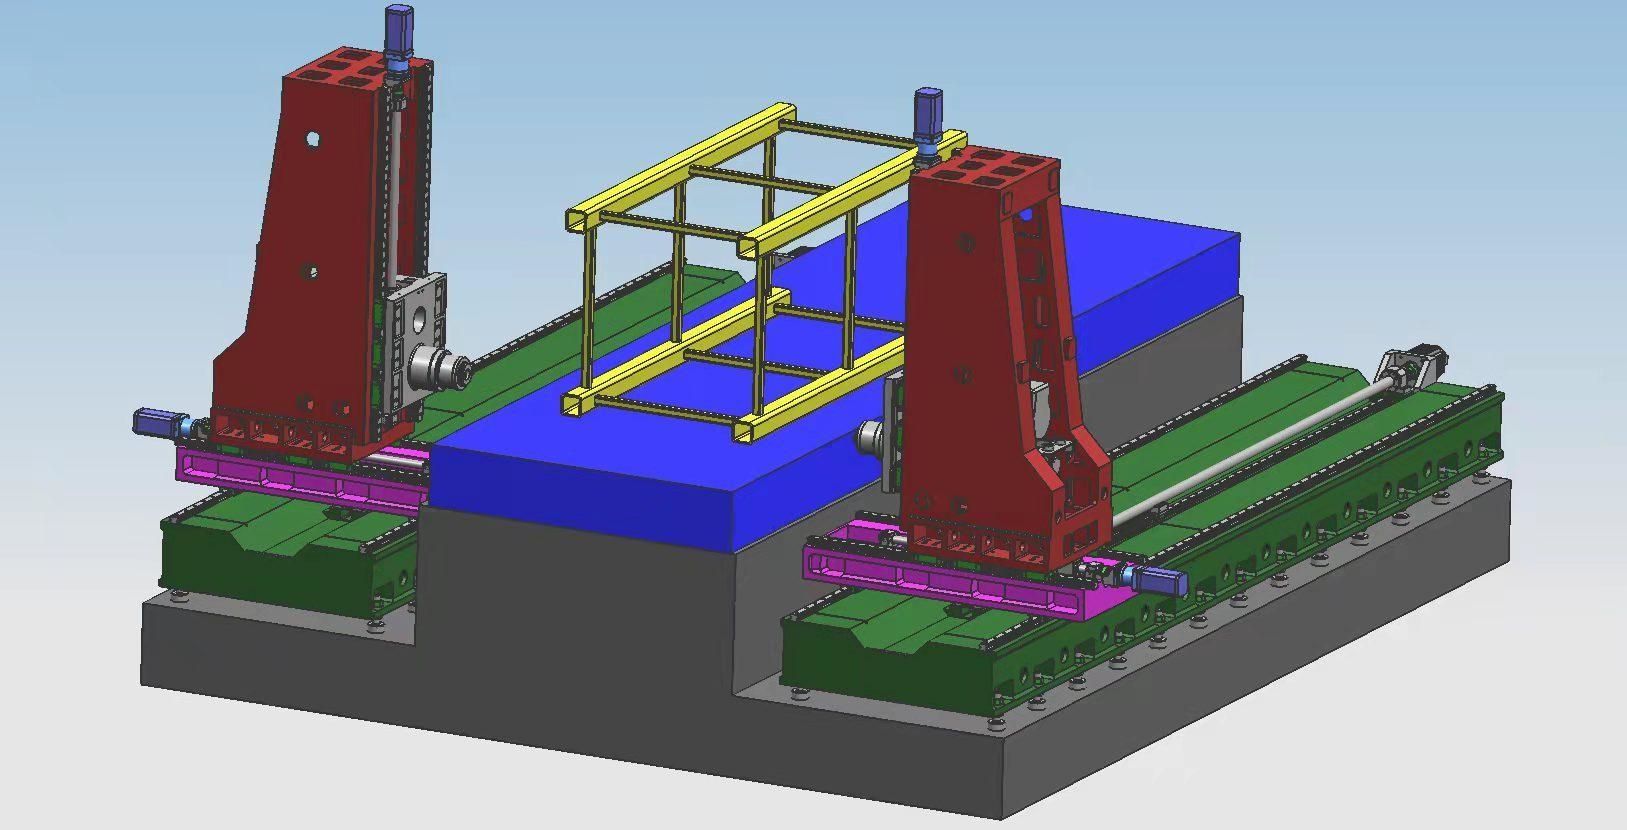
1. Įrangos naudojimas:
BOSM horizontalios gręžimo ir ištekinimo staklės yra specialios jūsų įmonei skirtos bokštinių kranų dangčių apdirbimo staklės. Staklės turi 2 horizontalios gręžimo ir ištekinimo galvučių komplektus, kurie gali atlikti ruošinių gręžimą, frezavimą ir ištekinimą efektyviame eigos diapazone. Pjovimo ir kito apdorojimo metu įrangos pozicionavimo greitis yra didelis, apdorojimo tikslumas didelis, o apdorojimo efektyvumas – didelis.
2. Įrangos konstrukcijos charakteristikos:
2. 1. Pagrindiniai komponentaiMašina
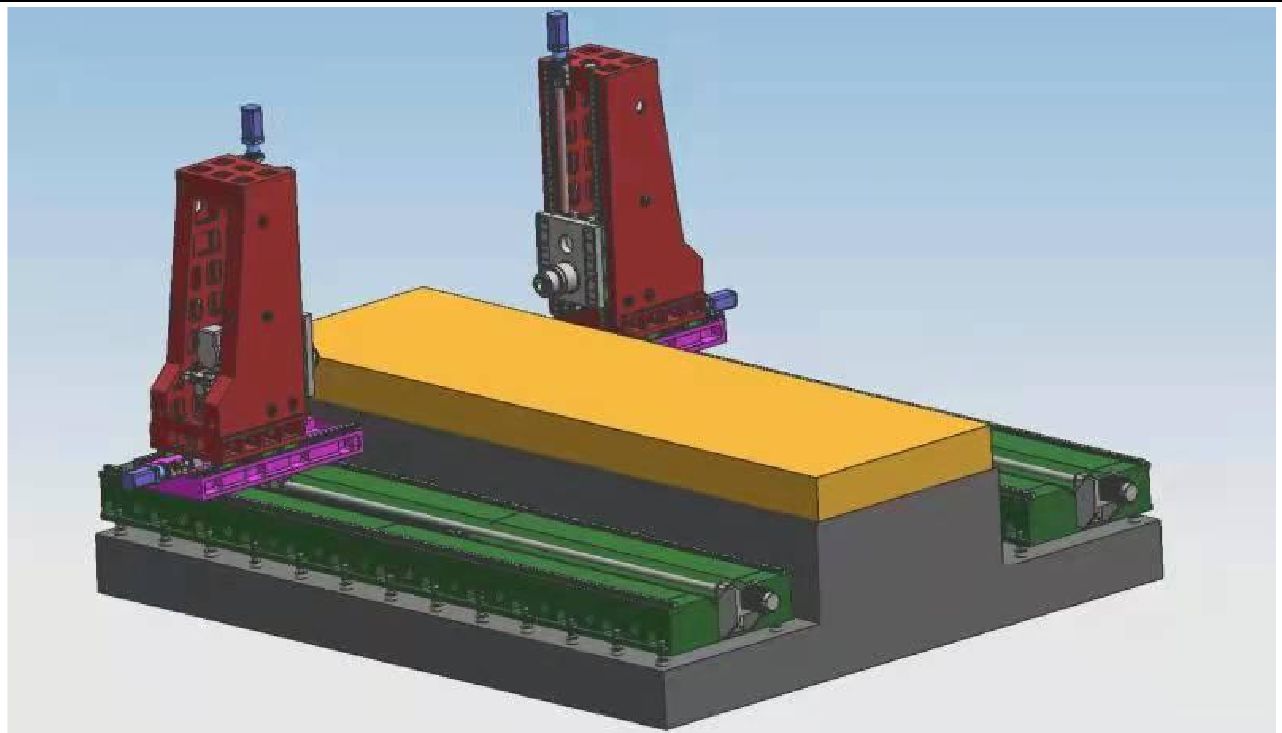
Pagrindiniai staklių komponentai: lova, darbastalis, kairysis ir dešinysis stulpai, balneliai, stūmokliai ir kt. Didelės dalys pagamintos iš dervos smėlio liejimo, aukštos kokybės pilkojo ketaus 250 liejinio, atkaitintos karšto smėlio duobėje → vibracinis sendinimas → karštos krosnies atkaitinimas → vibracinis sendinimas → grubus apdirbimas → vibracinis sendinimas → krosnies atkaitinimas → vibracinis sendinimas → apdaila, siekiant visiškai pašalinti neigiamą detalių įtempį ir išlaikyti stabilų detalių veikimą. Įrangos darbastalis yra fiksuotas, o abiejų pusių jėgos galvutės gali judėti priekine ir galine pagrindo kryptimis; staklės turi tokias funkcijas kaip gręžimas, ištekinimas, įgilinimas, sriegimas ir kt. Įrankio aušinimo būdas yra vidinis aušinimas ir išorinis aušinimas. Staklės turi 5 padavimo ašis, 2 pjovimo jėgos galvutes, kurios gali būti sinchronizuotos su 5 ašimis vienu metu arba gali būti vienos veikimo. Staklės ir jėgos galvutės ašinė kryptis parodyta paveikslėlyje žemiau.
2. 2 Ašinės transmisijos padavimo dalies pagrindinė struktūra
2.2.1 X ašis: Maitinimo galvutė juda slankiojančia kryptimi išilgai pagrindo kreipiančiosios bėgelio.
X1 ašies pavara: kintamosios srovės servovariklis ir didelio tikslumo planetinis reduktorius naudojami galios galvutei varyti per rutulinį sraigtinį pavarą, kad būtų pasiektas tiesinis X ašies judėjimas.
X2 ašies transmisija: kintamosios srovės servo variklis ir didelio tikslumo planetinis reduktorius naudojami galios galvutei varyti per rutulinį sraigtinį transmisiją, kad būtų pasiektas X ašies tiesinis judėjimas.
Kreipiančiųjų bėgelių forma: ant praplatinto pagrindo išdėstytos dvi didelio stiprumo tikslios linijinės kreipiančiosios.
2.2 Y1 ašis: Maitinimo galvutė juda aukštyn ir žemyn ant kolonos.
Y1 ašies pavara: naudojamas kintamosios srovės servo variklis, kuris varo rutulinį sraigtą ir užtikrina Y1 ašies tiesinį judėjimą. Kreipiančiųjų bėgelių forma: 4 vnt. 45 tipo tiesinių kreipiamųjų bėgelių.
2.2.3 Y2 ašis: Maitinimo galvutė juda aukštyn ir žemyn ant kolonos.
Y2 ašies transmisija: kintamosios srovės servovariklis naudojamas rutuliniam sraigtui varyti, kad būtų pasiektas tiesinis Y1 ašies judėjimas.
Kreipiamojo bėgelio forma: 4 vnt. 45 tipo linijinių kreipiamųjų bėgelių.
2.2.4 Z1 ašis: Pavarų dėžės galvutė juda pirmyn ir atgal ant balnelio.
Z1 ašies transmisija: judesiui per rutulinį sraigtą valdyti naudojamas kintamosios srovės servo variklis ir didelio tikslumo planetinis reduktorius, kad būtų pasiektas tiesinis Z1 ašies judėjimas.
2.2.5 Z2 ašis: galios galvutė juda pirmyn ir atgal ant balnelio.
Z2 ašies transmisija: judesiui per rutulinį sraigtą valdyti naudojamas kintamosios srovės servo variklis ir didelio tikslumo planetinis reduktorius, kad būtų pasiektas Z2 ašies tiesinis judėjimas.
2.3. Drožlių šalinimas ir aušinimas
Abiejose darbastalio pusėse sumontuoti plokščios grandinės drožlių konvejeriai, o geležies drožlės gale gali būti išleidžiamos į drožlių konvejerį, kad būtų užtikrinta civilizuota gamyba. Drožlių konvejerio aušinimo skysčio bake yra aušinimo siurblys, kuris gali būti naudojamas įrankio vidiniam ir išoriniam aušinimui, siekiant užtikrinti įrankio veikimą ir tarnavimo laiką, o aušinimo skystį galima perdirbti.
3Pilnai skaitmeninė skaitmeninio valdymo sistema:
3.1. Naudojant drožlių laužymo funkciją, drožlių laužymo laiką ir drožlių laužymo ciklą galima nustatyti žmogaus ir mašinos sąsajoje.
3.2. Naudojant įrankio kėlimo funkciją, įrankio kėlimo atstumą galima nustatyti žmogaus ir mašinos sąsajoje. Kai atstumas pasiekiamas, įrankis greitai pakeliamas, o drožlės išmetamos, o tada greitai juda į gręžimo paviršių ir automatiškai paverčiamos darbu.
3.2. Centralizuotas valdymo pultas ir nešiojamasis įrenginys turi skaitmeninio valdymo sistemą ir turi USB sąsają bei LCD skystųjų kristalų ekraną. Siekiant palengvinti programavimą, saugojimą, rodymą ir ryšį, valdymo sąsaja turi tokias funkcijas kaip žmogaus ir mašinos dialogas, klaidų kompensavimas ir automatinis aliarmas.
3.2.. Įranga turi funkciją peržiūrėti ir pakartotinai patikrinti skylės padėtį prieš apdorojimą, todėl operacija yra labai patogi.
4Automatinis tepimas
Mašinų tikslios linijinių kreipiamųjų bėgių poros, tikslios rutulinių sraigtų poros ir kitos didelio tikslumo judesio poros yra aprūpintos automatinėmis tepimo sistemomis. Automatinis tepimo siurblys tiekia slėginę alyvą, o kiekybinio tepimo alyvos kamera patenka į alyvą. Kai alyvos kamera prisipildo alyvos ir sistemos slėgis pakyla iki 1,4–1,75 MPa, sistemos slėgio jungiklis užsidaro, siurblys sustoja ir tuo pačiu metu iškraunamas iškrovimo vožtuvas. Kai alyvos slėgis bėgiuose nukrenta žemiau 0,2 MPa, kiekybinis tepimo įtaisas pradeda pildyti tepimo tašką ir užbaigia vieną alyvos užpildymą. Dėl tikslaus kiekybinio tepalo tiekiamo alyvos kiekio ir gebėjimo aptikti sistemos slėgį, alyvos tiekimas yra patikimas ir užtikrina, kad kiekvienos kinematinės poros paviršiuje būtų alyvos plėvelė, kuri sumažina trintį ir nusidėvėjimą bei apsaugo nuo perkaitimo sukeltų vidinės konstrukcijos pažeidimų, siekiant užtikrinti mašinos tikslumą ir tarnavimo laiką.
5. Mašinanaudojimo aplinka:
Maitinimo šaltinis: Trifazis AC380V±10%, 50Hz±1 Aplinkos temperatūra: -10°~ 45°
6Priėmimo kriterijai:
JB/T10051-1999 „Metalo pjovimo staklių hidraulinės sistemos bendrosios techninės specifikacijos“
7Techniniai parametrai:
| Modelis | 2050-5Z | |
| Maksimalus apdirbamo ruošinio dydis | Ilgis × plotis × aukštis (mm) | 5000 × 2000 × 1500 |
| darbo stalo dydis | Ilgis x plotis (mm) | 5000*2000 |
| Maitinimo galvutės pagrindo judėjimo kryptis | Judėti pirmyn ir atgal (mm) | 5000 |
| Galvos pakėlimas ir nuleidimas | Stūmoklio eiga aukštyn ir žemyn (mm) | 1500 |
|
Horizontalios cilindrinės gręžimo galvutės Maitinimo galvutė 1 2 | Kiekis (2 vnt.) | 2 |
| Veleno kūgis | BT50 | |
| Gręžimo skersmuo (mm) | Φ2–Φ60 | |
| Sriegiklio skersmuo (mm) | M3-M30 | |
| Veleno greitis (aps./min.) | 30–3000 | |
| Servo veleno variklio galia (kW) | 22*2 | |
| Eiga į kairę ir į dešinę (mm) | 600 | |
| Dvipusis padėties nustatymo tikslumas | 300 mm * 300 mm | ±0,025 |
| Dvipusis pakartotinio padėties nustatymo tikslumas | 300 mm * 300 mm | ±0,02 |
Produktų kategorijos
-

VC serijos didelio standumo CNC apdirbimo centras su...
-

HP serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

HT serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

VS serijos keturių takelių sunkiųjų CNC apdirbimo staklės
-

V serijos CNC apdirbimo centras su dideliu standumu
-

X serijos dviejų kolonų CNC apdirbimo centras
-

Horizontalus 5 ašių CNC apdirbimo centras TKG1600
-

CNC vertikalaus tekinimo ir frezavimo kompozicinės cen...
-

Didelės spartos CNC apdirbimo centras GM serija
-

Didelės spartos CNC frezavimo GT serija
-

Dviejų velenų CNC tekinimo staklės SK32
-

CNC vertikalus apdirbimo centras RFTV510 ratų...