


BOSM -5020-5Z priešingos galvutės gręžimo frezavimo staklės
1Įrangos naudojimas:
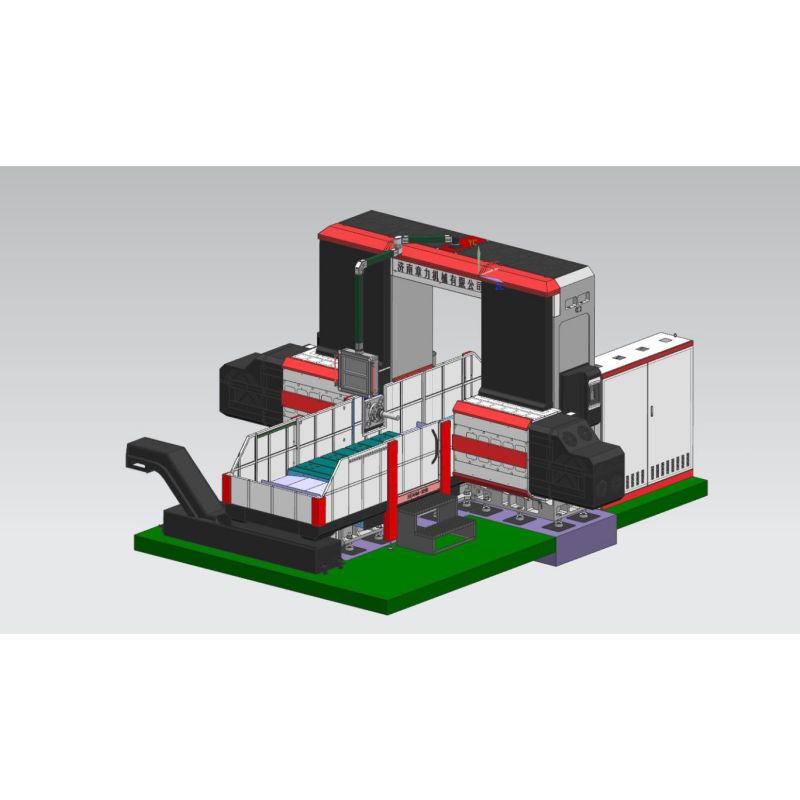
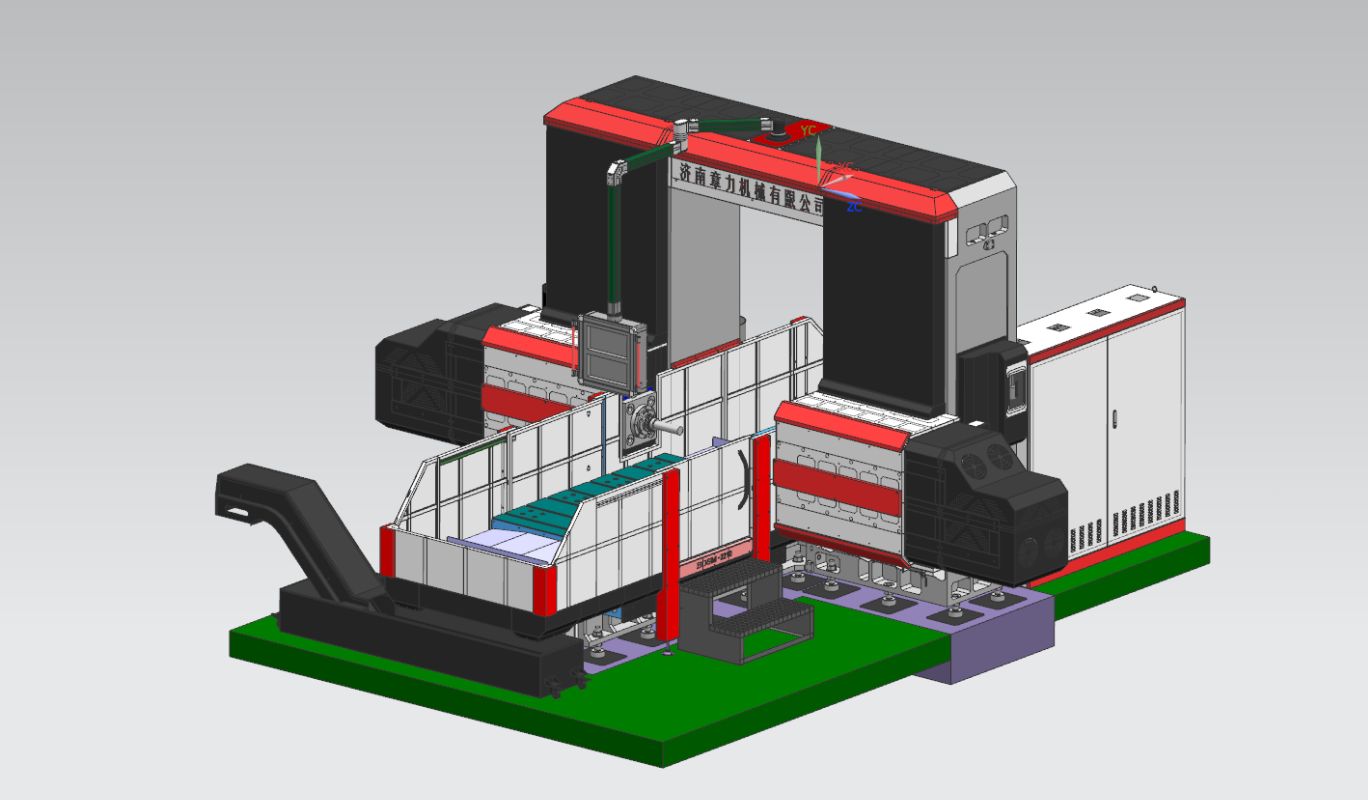
Mobilios dviejų kolonų CNC darbastalio gręžimo ir frezavimo staklės BOSM-5020-5Z yra specialios staklės simetriškiems inžinerinių mašinų ruošiniams apdirbti. Staklės aprūpintos specialiu judančiu darbastaliu ir dviem horizontalių stūmoklių komplektais, kurie gali atlikti gręžimo, frezavimo, tekinimo ir kitokio ruošinio apdirbimo darbus efektyviame eigos diapazone, ruošinį galima apdirbti vietoje vienu metu (nereikia antrinio spaustuko), greitas pakrovimo ir iškrovimo greitis, greitas pozicionavimo greitis, didelis apdorojimo tikslumas ir didelis apdorojimo efektyvumas.
2Įrangos struktūra:
2.1. Pagrindiniai mašinos komponentai
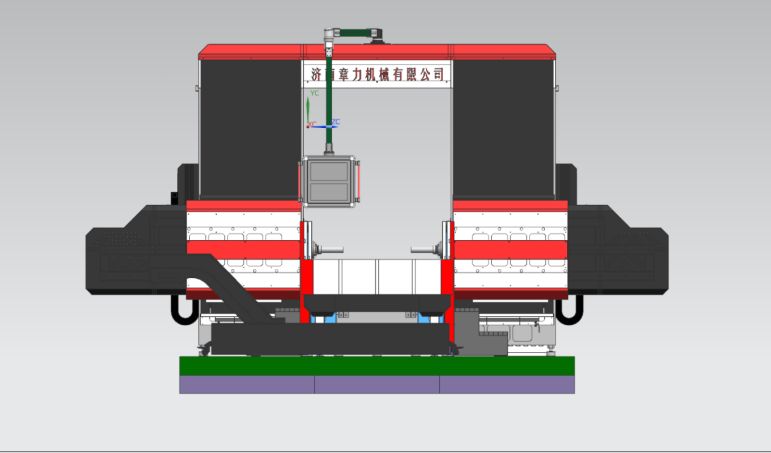
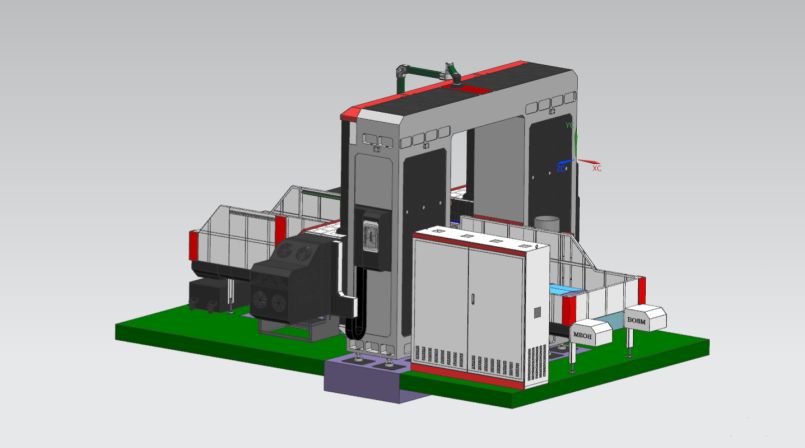
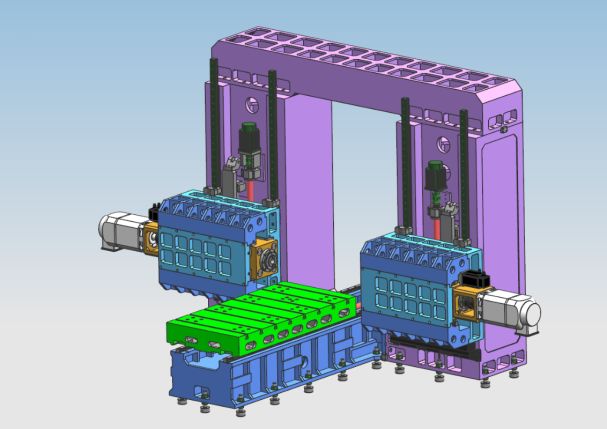
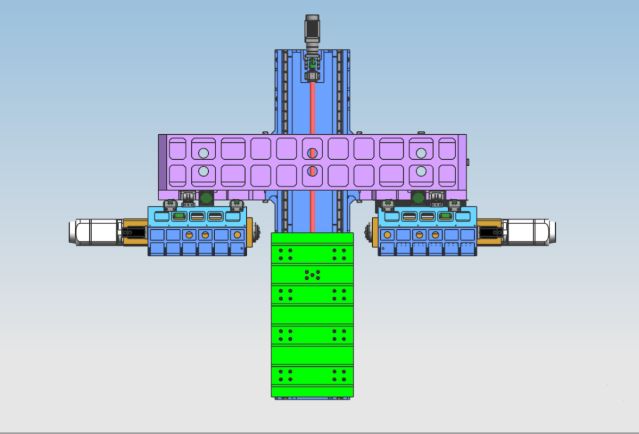
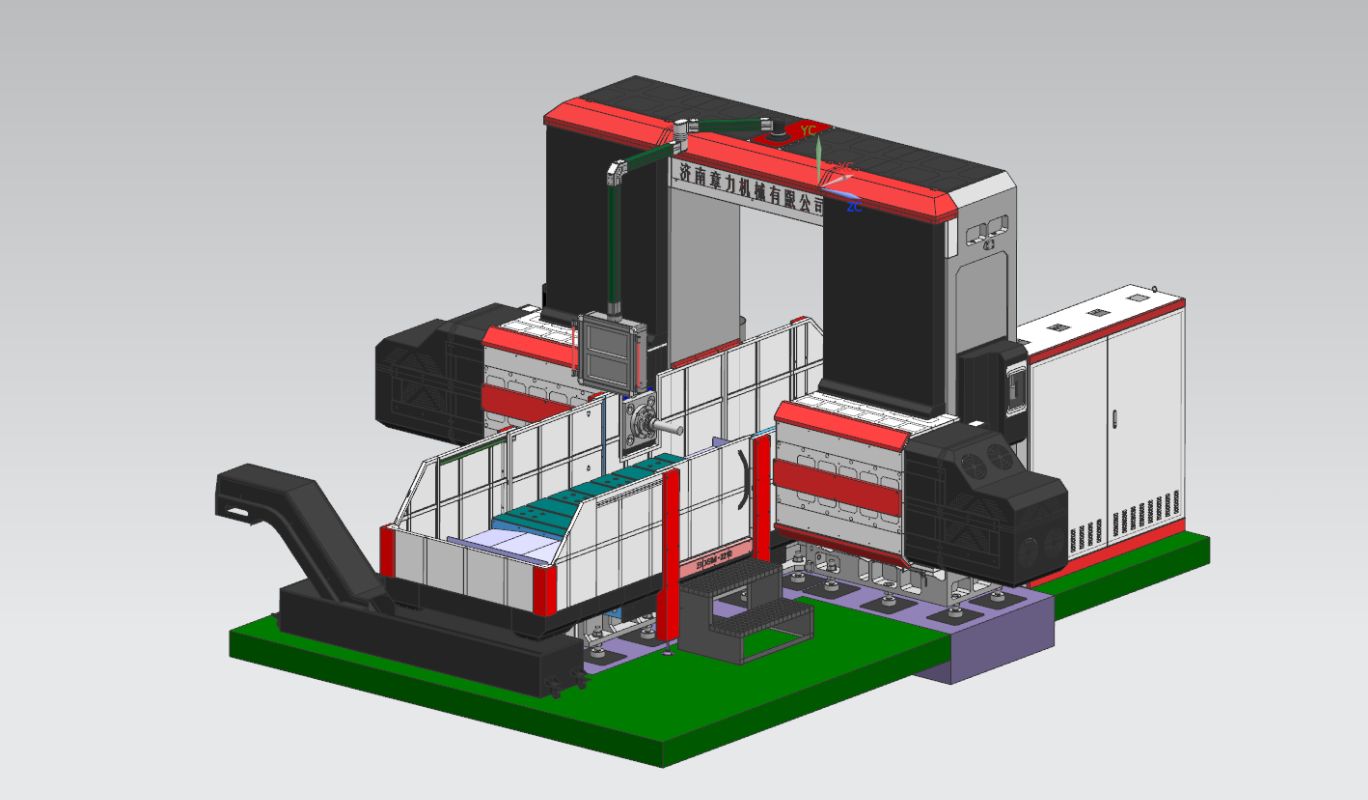
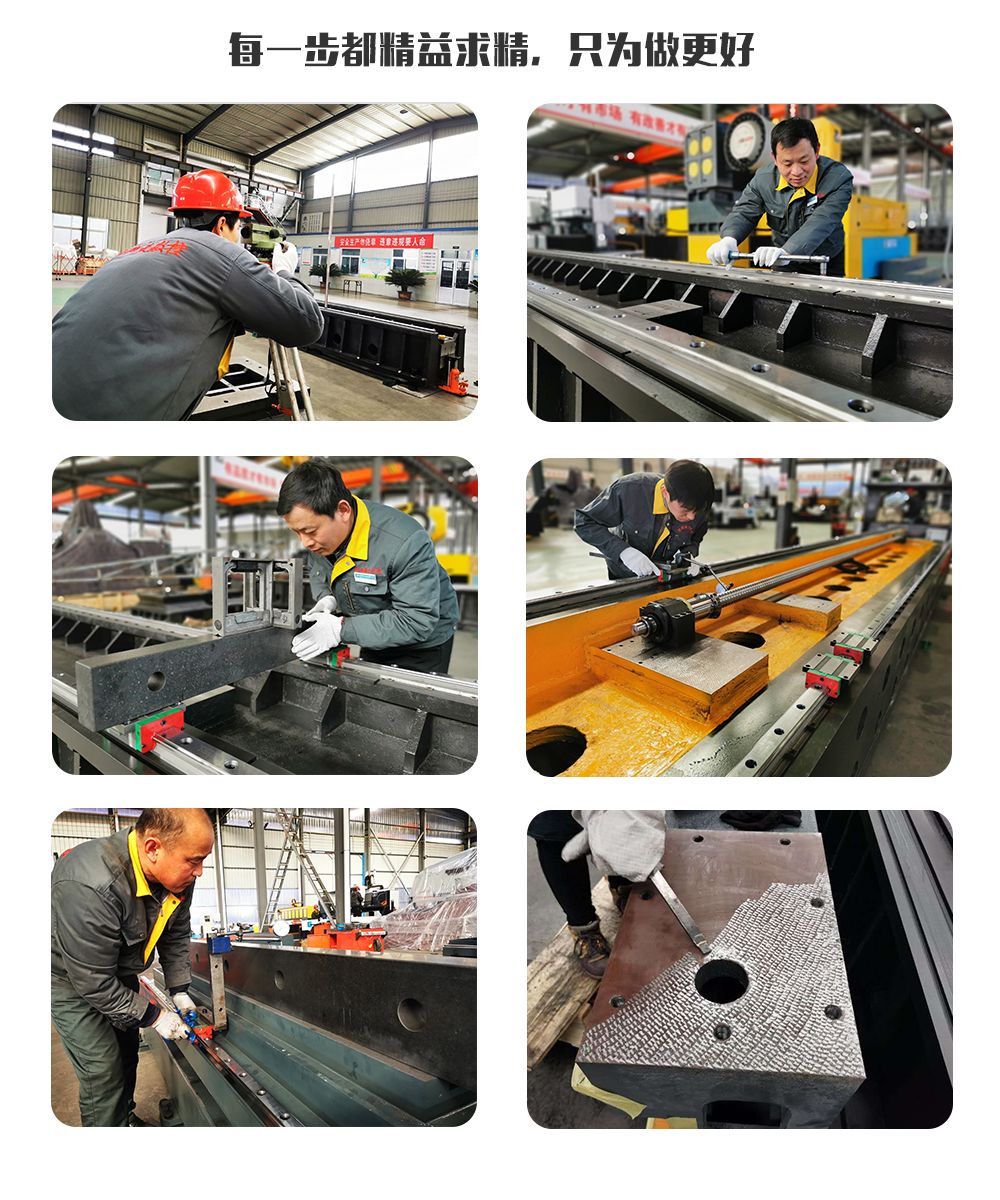
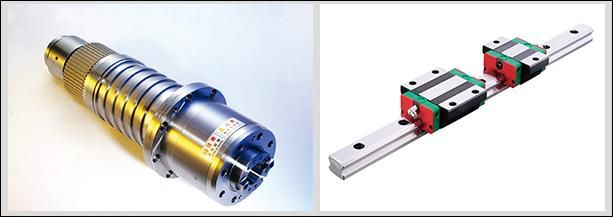
Lova, darbastalis, kairysis ir dešinysis stulpai, sijos, portalinės jungiamosios sijos, balneliai, stūmokliai ir kt. pagaminti iš dervos smėlio liejimo, aukštos kokybės pilkojo ketaus 250 liejinio, atkaitinto karšto smėlio duobėje → vibracinis sendinimas → krosnies atkaitinimas → vibracinis sendinimas → grubus apdirbimas → vibracinis sendinimas → krosnies atkaitinimas → vibracinis sendinimas → apdaila, visiškai pašalina neigiamą detalių įtempį ir palaiko stabilų detalių veikimą. Fiksuota lova, kairysis ir dešinysis stulpai, portalas ir darbastalis juda; staklės turi frezavimo, gręžimo, pjovimo, gręžimo, įgilinimo, sriegimo ir kitas funkcijas, įrankių aušinimo būdas yra išorinis aušinimas, staklės turi 5 padavimo ašis, kurios gali realizuoti 4 ašių jungtį, 5 ašių vieno veikimo, 2 galios galvutes, staklės ašinę ir galios galvutę parodyta paveikslėlyje žemiau.
2.2. Ašinės transmisijos padavimo dalies pagrindinė struktūra
2.2.1. X ašis: Darbastalis juda slankiojančia kryptimi išilgai fiksuotos lovos kreipiančiosios bėgelio.
X ašies transmisija: kintamosios srovės servo variklis ir didelio tikslumo planetinis reduktorius naudojami darbiniam stalui varyti per rutulinį sraigtinį perdavimą, kad būtų pasiektas X ašies tiesinis judėjimas.
Kreipiamojo bėgelio forma: paklokite du didelio stiprumo tikslius linijinius kreipiamuosius bėgelius
2.2.2.Y1 ašis: Maitinimo galvutė ir stūmoklis yra vertikaliai sumontuoti priekinėje kolonos pusėje ir juda į kairę ir į dešinę išilgai kolonos kreipiamosios bėgelio.
Y1 ašies transmisija: kintamosios srovės servovariklis naudojamas rutuliniam sraigtui varyti, kad balnelis judėtų ir būtų užtikrintas Y1 ašies tiesinis judėjimas.
Kreipiamojo bėgelio forma: 4 vnt. 45 tipo linijinių kreipiamųjų bėgelių.
2.2.3.Y2 ašis: Antrasis galios galvutės cilindras yra vertikaliai sumontuotas priekinėje kolonos pusėje ir juda atgal į kairę ir į dešinę išilgai kolonos kreipiamosios bėgelio.
Y2 ašies transmisija: kintamosios srovės servovariklis naudojamas rutuliniam sraigtui varyti, kad būtų galima varyti balnelio judėjimą, kad būtų pasiektas tiesinis Y1 ašies judėjimas.
Kreipiamojo bėgelio forma: 4 vnt. 45 tipo linijinių kreipiamųjų bėgelių
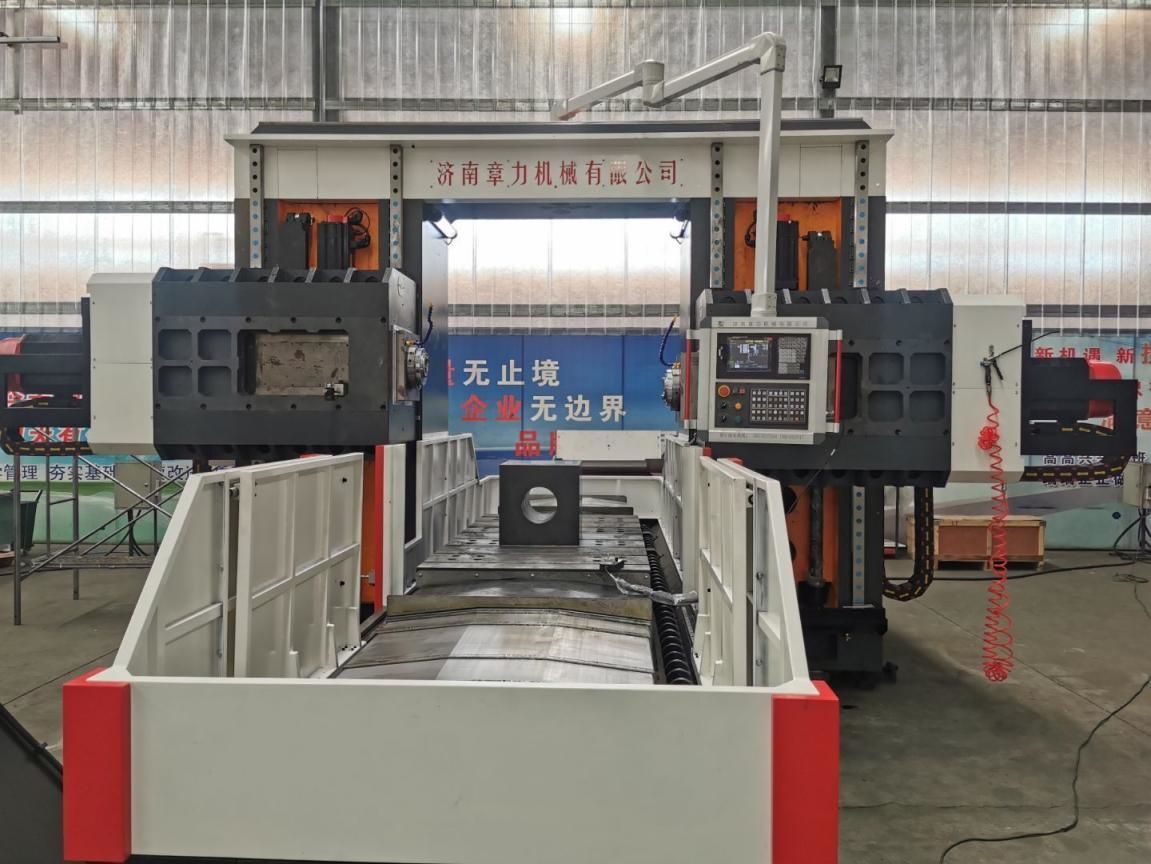
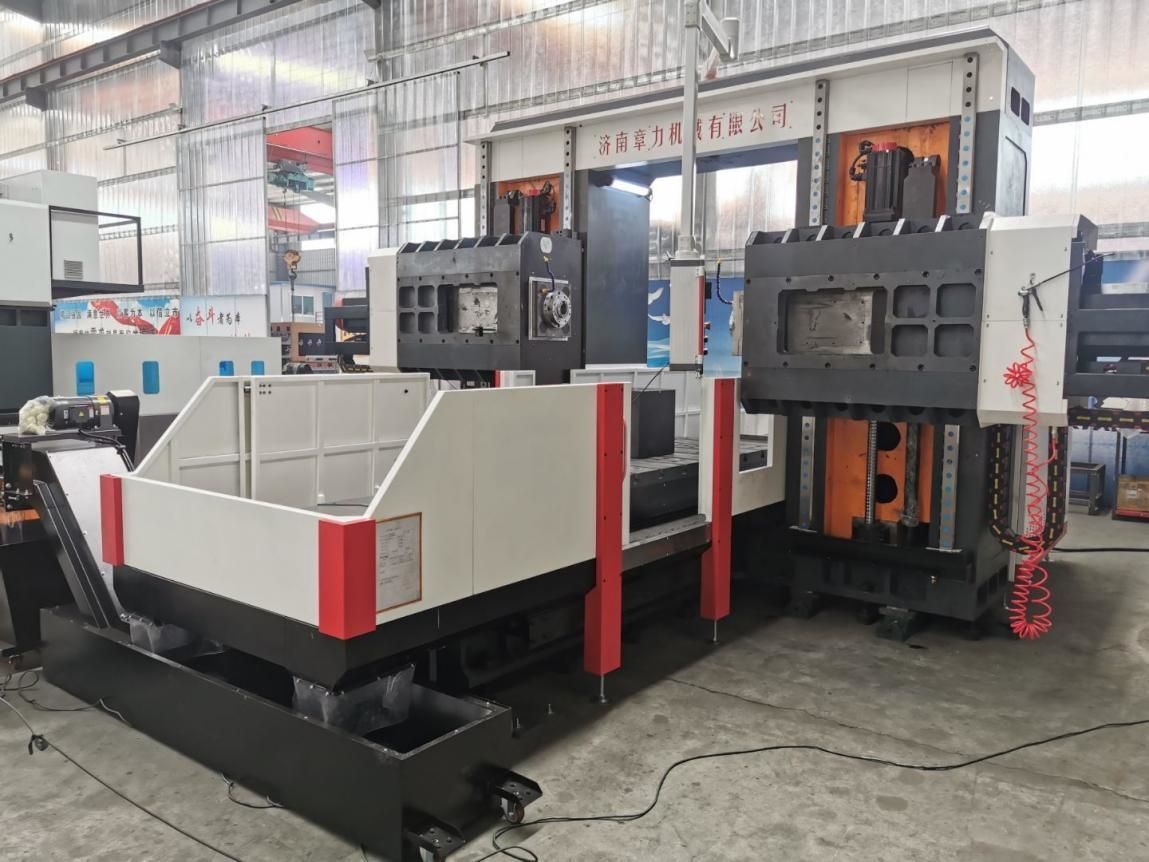
2.2.4. Z1 ašis: Stumdomasis balnelis vertikaliai sumontuotas dešiniojo stulpelio priekinėje pusėje ir juda aukštyn ir žemyn išilgai stulpelio kreipiamosios bėgelio.
Z1 ašies transmisija: kintamosios srovės servovariklis ir didelio tikslumo planetinis reduktorius naudojami cilindrui varyti, kad jis judėtų per rutulinį sraigtą ir realizuotų Z1 ašies tiesinį judėjimą.
Kreipiamojo bėgelio forma: 2 65 tipo linijiniai kreipiamieji bėgeliai
2.2.5.Z2 ašis: galios galvutės slankiojantis balnelis yra vertikaliai sumontuotas dešiniojo stulpelio priekinėje pusėje ir juda aukštyn ir žemyn išilgai stulpelio kreipiamosios bėgelio.
Z1 ašies transmisija: kintamosios srovės servo variklis ir didelio tikslumo planetinis reduktorius naudojami cilindrui varyti, kad jis judėtų per rutulinį sraigtą ir realizuotų Z2 ašies tiesinį judėjimą.
Kreipiamojo bėgelio forma: 2 65 tipo linijiniai kreipiamieji bėgeliai
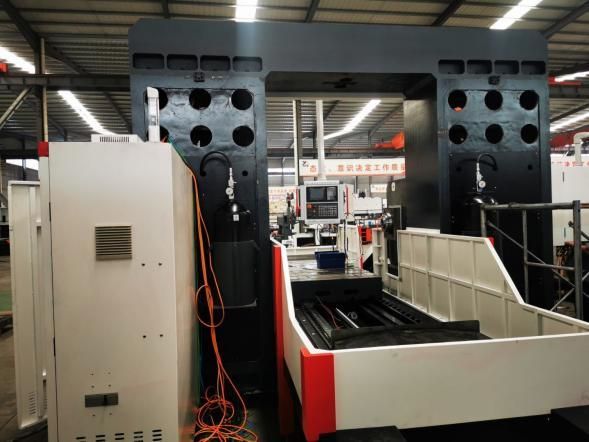
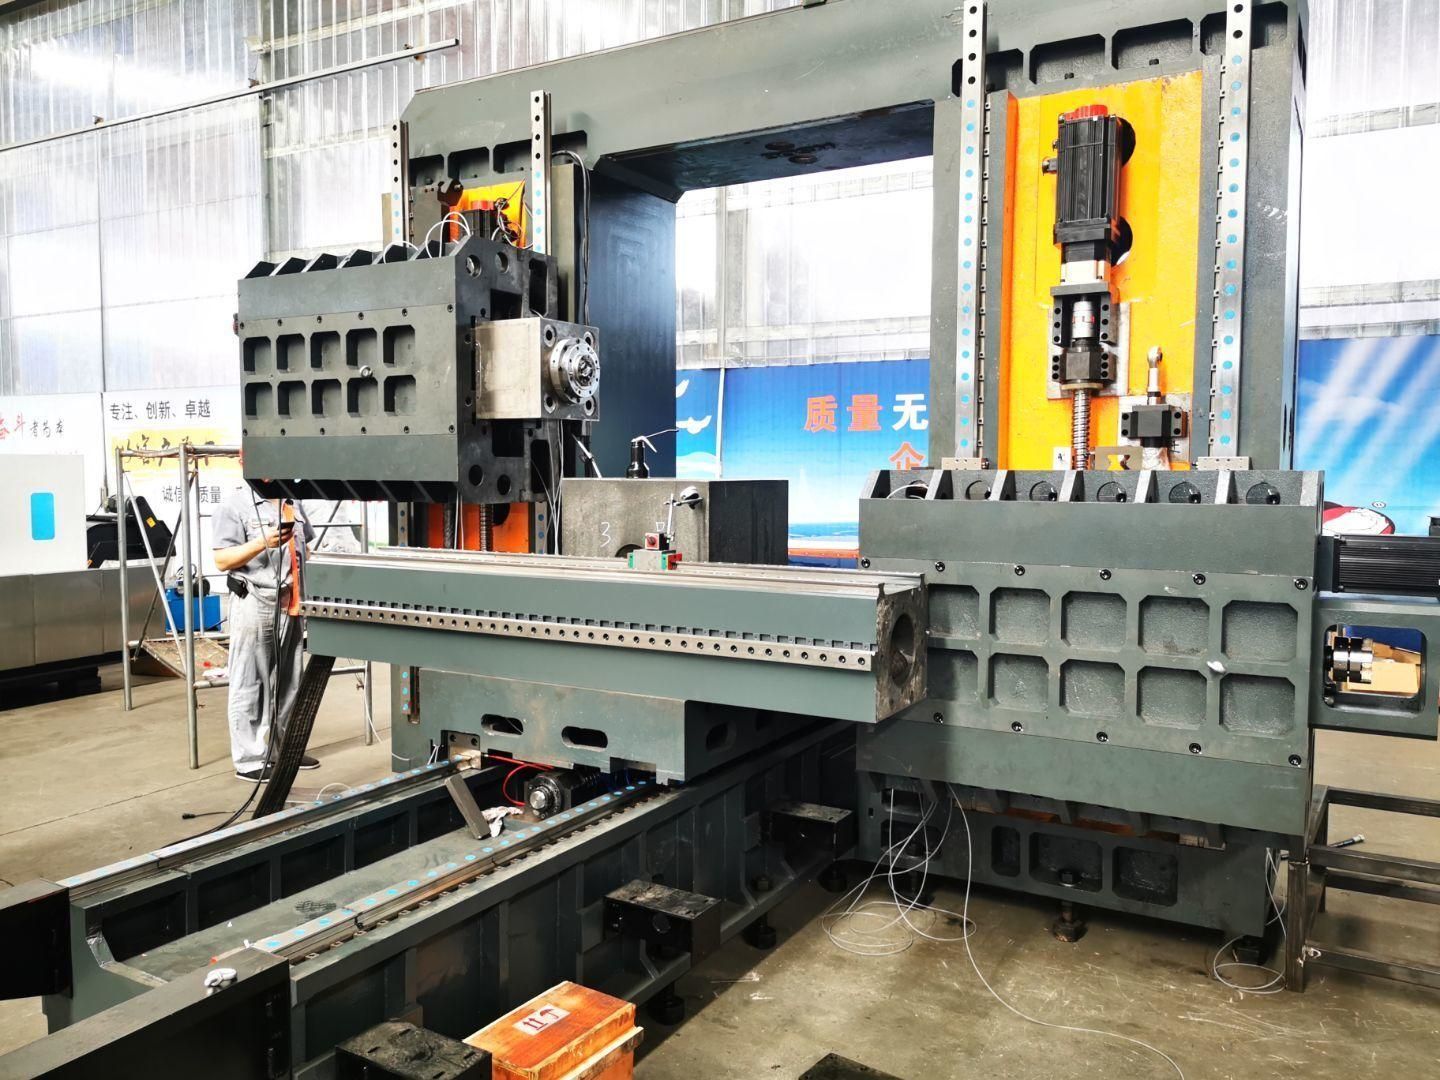
Aukštos kokybės HT250 liejimo kolona, 2 vnt. 65 tipo sunkiųjų linijinių kreipiančiųjų bėgių
Gręžimo ir frezavimo staklės (įskaitant 1 ir 2 staklės) yra sudėtinis kvadratinis cilindras, o judėjimo kryptį valdo 4 linijiniai ritininiai kreipiamieji bėgiai. Pavara naudoja kintamosios srovės servo variklį, kuris varo tikslią rutulinių sraigtų porą. Mašinoje yra azoto balansavimo strypas. , Sumažinkite sraigto ir servo variklio laikomąją galią. Z ašies variklis turi automatinio stabdymo funkciją. Nutrūkus elektros tiekimui, automatinis stabdys tvirtai laiko variklio veleną, kad jis negalėtų suktis. Darbo metu, kai grąžtas neliečia ruošinio, jis greitai tiekia; kai grąžtas paliečia ruošinį, jis automatiškai persijungia į darbinį tiekimą. Kai grąžtas įsminga į ruošinį, jis automatiškai persijungia į greitą atsukimą; kai grąžto galas palieka ruošinį ir pasiekia nustatytą padėtį, jis pereina į kitą skylės padėtį, kad būtų galima automatiškai cirkuliuoti. Be to, jis gali atlikti aklųjų skylių gręžimo, frezavimo, nuožulninimo, drožlių laužymo, automatinio drožlių šalinimo ir kt. funkcijas, o tai pagerina darbo našumą.
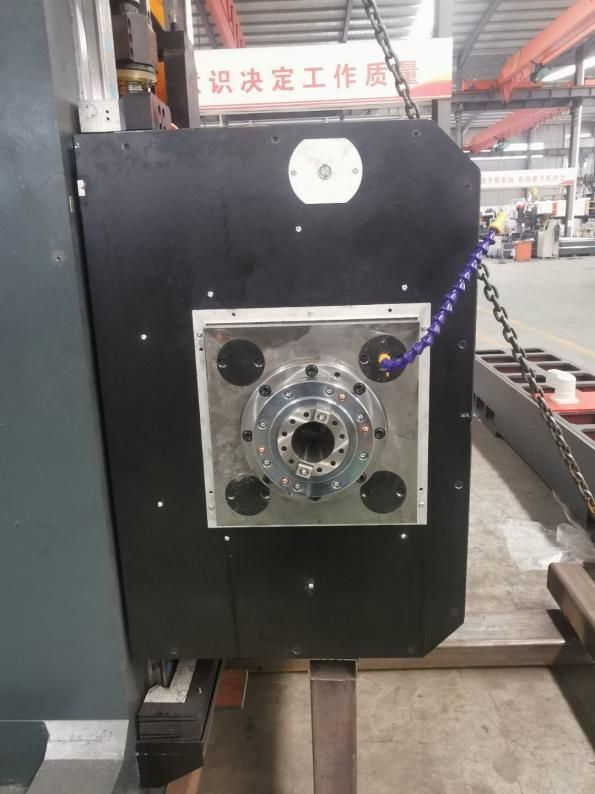
500 mm eigos sudėtiniame kvadratiniame stūmoklio mechanizme vietoj tradicinių įdėklų naudojami linijiniai kreiptuvai, siekiant gerokai padidinti kreipimo tikslumą, išlaikant kvadratinio stūmoklio standumą.
2.3. Drožlių šalinimas ir aušinimas
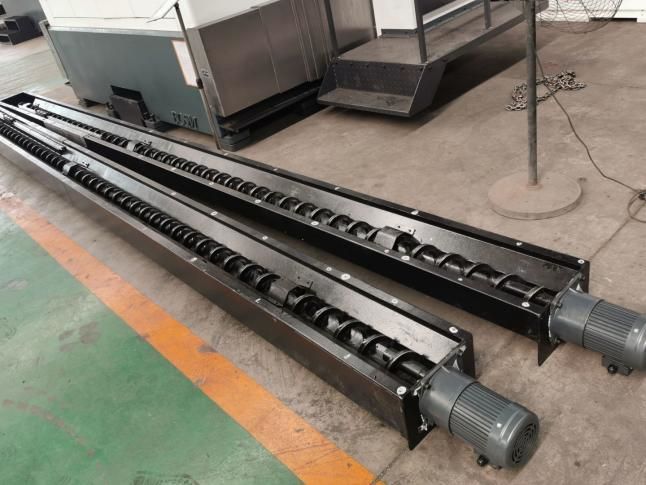
Abiejose darbastalio pusėse sumontuoti spiraliniai ir plokščiieji grandininiai drožlių konvejeriai, o drožlės gali būti automatiškai transportuojamos į drožlių konvejerį gale per du spiralinių ir grandininių plokščių etapus, kad būtų užtikrinta civilizuota gamyba. Drožlių konvejerio aušinimo skysčio bake yra aušinimo siurblys, kuris gali būti naudojamas išoriniam įrankio aušinimui, siekiant užtikrinti įrankio veikimą ir tarnavimo laiką, o aušinimo skystį galima perdirbti.
3Pilnai skaitmeninė skaitmeninio valdymo sistema:
3.1. Naudojant drožlių laužymo funkciją, drožlių laužymo laiką ir drožlių laužymo ciklą galima nustatyti žmogaus ir mašinos sąsajoje.
3.2. Įrenginyje yra įrankio kėlimo funkcija, kurios kėlimo atstumą galima nustatyti žmogaus ir mašinos sąsajoje. Pasiekus atstumą, įrankis greitai pakeliamas, tada drožlės išmetamos, o tada jis greitai perduodamas į gręžimo paviršių ir automatiškai paverčiamas darbu.
3.3. Centralizuotas valdymo pultas ir rankinis įrenginys turi skaitmeninio valdymo sistemą ir USB sąsają bei LCD skystųjų kristalų ekraną. Siekiant palengvinti programavimą, saugojimą, rodymą ir ryšį, valdymo sąsaja turi tokias funkcijas kaip žmogaus ir mašinos dialogas, klaidų kompensavimas ir automatinis aliarmas.
3.4. Įranga turi funkciją peržiūrėti ir pakartotinai patikrinti skylės padėtį prieš apdorojimą, todėl operacija yra labai patogi.
4Automatinis tepimas
Mašinų tikslios linijinių kreipiančiųjų bėgių poros, tikslios rutulinių sraigtų poros ir kitos didelio tikslumo judesio poros yra aprūpintos automatinėmis tepimo sistemomis. Automatinis tepimo siurblys tiekia slėginę alyvą, o kiekybinio tepimo alyvos kamera patenka į alyvą. Kai alyvos kamera prisipildo alyvos, kai sistemos slėgis pakyla iki 1,4–1,75 MPa, sistemos slėgio jungiklis užsidaro, siurblys sustoja, o iškrovimo vožtuvas tuo pačiu metu išsikrauna. Kai alyvos slėgis bėgiuose nukrenta žemiau 0,2 MPa, kiekybinis tepimo įtaisas pradeda pildyti tepimo tašką ir užbaigia vieną alyvos užpildymą. Dėl tikslaus kiekybinio alyvos purkštuko alyvos tiekimo ir sistemos slėgio aptikimo alyvos tiekimas yra patikimas, užtikrinant, kad kiekvienos kinematinės poros paviršiuje būtų alyvos plėvelė, sumažinant trintį ir dilimą bei užkertant kelią vidinės konstrukcijos pažeidimams dėl perkaitimo, taip užtikrinant mašinos tikslumą ir tarnavimo laiką. Palyginti su slankiojančia kreipiančiųjų bėgių pora, šioje mašinoje naudojama riedanti linijinių kreipiančiųjų bėgių pora turi daug privalumų:
① Judesio jautrumas yra didelis, riedėjimo kreipiamojo bėgio trinties koeficientas yra mažas, tik 0,0025–0,01, o varomoji galia yra labai sumažinta ir prilygsta tik 1/10 įprastų mašinų.
② Skirtumas tarp dinaminės ir statinės trinties yra labai mažas, o stebėjimo efektyvumas yra puikus, t. y. laiko intervalas tarp vairavimo signalo ir mechaninio veikimo yra labai trumpas, o tai padeda pagerinti skaitmeninio valdymo sistemos atsako greitį ir jautrumą.
③Jis tinka greitam tiesiniam judėjimui, o jo momentinis greitis yra maždaug 10 kartų didesnis nei slankiojančių kreipiančiųjų bėgių.
4. Tai gali užtikrinti judėjimą be tarpų ir pagerinti mechaninės sistemos judėjimo standumą.
⑤Profesionalių gamintojų pagamintas, jis pasižymi dideliu tikslumu, universalumu ir lengva priežiūra.
5.Trijų ašių lazerinė patikra:
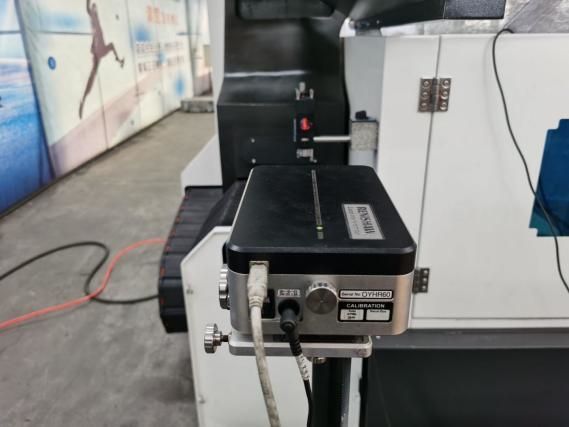
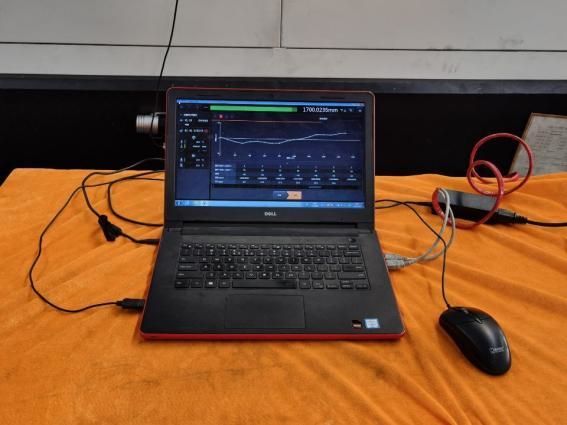
Kiekviena „Bosman“ staklės yra kalibruojamos Jungtinės Karalystės bendrovės „RENISHAW“ lazeriniu interferometru, kad būtų galima tiksliai patikrinti ir kompensuoti žingsnio paklaidą, laisvumą, padėties nustatymo tikslumą, pakartotinio padėties nustatymo tikslumą ir kt., siekiant užtikrinti dinaminį, statinį stabilumą ir apdorojimo tikslumą. Apvalios juostos patikra. Kiekvienoje staklėse naudojama Didžiosios Britanijos bendrovės „RENISHAW“ apvalioji juosta, skirta tikrojo apskritimo tikslumui ir mašinos geometriniam tikslumui kalibruoti, o tuo pačiu metu atliekami apskritimo pjovimo eksperimentai, siekiant užtikrinti mašinos 3D apdirbimo tikslumą ir apskritimo tikslumą.
6Mašinos naudojimo aplinka:
6.1. Įrangos naudojimo aplinkos reikalavimai
Palaikyti pastovią aplinkos temperatūrą yra esminis tiksliojo apdirbimo veiksnys.
(1) Galimi aplinkos temperatūros reikalavimai yra nuo -10 °C iki 35 °C, o esant 20 °C aplinkos temperatūrai, drėgmė turėtų būti nuo 40 % iki 75 %.
(2) Siekiant išlaikyti statinį įrenginio tikslumą nurodytame diapazone, optimali aplinkos temperatūra turi būti nuo 15 °C iki 25 °C, o temperatūros skirtumas neturi viršyti ±2 °C per 24 val.
6.2. Maitinimo įtampa: 3 fazės, 380 V, įtampos svyravimo diapazonas ±10 %, maitinimo dažnis: 50 Hz.
6.3. Jei naudojimo vietoje įtampa nestabili, Mašina turi būti aprūpinta stabilizuotu maitinimo šaltiniu, kad būtų užtikrintas normalus Mašinos veikimas.
6.4. Įrenginys turi būti patikimai įžemintas: įžeminimo laidas yra varinis, laido skersmuo turi būti ne mažesnis kaip 10 mm², o įžeminimo varža turi būti mažesnė nei 4 omai.
6.5. Siekiant užtikrinti normalų įrangos veikimą, jei oro šaltinio suslėgtas oras negali patenkinti oro šaltinio reikalavimų, prieš mašinos oro įsiurbimo angą reikia įrengti oro šaltinio valymo įrenginius (sausinimą, riebalų šalinimą, filtravimą).
6.6. Laikykite įrangą atokiau nuo tiesioginių saulės spindulių, vibracijos ir šilumos šaltinių, aukšto dažnio generatorių, elektrinių suvirinimo aparatų ir kt., kad išvengtumėte įrenginio gamybos gedimų ar tikslumo praradimo.
7Techniniai parametrai:
| Modelis | 5020-5Z | |
| Maksimalus apdirbamo ruošinio dydis | Ilgis × plotis × aukštis (mm) | 5000 × 2000 × 2500 |
| Maksimalus portalo tiekimas | Plotis (mm) | 2300 |
| darbo stalo dydis | Ilgis x plotis (mm) | 5000*2000 |
| Stalo kelionės | Darbastalio judėjimo aukštis pirmyn ir atgal (mm) | 5000 |
| Dvigubas stūmoklio pakėlimas aukštyn ir žemyn | Stūmoklio eiga aukštyn ir žemyn (mm) | 2500 |
| Horizontalios cilindro tipo gręžimo galvutės galios galvutė vienas du | Kiekis (2) | 2 |
| Horizontalios cilindro tipo gręžimo galvutės galios galvutė vienas du | Veleno kūgis | BT50 |
| Veleno greitis (aps./min.) | 30–5000 | |
| Servo veleno variklio galia (kW) | 37*2 | |
| Atstumas tarp dviejų verpstės nosies galų centrų (mm) | 1500–2500 mm | |
| Vieno cilindro eiga kairėje ir dešinėje (mm) | 500 | |
| Dvigubo stūmoklio eiga kairėje ir dešinėje (mm) | 1000 | |
| Dvipusis padėties nustatymo tikslumas | 300 mm * 300 mm | ±0,025 |
| Dvipusis pakartotinio padėties nustatymo tikslumas | 300 mm * 300 mm | ±0,02 |
| Bendras svoris (t) | (apie) 55 | Bendras svoris (t) |
Produktų kategorijos
-

VC serijos didelio standumo CNC apdirbimo centras su...
-

HP serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

HT serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

VS serijos keturių takelių sunkiųjų CNC apdirbimo staklės
-

V serijos CNC apdirbimo centras su dideliu standumu
-

X serijos dviejų kolonų CNC apdirbimo centras
-

Horizontalus 5 ašių CNC apdirbimo centras TKG1600
-

CNC vertikalaus tekinimo ir frezavimo kompozicinės cen...
-

Didelės spartos CNC apdirbimo centras GM serija
-

Didelės spartos CNC frezavimo GT serija
-

Dviejų velenų CNC tekinimo staklės SK32
-

CNC vertikalus apdirbimo centras RFTV510 ratų...