


Dviejų velenų CNC tekinimo staklės SK32

Produkto konfigūracija
Produkto apžvalga
Dviejų verplių CNC tekinimo staklės yra specialios staklės, skirtos didelio efektyvumo ir daugiaprocesiam apdirbimui. Jos pasižymi 30° pasvirusiu lovos išdėstymu, didelio standumo ketaus konstrukcija ir tiksliais linijiniais ritininiais kreipiančiaisiais. Šios savybės žymiai padidina staklės stabilumą ir drožlių šalinimo efektyvumą. Dviejų kanalų valdymo sistema leidžia sinchronizuoti arba nepriklausomus verpstės veiksmus. Tai leidžia lanksčiai vienu metu arba nuosekliai apdirbti abu ruošinių galus. Tekinimo staklės idealiai tinka didelio efektyvumo tikslių velenų, įvorių ir sudėtingų komponentų gamybai. Jos atitinka griežtus tokių pramonės šakų kaip automobilių, elektronikos ir bendrosios mašinų gamybos reikalavimus.
Savybės
Didelio standumo pasvirusi lovos konstrukcija:
30° pasviręs monolitinis liejinys pagerina standumą, optimizuoja drožlių pašalinimą ir užtikrina stabilumą esant sunkioms pjovimo sąlygoms, tuo pačiu išlaikant švarią darbo vietą.
Dviejų kanalų išmanusis valdymas:
CNC tekinimo staklių dvigubi verpstės veikia sinchroniškai arba nepriklausomai, todėl abiejuose detalių galuose galima atlikti daugiaprocesį apdirbimą (pvz., tekinimą, gręžimą, sriegimą), sutrumpinti prispaudimo ciklus ir padidinti efektyvumą daugiau nei 30 %.
Tokius parametrus kaip prispaudimo būdas, ašinis ilgis ir kiaurymės skersmuo galima individualiai konfigūruoti, kad būtų pritaikyti prie įvairių ruošinių (maks. prispaudimo skersmuo: φ32 mm).
Tikslus apdirbimas ir lankstumas:
Tikslūs linijiniai ritininiai kreipiamieji takeliai (X/Z ašys) ir servovariklio uodegos mechanizmas užtikrina 0,006 mm pakartotinio padėties nustatymo tikslumą (X ašis) ir mažą paviršiaus šiurkštumą nuo Ra 0,4–0,8 (aliuminis/plienas).
Hidraulinis revolveris su 8 pozicijomis (kvadratiniais / apvaliais įrankių laikikliais ir prispaudimo peiliukais) palaiko kelių procesų integraciją ir greitą įrankių keitimą.
Didelio efektyvumo prisitaikomumas:
Automatinis galinis drožlių šalinimas ir visiškai uždara apsauga užtikrina stabilią nepertraukiamą gamybą ir saugų eksploatavimą.
Modulinė konstrukcija leidžia apdirbti 370–600 mm ilgio detales, todėl tinka tiek mažoms, tiek didelėms partijoms gaminti.
Išvada:
30 ° pasvirusio korpuso išdėstyme staklės yra tvirtos ir palengvina drožlių šalinimą.
Dviejų kanalų valdymo sistema gali būti sujungta su velenu vienu metu arba atskirai, taip atliekant abiejų detalių galų apdorojimą vienu metu arba nuosekliai.
Prispaudimo būdą, ašies ilgį, kiaurymių skersmenį ir prispaudimo skersmenį galima pasirinkti atskirai.
Paraiškos
Pramonės šakos:Automobilių komponentų, tiksliosios elektronikos, bendrosios technikos, hidraulinių komponentų gamyba.
Tipiniai scenarijai:
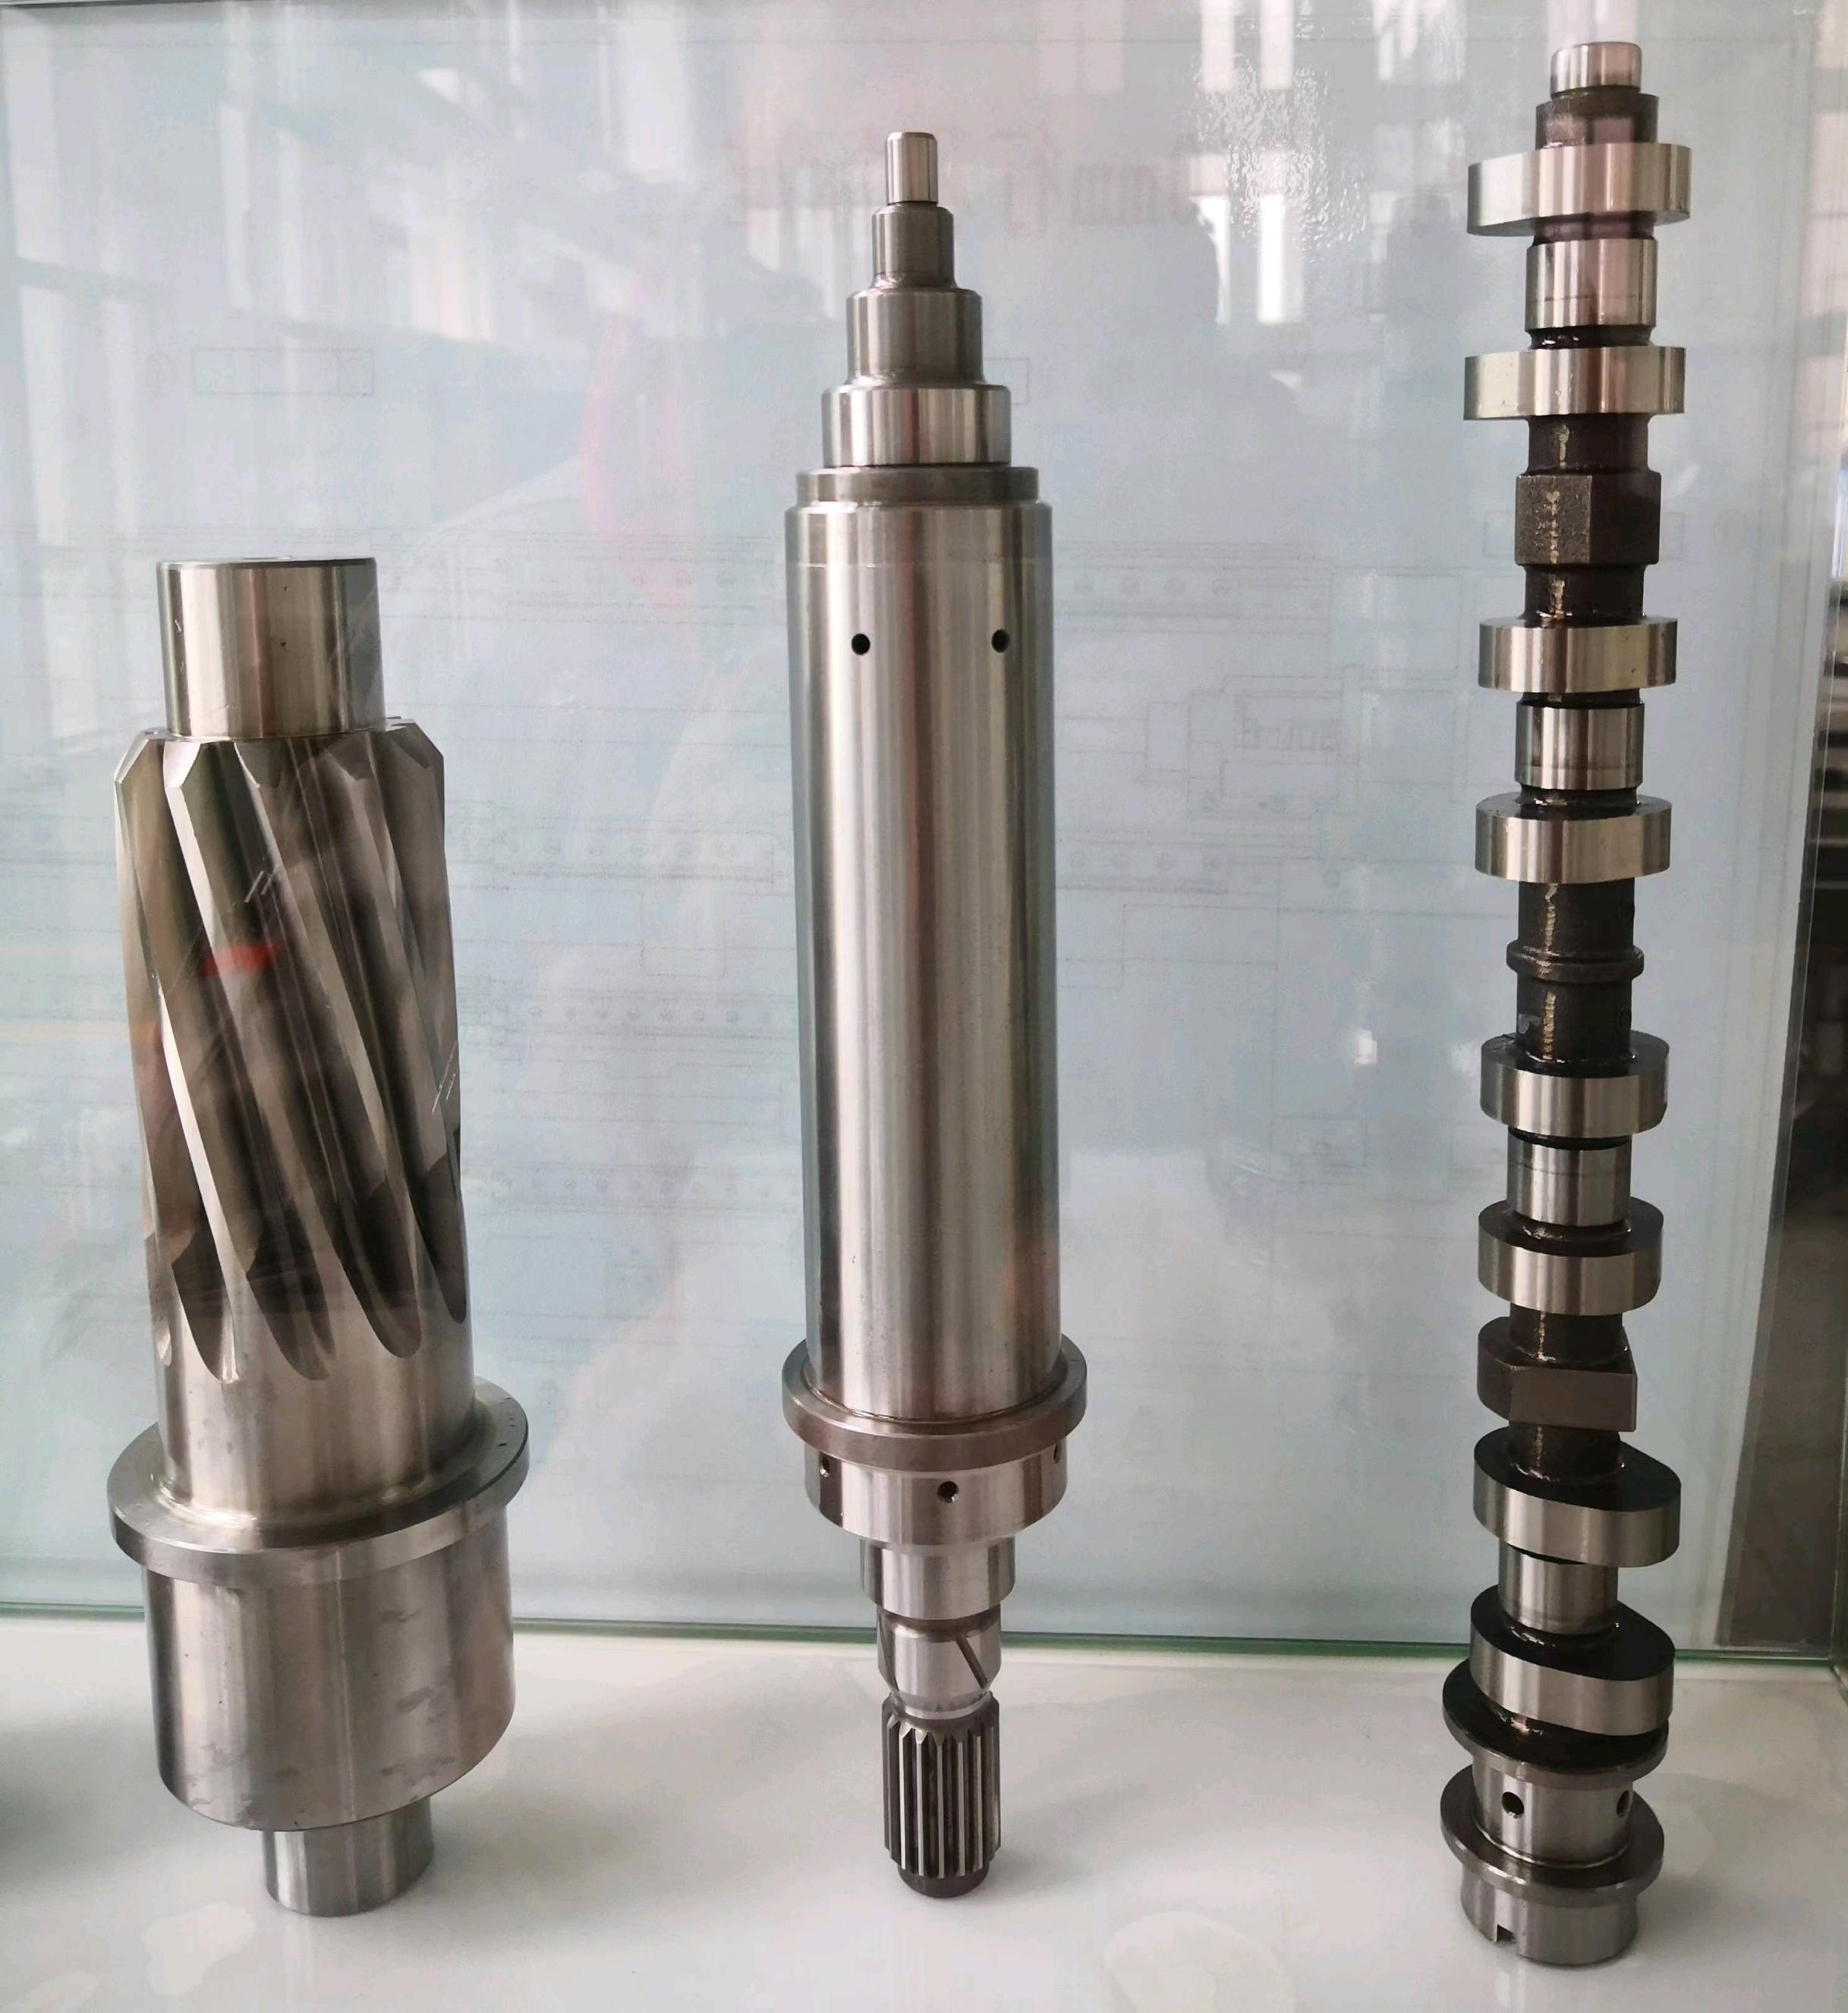
Automobiliai: Sinchroninis transmisijos ir krumpliaračių velenų tekinimas ir gręžimas.
Elektronika: Didelio tikslumo mikrovariklių velenų ir jutiklių korpusų apdirbimas.
Hidraulika: Daugiaprocesis siurblių šerdžių ir įvorių komponentų formavimas.
Bendrosios mašinos: tiksliųjų velenų dalių serijinė gamyba ir atnaujinimas.
Techninės specifikacijos
| Parametras | Prašymas | ||
| Lova | Lovos konfigūracija | Lova ir lovos pagrindas pagaminti iš standartinės 30° ketaus konstrukcijos. | |
| Kreipiamoji dalis | X/Z kreipiamosios formos | Tikslios linijinės ritininės kreipiamosios | |
| Y ašies (uodegos) kreipiamosios formos | |||
| Darbinis diapazonas | Maksimalus apdirbimo skersmuo | Velenas: φ32mm | |
| Apdorojimo ilgis | 370–600 mm | ||
| Didžiausias atstumas nuo galo | 1155 mm | ||
| X/Z/Y ašis | Kelionės | X/Z ašis | 150 mm / 200 mm |
| Y ašis (uodegos atrama) | Kairėje: 200 mm; Dešinėje: 590 mm | ||
| Greitas judėjimo greitis | X/Z/Y ašis | 16 m/min. 16 m/min. 10 m/min. | |
| Variklio vardinis sukimo momentas | X/Z/Y ašis | 7,7 NM7,7 NM6 NM | |
| Pakartotinis padėties nustatymo tikslumas (/ 300 mm) | X/Z/Y ašis | 0,006 mm 0,01 mm 0,015 mm | |
| Spaustukas | Galia (nuolatinė) | 3 kW (didžiausias greitis 2000 aps./min.) | |
| Specifikacija | JHP-32(255): Maksimalus prispaudimo išorinis skersmuo φ32 mm | ||
| Perdavimo metodas | Sinchroninis diržas | ||
| Bokštelis | Bokštelių formos ir specifikacijos | Hidraulinis bokštelis: 63-8T (228) | |
| Įrankio talpa | 8 (2 kvadratiniai įrankių laikikliai, 2 apvalių skylių įrankių laikikliai, 4 prispaudimo peiliukai) | ||
| Įrankio dydis | Kvadratinis įrankių laikiklis 20 mm x 20 mm, apvali skylė Φ25 mm | ||
| Uodegos | Uodegos tipas | 1. kairėje/dešinėje: servo galinė dalis + įmontuotas judantis centras | |
| Uodegos įvorės tipas | Fiksuotas, netempiamas | ||
| Rankovės uodegos anga | 4 mėn. | ||
| Čipsų šalinimas | Drožlių šalinimo tipas | Automatinis galinis | |
| Apdirbimo tikslumas | Apvalumas | 0,005 mm | |
| Skersmens konsistencija | 0,015 mm / 300 mm | ||
| Plokštumas | 0,015 mm / 300 mm | ||
| Paviršiaus šiurkštumas (aliuminis / plienas) | 0,4 HRa ~ 0,8 HRa | ||
| Apsaugos formos | Visiškai uždaras išorinis gaubtas + vidinė pilna apsauga |
| |
| Dydis | Mašinos dydis (ilgis * plotis * aukštis) | 2650 x 1900 (2800) x 1700 | |
Didelio standumo pasvirusi lovos konstrukcija:
30° pasviręs monolitinis liejinys pagerina standumą, optimizuoja drožlių pašalinimą ir užtikrina stabilumą esant sunkioms pjovimo sąlygoms, tuo pačiu išlaikant švarią darbo vietą.
Dviejų kanalų išmanusis valdymas:
Dvigubi verpstės veikia sinchroniškai arba nepriklausomai, todėl abiejuose detalių galuose galima atlikti daugiaprocesį apdirbimą (pvz., tekinimą, gręžimą, sriegimą), sutrumpinant užspaudimo ciklus ir padidinant efektyvumą daugiau nei 30 %.
Tokius parametrus kaip prispaudimo būdas, ašinis ilgis ir kiaurymės skersmuo galima individualiai konfigūruoti, kad būtų pritaikyti prie įvairių ruošinių (maks. prispaudimo skersmuo: φ32 mm).
Tikslus apdirbimas ir lankstumas:
Tikslūs linijiniai ritininiai kreipiamieji takeliai (X/Z ašys) ir servovariklio uodegos mechanizmas užtikrina 0,006 mm pakartotinio padėties nustatymo tikslumą (X ašis) ir mažą paviršiaus šiurkštumą nuo Ra 0,4–0,8 (aliuminis/plienas).
Hidraulinis revolveris su 8 pozicijomis (kvadratiniais / apvaliais įrankių laikikliais ir prispaudimo peiliukais) palaiko kelių procesų integraciją ir greitą įrankių keitimą.
Didelio efektyvumo prisitaikomumas:
Automatinis galinis drožlių šalinimas ir visiškai uždara apsauga užtikrina stabilią nepertraukiamą gamybą ir saugų eksploatavimą.
Modulinė konstrukcija leidžia apdirbti 370–600 mm ilgio detales, todėl tinka tiek mažoms, tiek didelėms partijoms gaminti.
Išvada:
30 ° pasvirusio korpuso išdėstyme staklės yra tvirtos ir palengvina drožlių šalinimą.
Dviejų kanalų valdymo sistema gali būti sujungta su velenu vienu metu arba atskirai, taip atliekant abiejų detalių galų apdorojimą vienu metu arba nuosekliai.
Prispaudimo būdą, ašies ilgį, kiaurymių skersmenį ir prispaudimo skersmenį galima pasirinkti atskirai.
| Parametras | Prašymas | ||
| Lova | Lovos konfigūracija | Lova ir lovos pagrindas pagaminti iš standartinės 30° ketaus konstrukcijos. | |
| Kreipiamoji dalis | X/Z kreipiamosios formos | Tikslios linijinės ritininės kreipiamosios | |
| Y ašies (uodegos) kreipiamosios formos | |||
| Darbinis diapazonas | Maksimalus apdirbimo skersmuo | Velenas: φ32mm | |
| Apdorojimo ilgis | 370–600 mm | ||
| Didžiausias atstumas nuo galo | 1155 mm | ||
| X/Z/Y ašis | Kelionės | X/Z ašis | 150 mm / 200 mm |
| Y ašis (uodegos atrama) | Kairėje: 200 mm; Dešinėje: 590 mm | ||
| Greitas judėjimo greitis | X/Z/Y ašis | 16 m/min. 16 m/min. 10 m/min. | |
| Variklio vardinis sukimo momentas | X/Z/Y ašis | 7,7 NM7,7 NM6 NM | |
| Pakartotinis padėties nustatymo tikslumas (/ 300 mm) | X/Z/Y ašis | 0,006 mm 0,01 mm 0,015 mm | |
| Spaustukas | Galia (nuolatinė) | 3 kW (didžiausias greitis 2000 aps./min.) | |
| Specifikacija | JHP-32(255): Maksimalus prispaudimo išorinis skersmuo φ32 mm | ||
| Perdavimo metodas | Sinchroninis diržas | ||
| Bokštelis | Bokštelių formos ir specifikacijos | Hidraulinis bokštelis: 63-8T (228) | |
| Įrankio talpa | 8 (2 kvadratiniai įrankių laikikliai, 2 apvalių skylių įrankių laikikliai, 4 prispaudimo peiliukai) | ||
| Įrankio dydis | Kvadratinis įrankių laikiklis 20 mm x 20 mm, apvali skylė Φ25 mm | ||
| Uodegos | Uodegos tipas | 1. kairėje/dešinėje: servo galinė dalis + įmontuotas judantis centras | |
| Uodegos įvorės tipas | Fiksuotas, netempiamas | ||
| Rankovės uodegos anga | 4 mėn. | ||
| Čipsų šalinimas | Drožlių šalinimo tipas | Automatinis galinis | |
| Apdirbimo tikslumas | Apvalumas | 0,005 mm | |
| Skersmens konsistencija | 0,015 mm / 300 mm | ||
| Plokštumas | 0,015 mm / 300 mm | ||
| Paviršiaus šiurkštumas (aliuminis / plienas) | 0,4 HRa ~ 0,8 HRa | ||
| Apsaugos formos | Visiškai uždaras išorinis gaubtas + vidinė pilna apsauga | ||
| Dydis | Mašinos dydis (ilgis * plotis * aukštis) | 2650 × 1900 (2800) x 1700 | |
Produktų kategorijos
-

VC serijos didelio standumo CNC apdirbimo centras su...
-

HP serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

HT serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

VS serijos keturių takelių sunkiųjų CNC apdirbimo staklės
-

V serijos CNC apdirbimo centras su dideliu standumu
-

X serijos dviejų kolonų CNC apdirbimo centras
-

Horizontalus 5 ašių CNC apdirbimo centras TKG1600
-

CNC vertikalaus tekinimo ir frezavimo kompozicinės cen...
-

Didelės spartos CNC apdirbimo centras GM serija
-

Didelės spartos CNC frezavimo GT serija
-

Dviejų velenų CNC tekinimo staklės SK32
-

CNC vertikalus apdirbimo centras RFTV510 ratų...