


5 ašių vienalaikio frezavimo tekinimo staklės 80P-C
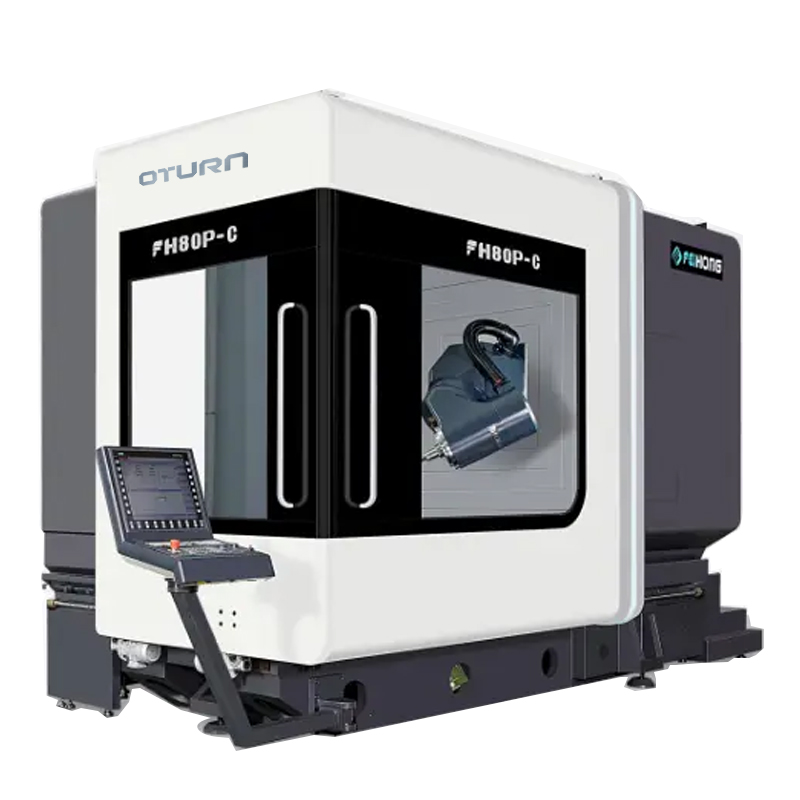
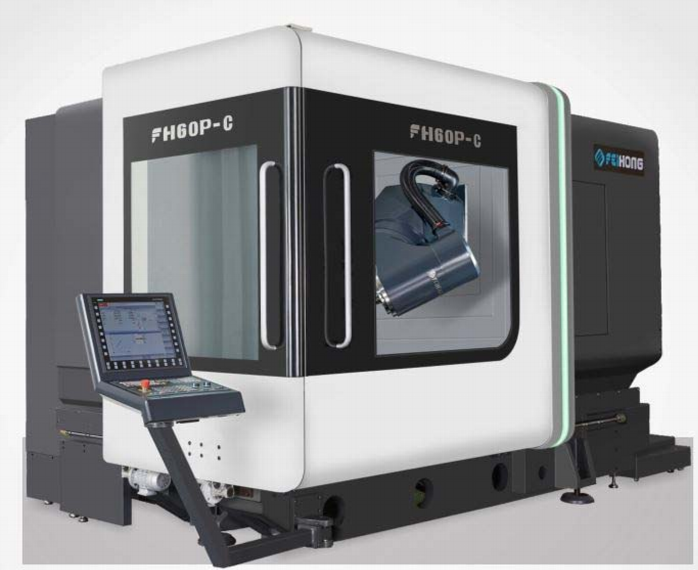
Tiekimo apimtis
Standartinių priedų funkcijų lentelė (elektrinės valdymo dalies informaciją žr. valdiklio funkcijoje)
| Ne | Prekė | Vienetas | Kiekis |
| 1. | FH pagrindinių rėmų liejiniai | bokštas | 1 |
| 2. | „Siemens840DSL“ valdymo sistema | rinkinys | 1 |
| 3. | Ekranas: 19 LCD | rinkinys | 1 |
| 4. | FH penkių ašių daugiafunkcinė sūpuoklinė galvutė (B ašis) | rinkinys | 1 |
| 5. | DGZX-24012/34B2-KFHWVJS | Tik | 1 |
| 6. | X/Y/Z ašies tuščiaviduriai aušinami rutuliniai varžtai | gabalas | 3 |
| 7. | Frezavimo/tekinimo tiesioginės pavaros sukamasis stalas (C ašis) | rinkinys | 1 |
| 8. | B ašies RCN8380 29 bitų absoliutusis kodavimo įrenginys | Tik | 1 |
| 9. | C ašies RCN2580 28 bitų absoliutusis kodavimo įrenginys | Tik | 1 |
| 10. | BOSCH REXROTH ritininės linijinės slydimo sistemos | rinkinys | 7 |
| 11. | Elektros dėžutės temperatūros reguliavimo įtaisas | rinkinys | 1 |
| 12. | Veleno vandens aušinimo sistema | rinkinys | 1 |
| 13. | Staklių žiedų vandens purškimas | rinkinys | 1 |
| 14. | Penkių ašių galvos pusmėnulio vandens purškimas, pusmėnulio pūtimas | rinkinys | 1 |
| 15. | Priekinių ir šoninių darbinių durų saugos blokavimo sistema | rinkinys | 1 |
| 16. | Vandeniui atsparus darbo dėžės apšvietimas | Tik | 2 |
| 17. | hidraulinė stotis | rinkinys | 1 |
| 18. | Centrinis centralizuotas pašarų tepimo įrenginys | rinkinys | 1 |
| 19. | Valymo vandens pistoletas ir oro pistoletas šoniniu būdu | rinkinys | 1 |
| 20. | Pjovimo skysčio sistema | rinkinys | 1 |
| 21. | Visiškai uždara apsauginė skarda | rinkinys | 1 |
| 22. | Operacijų dėžutė | rinkinys | 1 |
| 23. | Elektros spintelės aušinimo įrenginys | rinkinys | 1 |
| 24. | „Siemens“ elektroninis rankinis ratas | Tik | 1 |
| 25. | Kojiniu būdu valdomas veleno peilio atleidimo jungiklis | Tik | 1 |
| 26. | Trispalvė staklių lemputė | rinkinys | 1 |
| 27. | 40 HSK-A63 įrankių dėtuvių ir servo automatinė įrankių keitimo sistema | rinkinys | 1 |
| 28. | X/Y/Z trijų ašių absoliutinės vertės grotelių skalė | rinkinys | 3 |
| 29. | Spiralinis drožlių volelis ir galinis drožlių konvejeris | rinkinys | 1 |
| 30. | „Renishaw RMP60“ infraraudonųjų spindulių zondo blokas | rinkinys | 1 |
| 31. | „Renishaw TS27R“ įrankių nustatymo įrenginys | rinkinys | 1 |
| 32. | Pamatų lygio atramos ir pamatų varžtai | rinkinys | 1 |
| 33. | techninis vadovas | rinkinys | 1 |
Parametras
| Modelis | Vienetas | FH80P-C |
| Kelionės | ||
| X ašies eiga | mm | 800 |
| Y ašies eiga | mm | 1050 |
| Z ašies eiga | mm | 800 |
| Atstumas nuo veleno nosies iki darbinio stalo paviršiaus | mm | 162-962 |
| Horizontali frezavimo galvutė | mm | 39-839 |
| Padavimas / greitas judėjimo greitis | m/min | 40 |
| Padavimo jėga | KN | 10 |
| Sukamasis stalas (C ašis) | ||
| Darbo stalo dydis | mm | Ø855 |
| Maksimali stalo apkrova (malūnui) | kg | 3000 |
| Maksimali stalo apkrova (tekinant) | kg | 1500 |
| Frezavimo/tekinimo stalas (frezavimo ir tekinimo derinys) | aps./min. | 450 |
| Minimalus padalijimo kampas | ° | 0,001 |
| Nominalus sukimo momentas | Nm | 1140 |
| maksimalus sukimo momentas | Nm | 1980 m. |
| CNC sūpuoklinė frezavimo galvutė (B ašis) | ||
| Svyravimo diapazonas (0 = vertikalus / 180 = horizontalus) | ° | -15~180 |
| Greitasis judėjimas ir padavimo greitis | aps./min. | 50 |
| Minimalus padalijimo kampas | ° | 0,001 |
| Nominalus sukimo momentas | Nm | 743 |
| maksimalus sukimo momentas | Nm | 1320 m. |
| Velenas (frezavimas ir tekinimas) | ||
| Veleno greitis | aps./min. | 12000 |
| Veleno galia | Kw | 34/42 |
| Veleno sukimo momentas | Nm | 132/185 |
| Verpstės formos tape |
| HSKA63 |
| Įrankių žurnalas | ||
| Įrankio sąsaja |
| HSKA63 |
| Įrankių žurnalo talpa | PCS | 40 |
| Didžiausias įrankio skersmuo / ilgis / svoris |
| Ø85/300/8 |
| Įrankio keitimo laikas (nuo įrankio iki įrankio) | S | 1.8 |
| Matavimo prietaisas | ||
| Infraraudonųjų spindulių zondas |
| Rensishaw RMP60 |
| Įrankių aptikimo prietaisas darbo apdorojimo zonoje |
| Rensishaw TS27R |
| Padėties tikslumas (ISO230-2 ir VDI3441) | ||
| X/Y/Z padėties nustatymo tikslumas | mm | 0,008 |
| X/Y/Z pakartotinio padėties nustatymo tikslumas | mm | 0,005 |
| B/C padėties nustatymo tikslumas |
| 10" |
| B/C Pakartotinio padėties nustatymo tikslumas |
| 4" |
| CNC valdiklis | ||
| CNC sistema |
| Siemens840D |
| Kita | ||
| Mašinos svoris | Kg | 20000 |
3.1 Pagrindinės mašinos specifikacijos | Optimali standžios konstrukcijos konfigūracija
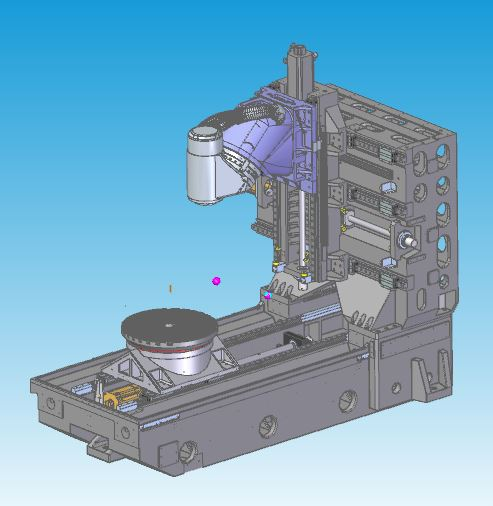
Dizaino ypatybės | Geriausias mechaninio vielos liejimo analizės projektas
◆ Pilnai dėžutės tipo termosimetrinė liejimo konstrukcija, naudojant „Meehanna“ klasės aukštos kokybės ketaus
◆ Grūdinimo ir natūralaus senėjimo apdorojimas, siekiant pašalinti vidinį įtempį
◆Struktūrinė natūrali dažnio vibracija pašalina medžiagų apdorojimo įtempį
◆ Išsami sienelė ir didelio ploto didelio standumo kolonų konstrukcija gali efektyviai pagerinti standumą ir statinį bei dinaminį tikslumą
◆ Trijų ašių tuščiaviduris aušinimo sraigtinis pavaros mechanizmas
3.2 Elektrinis velenas
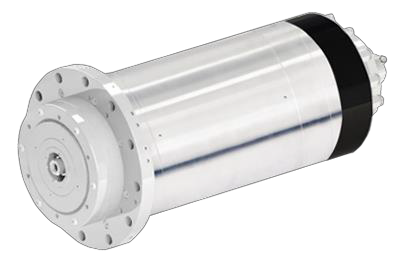
Dizaino ypatybės
◆Atsižvelgiant į jų pačių mašinų charakteristikas, nepriklausomus tyrimus, plėtrą ir gamybą.
◆HSK-A63 kūginė skylė pritaikyta FH80P-C modelyje.
◆ Priimti išorinę aušinimo sistemą cirkuliaciniam aušinimui, kuri gali veiksmingai užtikrinti elektrinio veleno naudojimą.
3.3 CNC sūpuoklinė frezavimo galvutė (B ašis)
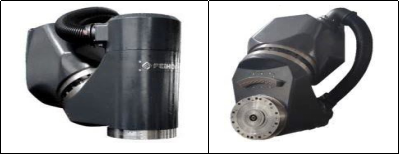
Dizaino ypatybės
◆ Nepriklausomas projektavimas ir gamyba.
◆Įmontuota DD variklio nulinė transmisijos grandinė be laisvumo.
◆Didelės pagreičio charakteristikos.
◆Trumpiausias atstumas tarp veleno įrankio nosies taško ir konstrukcinio atramos taško užtikrina maksimalų pjovimo standumą.
◆Didesnis YRT guolis pagerina standumą.
◆ Įrengta HEIDENHAIN RCN8380 serijos absoliutinio rotacinio kodavimo matavimo sistema, visiškai uždaros grandinės valdymas, siekiant užtikrinti geriausią tikslumą.
◆B ašies aušinimo sistemos konstrukcija sumažina šilumos perdavimą.
3.4 Sukamasis stalas (C ašies stalas)
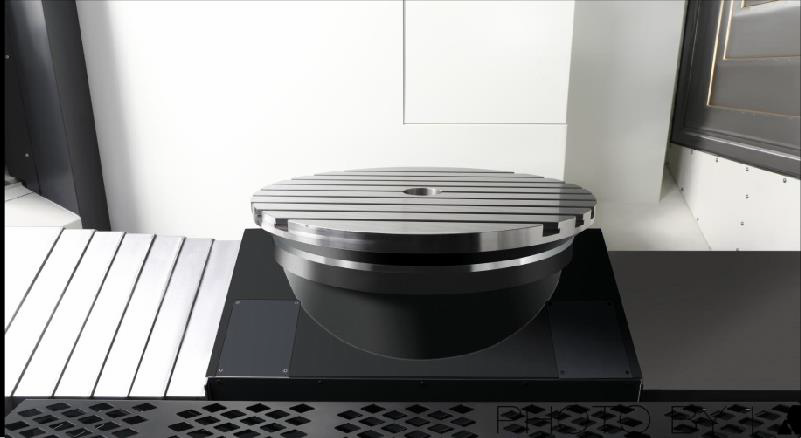
Dizaino ypatybės
◆ Nepriklausomas projektavimas ir gamyba.
◆Įmontuota DD variklio nulinė transmisijos grandinė be laisvumo.
◆Didelės pagreičio ir lėtėjimo reakcijos charakteristikos.
◆Didesnis YRT guolis padidina standumą.
◆Didelis vardinis sukimo momentas, padėties nustatymas ir apdorojimas naudojant stalo padėties nustatymo ir tvirtinimo įtaisą
◆Patenkinti frezavimo poreikius, sumažinti ruošinių tvarkymą ir pagerinti gaminio tikslumą.
◆Įrengta HEIDENHAIN didelio tikslumo rotacinio kodavimo matavimo sistema, visiškai uždaros grandinės valdymas, siekiant užtikrinti geriausią tikslumą.
◆Aušinimo sistemos konstrukcija, skirta sumažinti šilumos perdavimą.
3.5 Valdymo sistema
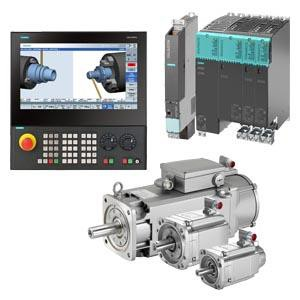
Dizaino ypatybės
◆ Nepriklausomas projektavimas ir gamyba.
◆Įmontuota DD variklio nulinė transmisijos grandinė be laisvumo.
◆Didelės pagreičio ir lėtėjimo reakcijos charakteristikos.
◆Didesnis YRT guolis padidina standumą.
◆Didelis vardinis sukimo momentas, padėties nustatymas ir apdorojimas naudojant stalo padėties nustatymo ir tvirtinimo įtaisą
◆Patenkinti frezavimo poreikius, sumažinti ruošinių tvarkymą ir pagerinti gaminio tikslumą.
◆Įrengta HEIDENHAIN didelio tikslumo rotacinio kodavimo matavimo sistema, visiškai uždaros grandinės valdymas, siekiant užtikrinti geriausią tikslumą.
◆Aušinimo sistemos konstrukcija, skirta sumažinti šilumos perdavimą.
3.5 Valdymo sistema
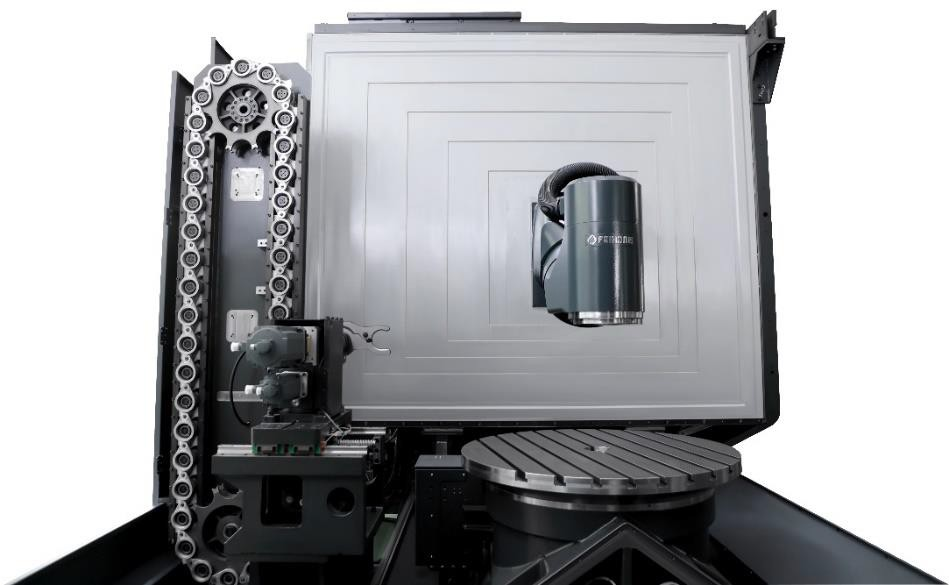
Dizaino ypatybės
◆ Nepriklausomas projektavimas ir gamyba.
◆ Įrankių pasirinkimas ir keitimas naudoja servo variklį terminalo veikimui valdyti, todėl tai yra stabiliau ir tiksliau.
◆ Kartu su „Siemens840DSL“ įrankių valdymo funkcija, efektyvesnis įrankių valdymas.
3.7 Pakeliamas įrankių rinkiklis
Dizaino ypatybės
◆Įrengtas didesnio tikslumo „Ransishaw TS27R“ įrankių nustatymo įrenginys.
◆Automatinis įrankių nustatymas staklėje, automatinis įrankių kompensacijos atnaujinimas.
◆ Įrankių nustatymo įtaisą galima pakelti ir nuleisti, kad būtų sutaupyta apdirbimo paviršiaus vieta.
◆ Visiškai sandari skardos konstrukcija, apsauganti įrankių rinkiklį nuo vandens ir geležies drožlių pažeidimų apdorojimo metu.
3.8 Infraraudonųjų spindulių zondas
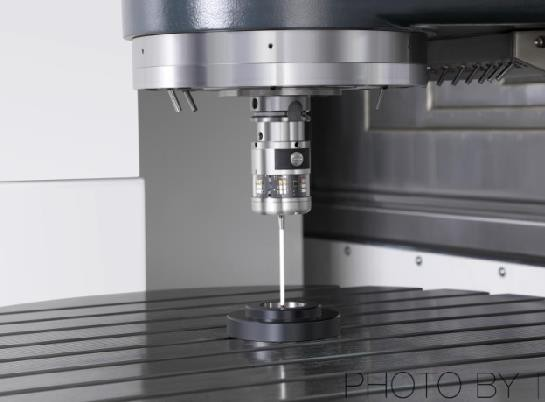
Dizaino ypatybės
◆Įrengtas „Ransishaw RMP60“ trigerinis optinis zondas.
◆Ruošinių lygiavimas ir matmenų patikra mašinoje gali sumažinti rankinio tikrinimo klaidas ir pagerinti gaminio tikslumą bei apdorojimo efektyvumą.
◆90 % sutaupyta pagalbos automobilyje laiko.
3.9 Apsauginė skarda
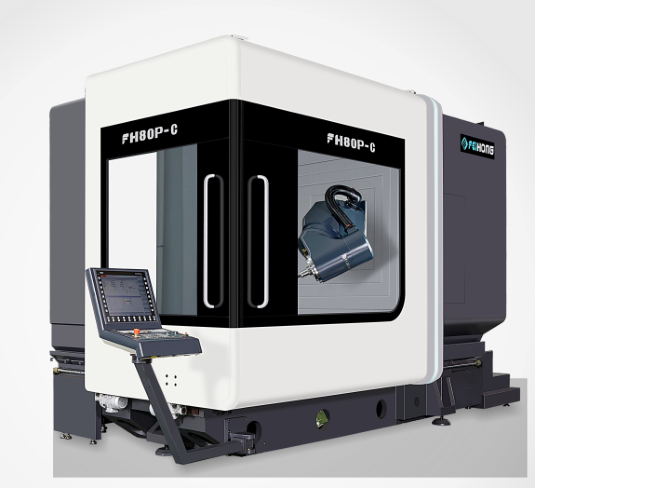
3.10 Išvaizda
FH serijos penkių ašių apdirbimo centro dangčio konstrukcija atitinka griežtus CE saugos standartus. Visiškai tankus lakštinis metalas neleidžia operatoriui netyčia patekti į darbo zoną apdorojimo metu ir tuo pačiu metu apsaugo nuo aukšto slėgio pjovimo skysčio ar drožlių panaudojimo iš mašinos, išskyrus įspėjamąją lentelę. Operacinės durys taip pat turi saugos jungiklį, kad būtų išvengta nelaimingų atsitikimų eksploatavimo ar techninės priežiūros metu. Jos turi didelį langelį, kad operatoriui būtų patogu suprasti mašinos veikimą ir apdorojimą.
3.11 Valymas
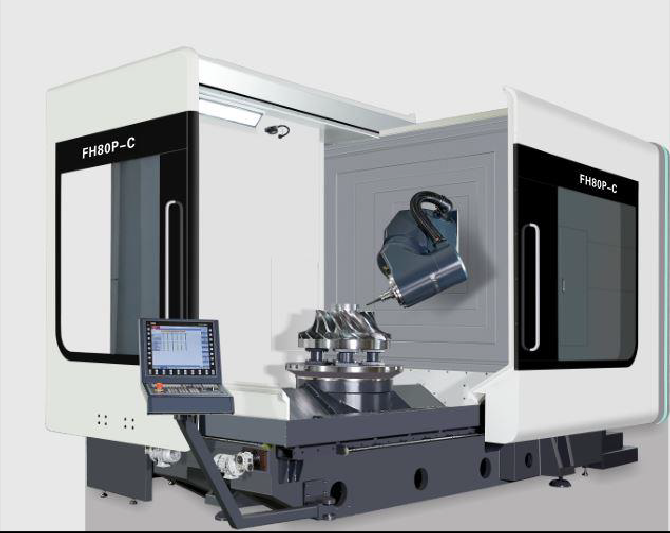
Naudokite teleskopinį dangtį ir apsauginę skardą, kad apsaugotumėte eksploatacijos metu susidarančias drožles, išvengtumėte pjovimo purslų ir kitų mechanizmų pažeidimo.
Produktų kategorijos
-

VC serijos didelio standumo CNC apdirbimo centras su...
-

HP serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

HT serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

VS serijos keturių takelių sunkiųjų CNC apdirbimo staklės
-

V serijos CNC apdirbimo centras su dideliu standumu
-

X serijos dviejų kolonų CNC apdirbimo centras
-

Horizontalus 5 ašių CNC apdirbimo centras TKG1600
-

CNC vertikalaus tekinimo ir frezavimo kompozicinės cen...
-

Didelės spartos CNC apdirbimo centras GM serija
-

Didelės spartos CNC frezavimo GT serija
-

Dviejų velenų CNC tekinimo staklės SK32
-

CNC vertikalus apdirbimo centras RFTV510 ratų...