


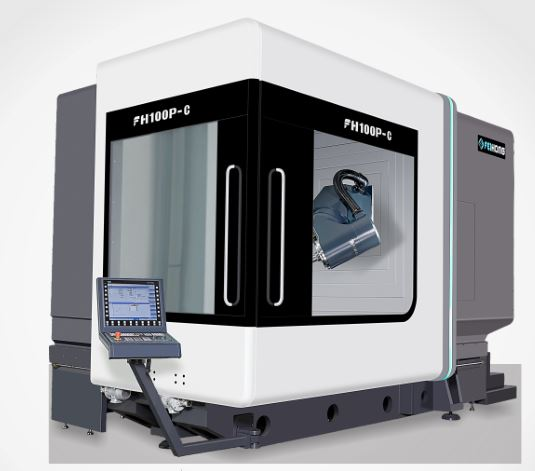
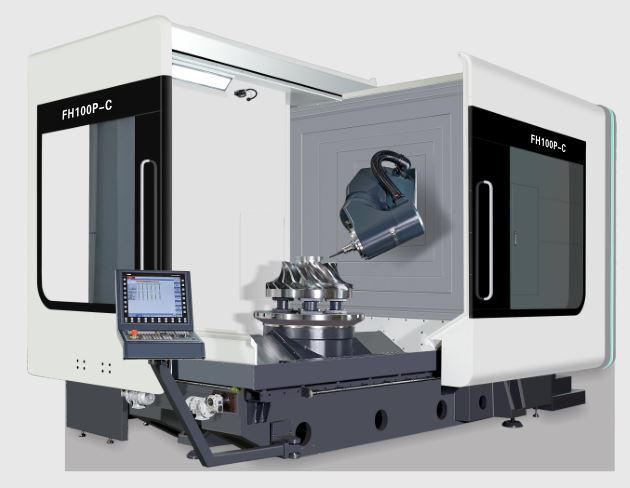
5 ašių vienalaikio frezavimo tekinimo staklės 100P-C
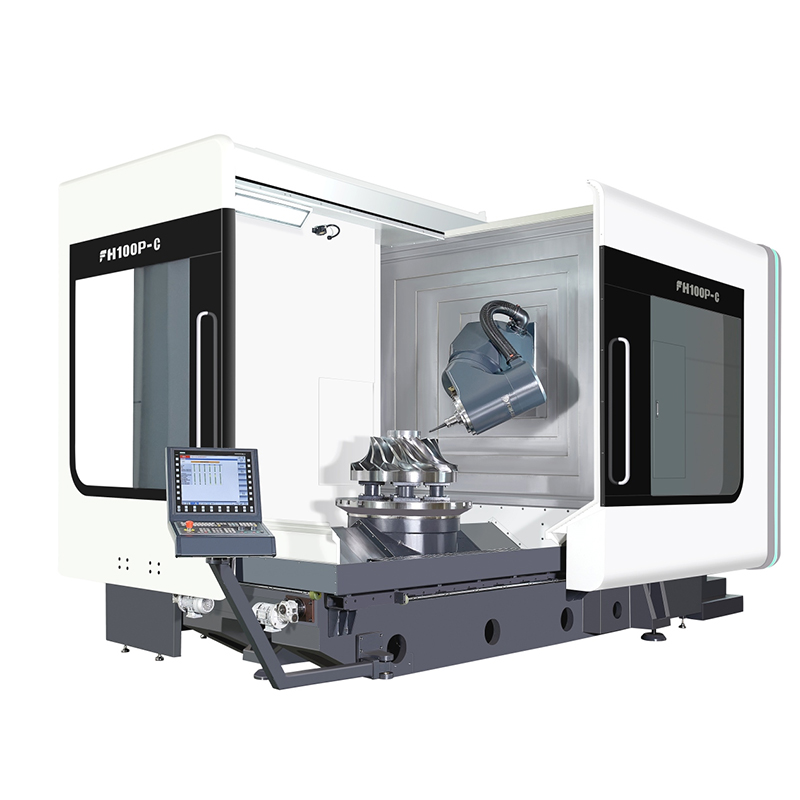
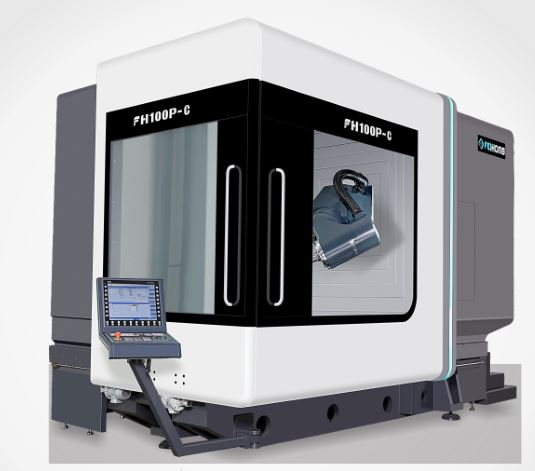
Tiekimo apimtis
Standartinių priedų funkcijų lentelė (elektrinės valdymo dalies informaciją žr. valdiklio funkcijoje)
1. „Siemens 840DSL“ valdiklis
2. Nuosava penkių ašių daugiafunkcinė sūpynės galvutė
3. Elektrinis velenas DGZX-24012/34B2-KFHWVJS
4. HSK-A100 40 įrankių žurnalo automatinė įrankių keitimo sistema
5.X/Y/Z tuščiaviduris aušinimo rutulinis sraigtinis pavaros mechanizmas
6. 7 ritininės linijinės slydimo ...
7. X/Y/Z trijų ašių visiškai uždaros kilpos optinė liniuotė
8. Elektros dėžutės temperatūros reguliavimo įtaisas
9. Veleno aušintuvas
10. Spiralinis drožlių valcavimo įrenginys ir galinis geležinių drožlių konvejerio geležinių drožlių automobilis
11. Vanduo iš veleno centro, žiedinis vandens purškimas
12. Pūskite orą į veleno centrą ir į žiedą.
13. Penkiaašis pusmėnulis pučia vandenį, o pusmėnulis pučia orą.
14. 1 tipo saugos blokuotė priekinėms ir šoninėms darbo durims
15. Veleno cirkuliacinio aušinimo įtaisas.
16. Vandeniui atspari fluorescencinė lempa
17. Hidraulinės stoties įtaisas
18. „Renishaw OMP60“ infraraudonųjų spindulių zondas
19. Renishaw lazerinių įrankių rinkiklis
20. Centrinis centralizuotas automatinis padavimo tepimo įrenginys
21. Šoninio valymo vandens pistoleto ir oro sąsajos veikimas
22. Pjovimo skysčio aušinimo sistema
23. Visiškai uždara apsauginė skarda
24. Operacijų dėžutė
25. Elektros dėžutėje yra oro kondicionierius
26. „Siemens“ elektroninis rankinis ratas
27. Kojinis veleno įrankio atleidimo jungiklis
28. Pamatų lygio atramos ir pamatų varžtai
29. Reguliavimo įrankiai ir įrankių rinkiniai
30. Techninis vadovas
Parametras
| Prekė | Uni | FH100P-C |
| X ašies eiga | mm | 1000 |
| Y ašies eiga | mm | 1150 |
| Z ašies eiga | mm | 1000 |
| Atstumas nuo veleno nosies iki darbinio stalo paviršiaus | mm | 160–1160 |
| Horizontali frezavimo galvutė | mm | 30-1030 |
| Padavimas / greitas judėjimo greitis | m/min | 40 |
| Padavimo jėga | KN | 10 |
| Sukamasis stalas (C ašis) | ||
| Darbo stalo dydis | mm | Ø1050 |
| Maksimali stalo apkrova (malūnui) | kg | 4000 |
| Maksimali stalo apkrova (tekinant) | kg | 3000 |
| Rotray stalas | aps./min. | 45 |
| Frezavimo/tekinimo apdirbimo stalas (sudėtinis frezavimas ir tekinimas) | aps./min. | 500 |
| Minimalus padalijimo kampas | ° | 0,001 |
| Nominalus sukimo momentas | Nm | 1330 m. |
| Maksimalus sukimo momentas | Nm | 2630 |
| CNC sūpuoklinė frezavimo galvutė (B ašis) | ||
| Svyravimo diapazonas (0 = vertikalus / 180 = lygus) | ° | -15~180 |
| Greitas judėjimas ir padavimo greitis | aps./min. | 103 |
| Minimalus padalijimo kampas | ° | 0,001 |
| Nominalus sukimo momentas | Nm | 1050 |
| Maksimalus sukimo momentas | Nm | 2130 m. |
| Velenas (tekinimas ir frezavimas) | ||
| Veleno greitis | aps./min. | 10000 |
| Veleno galia | Kw | 42/58 |
| Veleno sukimo momentas | Nm | 215/350 |
| Verpstės formos tape |
| HSKA100 |
| Atstumas nuo veleno centro iki sijos kreipiamosios dalies paviršius | mm | 1091,5 |
| Modelis | Vienetas | FH100P-C |
| Įrankių žurnalas | ||
| Įrankio sąsaja |
| HSKA100 |
| Įrankių žurnalo talpa | PCS | 40 |
| Maksimalus įrankio skersmuo / ilgis / svoris |
| Ø135/300/12 |
| Įrankio jungiklis (įrankis į) | S | 2 |
| Matavimo prietaisas | ||
| Infraraudonųjų spindulių zondas | Rensishaw OMP60 | |
| Įrankių aptikimo prietaisas darbo apdorojimo zonoje | Rensishaw NC4F230 | |
| Apdorojimo pajėgumai | ||
| Maksimalus gręžimo skersmuo (vidutinio plieno) |
| Ø50 |
| Maksimalus sriegimo skersmuo (vidutinio plieno) |
| M40 |
| Maksimalus frezavimo skersmuo (vidutinio plieno) |
| 250 |
| Tikslumas (ISO230-2 ir VDI3441) | ||
| X/Y/Z padėties nustatymo tikslumas | mm | 0,006 |
| X/Y/Z pakartotinio padėties nustatymo tikslumas | mm | 0,004 |
| B/C padėties nustatymo tikslumas |
| 8" |
| B/C Pakartotinio padėties nustatymo tikslumas | 4" | |
| Valdymo sistema |
| Siemens840D |
| Mašinos aukštis (bendroji mašina) | mm | 3650 |
| Pagrindinės mašinos užimama erdvė (L*W) | mm | 5170x3340 |
| Įrankių žurnalo užimama vieta (L * W) | mm | 1915x1400 |
| Užimta drožlių konvejerio erdvė (L * W) | mm | 3120x1065 |
| Vandens rezervuaro užimamas plotas (L * W) | mm | 1785x1355 |
| Bendras užimamas plotas, skirtas pilnai mašinai (L*W) | mm | 6000x3750 |
| Mašinos svoris | Kg | 21000 |
CNC staklėsvaldiklis
| Valdymo sistema | „Siemens 840DSL“ (variklis ir pavara) | ||
| Valdymo ašių skaičius | 5 ašių vienalaikis frezavimas su vienalaikiu tekinimu (NC ašis + velenas, BC ašis) | ||
| Vienalaikis 5 ašių valdymas Vienalaikis frezavimas su tekinimu | pozicionavimo ašis | Standartinis X, Y, Z, B, C | |
| interpoliacija | tiesi linija | X, Y, Z, B, C ašys (X, Y, Z, B, C gali būti kompensuojamos) | |
| lankas | X, Y, Z, B, C ašys (X, Y, Z, B, C gali būti kompensuojamos) | ||
| Minimalus instrukcijų vienetas | 0,001 μm | ||
| minimalus valdymo blokas | 0,1 nm | ||
| Ekranas | 19LCD | ||
| Variklis | Triguba perkrovos galimybė su absoliučiu kodavimo įrenginiu (kodavimo įrenginio padėtis niekada neprarandama) | ||
| Išorinės komunikacijos funkcija | Ethernet ir RS232C sąsaja | ||
| Veikimo režimas | MDI, automatinis, rankinis, rankinis ratas, absoliuti kilmė, REPOS | ||
| programiškai | Internetinis ISO kalbos redaktorius | ||
| Maksimali PLC programavimo atminties talpa | 2048 KB | ||
| Interpoliacijos funkcija | Tiesios linijos, apskritimai per ir per centrinius taškus, spiralės, smulkūs paviršiai, didelio greičio nustatymai ir kt. | ||
| Įrankių poslinkių skaičius | 512 grupių | ||
| Rankinio rato didinimas | 0,1/0,01/0,001 mm | ||
| Minimalus nustatymas ir judantys vienetai | 1 µm/X, Y, Z | ||
| duomenų taupymas | Išjungus maitinimą, atminties duomenys niekada nebus prarasti | ||
| padavimo greitis | 0–150 % | ||
| Greitas didinimas į priekį | 0–100 % | ||
| Įvesties ir išvesties sąsaja | Ethernet ir RS232C sąsaja, CF kortelė, USB atmintinės atsarginė kopija | ||
| rodymo kalba | Kinų ir anglų | ||
Standartinės konfigūracijos kiekis
| No | Priedo pavadinimas | vienetas | Kiekis |
| 1 | kojinis jungiklis | rinkinys | 1 |
| 2 | Hidraulinis prispaudimo mechanizmas | rinkinys | 1 |
| 3 | Centralizuotas tepimo įrenginys | rinkinys | 1 |
| 4 | aušinimo sistema | rinkinys | 1 |
| 5 | darbinė lempa | rinkinys | 1 |
| 6 | Trijų spalvų šviesa | rinkinys | 1 |
| 7 | horizontalus tiltas | Vnt. | 1 |
| 8 | Staklių tvirtinimo detalės | rinkinys | 1 |
| 9 | Standartinis įrankių paketas | rinkinys | 1 |
| 10 | apsauginių durų spyna | rinkinys | 1 |
| 11 | pamatų rinkinys | rinkinys | 1 |
| 12 | Įdiekite reguliavimo įrankį | rinkinys | 1 |
| 13 | Standus sriegimas ir veleno daugiataškis pozicionavimas | rinkinys | 1 |
| 14 | Sraigtinis konvejeris ir automatinė drožlių šalinimo mašina | rinkinys | 1 |
| 15 | Standartinė hidraulinė sistema | rinkinys | 1 |
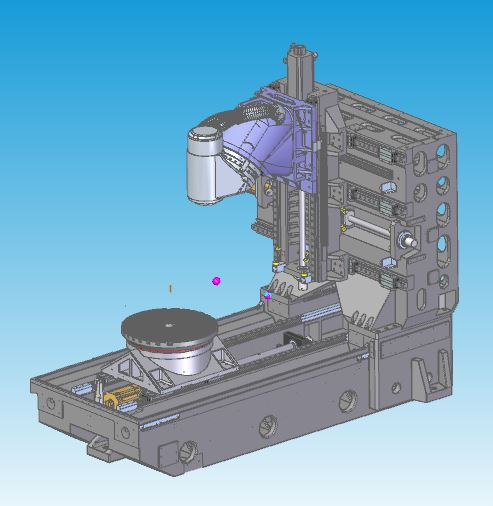
Dizaino ypatybės | Geriausias mechaninio vielos liejimo analizės projektas
Pilnai dėžutės tipo termosimetrinė liejimo konstrukcija, naudojant „Meehanna“ klasės aukštos kokybės ketų
Grūdinimo ir natūralaus senėjimo apdorojimas, siekiant pašalinti vidinį stresą
Struktūrinė natūraliojo dažnio vibracija pašalina medžiagų apdorojimo įtempį
Didelio ploto, didelio standumo kolonos konstrukcija su visa sienele, efektyviai pagerinanti standumą ir statinį bei dinaminį tikslumą
Trijų ašių tuščiaviduris aušinimo sraigtinis pavaros mechanizmas
CNC sūpuoklinė frezavimo galvutė (B ašis)
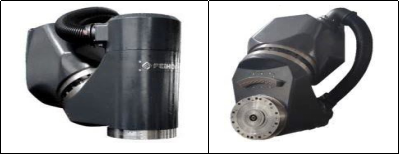
Dizaino ypatybės
Integruotas DD variklis, be laisvumo, be perdavimo grandinės
Didelės pagreičio charakteristikos
Trumpiausias atstumas tarp veleno įrankio nosies taško ir konstrukcinio atramos taško užtikrina maksimalų pjovimo standumą
Didesni YRT guoliai padidina standumą
Įrengta HEIDENHAIN didelio tikslumo rotacinio kodavimo matavimo sistema, visiškai uždaros kilpos valdymas, siekiant užtikrinti geriausią tikslumą
Veleno ir B ašies aušinimo sistemos konstrukcija sumažina šilumos perdavimą
Sukamasis stalas (C ašis)
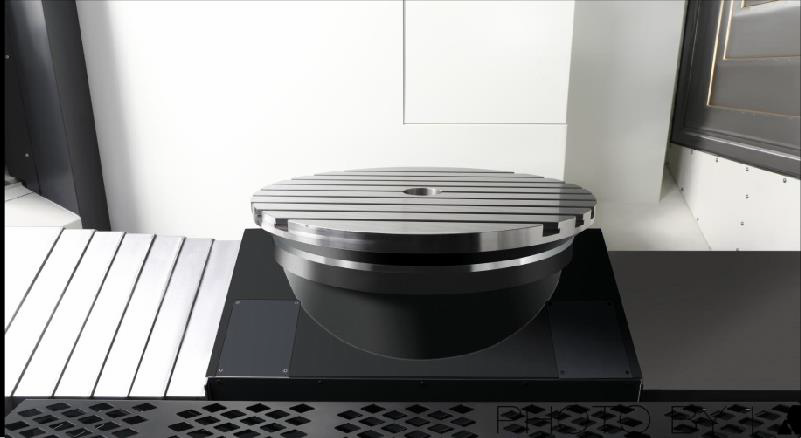
Dizaino ypatybės
Integruotas DD variklis, be laisvumo, be perdavimo grandinės
Didelės pagreičio ir lėtėjimo reakcijos charakteristikos
Didesni YRT guoliai padidina standumą
Didelis vardinis sukimo momentas, padėties nustatymas ir apdorojimas naudojant stalo padėties nustatymo ir tvirtinimo įtaisą
Patenkinti du frezavimo ir frezavimo-tekinimo apdorojimo poreikius, sumažinti ruošinių tvarkymą ir pagerinti gaminio tikslumą
Įrengta HEIDENHAIN didelio tikslumo rotacinio kodavimo matavimo sistema, visiškai uždaros kilpos valdymas, siekiant užtikrinti geriausią tikslumą
Aušinimo sistemos konstrukcija, skirta sumažinti šilumos perdavimą
Pakeliamas įrankių rinkiklis
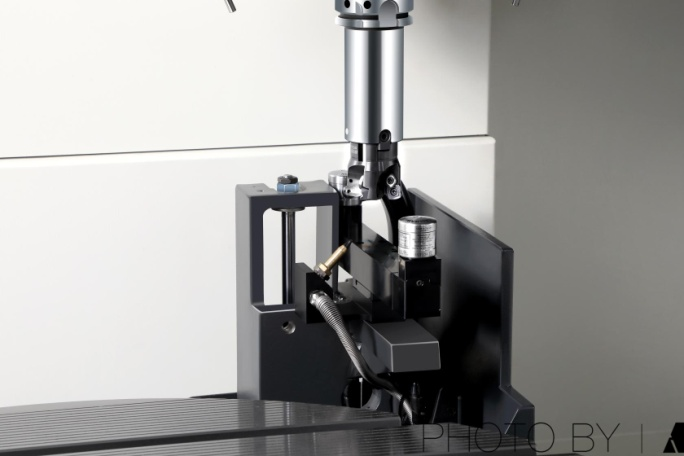
Dizaino ypatybės
Įrengtas „Ransishaw NC4F230“ bekontakčiu lazeriniu įrankių nustatymo įrenginiu, užtikrinančiu didesnį tikslumą
Automatinis įrankių nustatymas mašinoje, automatinis įrankių kompensacijos atnaujinimas
Įrankių nustatymo įtaisą galima pakelti ir nuleisti, kad būtų sutaupyta apdirbimo paviršiaus vieta
Visiškai sandari lakštinio metalo konstrukcija apsaugo įrankių rinkimo įrenginį nuo vandens ir geležies drožlių apdorojimo metu
Infraraudonųjų spindulių zondas
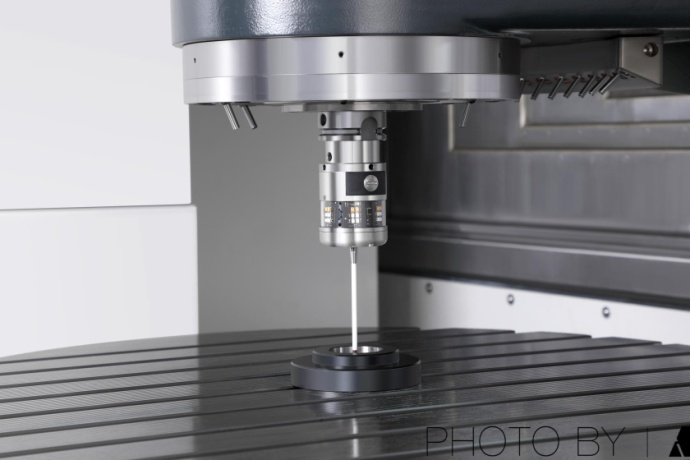
Dizaino ypatybės
Įrengtas „Ransishaw OMP60“ optinis lietimo zondas
Ruošinio išlyginimas ir dydžio patikrinimas mašinoje, rankinio patikrinimo klaidų sumažinimas, gaminio tikslumo ir apdorojimo efektyvumo pagerinimas
90 % sutaupyta pagalbos prie įrenginio laiko
Produktų kategorijos
-

VC serijos didelio standumo CNC apdirbimo centras su...
-

HP serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

HT serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

VS serijos keturių takelių sunkiųjų CNC apdirbimo staklės
-

V serijos CNC apdirbimo centras su dideliu standumu
-

X serijos dviejų kolonų CNC apdirbimo centras
-

Horizontalus 5 ašių CNC apdirbimo centras TKG1600
-

CNC vertikalaus tekinimo ir frezavimo kompozicinės cen...
-

Didelės spartos CNC apdirbimo centras GM serija
-

Didelės spartos CNC frezavimo GT serija
-

Dviejų velenų CNC tekinimo staklės SK32
-

CNC vertikalus apdirbimo centras RFTV510 ratų...