


IdealusCNC tekinimo staklės2025 m. pasirinkimas visiškai priklauso nuo jūsų konkrečių veiklos poreikių. Tinkamo CNC tekinimo staklių pasirinkimas yra strateginė investicija į būsimą efektyvumą ir pelningumą. Tai užtikrina, kad jūs gaminsiteDidelio tikslumo tekinimo dalysefektyviai. AKinijos CNC tekinimo staklių gamintojasgali pasiūlyti įvairių variantų jūsų gamybos tikslams pasiekti. Šis vadovas padės jums orientuotis pasirinkimuose ir rasti optimaliausiąCNC tekinimo centrasApsvarstykite aIšmanioji CNC gamybaPažangios automatizacijos ir duomenų įžvalgų sprendimas.
Svarbiausios išvados
- PasirinkiteCNC tekinimo staklėsatsižvelgiant į jūsų konkrečius poreikius, pavyzdžiui, gaminamų detalių dydį ir naudojamas medžiagas.
- Skirtingos mašinos, tokios kaip horizontalios, vertikalios, šveicariško tipo ir daugiaašės, turi ypatingų privalumų skirtingiems darbams atlikti.
- Pridėjus automatizavimo įrankius, tokius kaip strypų tiektuvai ir robotai, mašinos gali veikti ilgiau ir pagaminti daugiau detalių be nuolatinės žmogaus pagalbos.
- Svarbios mašinos detalės, tokios kaip veleno galia, detalių dydžio apribojimai ir įrankio talpa, turi įtakos tam, kaip gerai mašina atlieka jūsų užduotis.
- Geros drožlių ir aušinimo sistemos yra svarbios, kad staklės veiktų sklandžiai, įrankiai tarnautų ilgiau ir dalys atrodytų gerai.
CNC tekinimo staklių tipų suskirstymas pagal jūsų poreikius
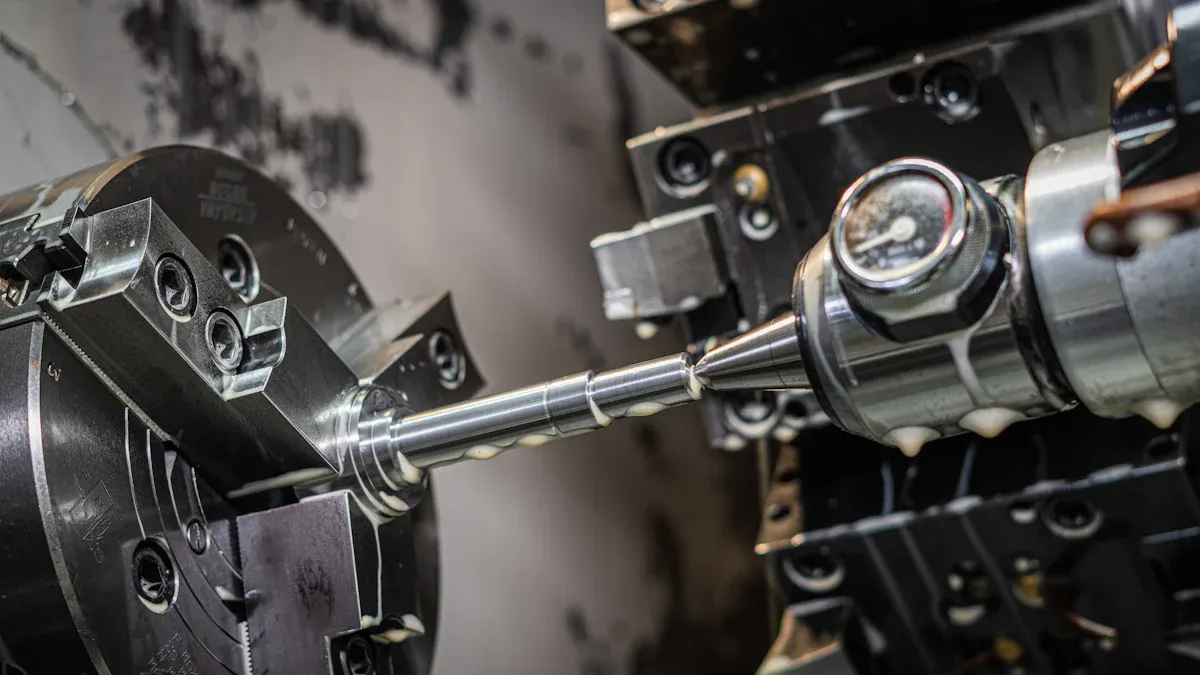
Tinkamo CNC tekinimo staklių pasirinkimas prasideda nuo skirtingų tipų supratimo. Kiekviena staklė pasižymi unikaliomis savybėmis, pritaikytomis įvairiems gamybos poreikiams.
Horizontalios CNC tekinimo staklės
Horizontalios CNC tekinimo staklės yra puikios darbinės savybės daugelyje gamybos aplinkų. Jos puikiai tinka valdymui.didelio skersmens komponentai, tokie kaip velenai ir cilindraiŠios mašinos dažnai naudojamos tokiose pramonės šakose kaip naftos ir dujų gavyba bei sunkiosios įrangos gamyba. Jos taip pat puikiai tinka serijinei gamybai, efektyviai apdorojant daug identiškų dalių. Tai užtikrina pastovią kokybę per minimalų nustatymo laiką.
Šios mašinos siūlotvirta atrama sunkiems ruošiniamsŠis standumas padidina stabilumą ir sumažina vibraciją apdirbimo metu. Operatoriai taip pat lengvai pasiekia ruošinį ir įrankius, o tai supaprastina sąranką ir priežiūrą. Horizontalios CNC staklės dažnai turi didesnius automatinius įrankių keitiklius (ATC). Kai kurios staklės pradedamos nuo60–90 įrankių, o pajėgumai gali būti išplėsti iki 120 ar net 240 įrankių. Tai leidžia atlikti daugiau darbų ir sumažinti rankinį įsikišimą. Horizontalūs apdirbimo centrai taip pat labai pritaikomi palečių sistemoms. Nors vertikalios staklės gali turėti palečių keitiklius, horizontalios staklės geriau tinka linijinėms palečių sistemoms. Jos gali pasiekti didesnį efektyvumą, kartais apie 85 % su standartiniu PC2, palyginti su 40 %, jei naudojamos atskiros vertikalios staklės. Šių staklių B ašies funkcija leidžia vienu metu apdirbti kelias dalis naudojant viršutinį akmenį. Tai žymiai padidina našumą, nes operatoriai gali paruošti kitą viršutinį akmenį, kol vyksta ciklas. Tai idealiai tinka darbams, kuriems reikia apdirbti iš kelių pusių arba sudėtingų įrankių trajektorijų.
Vertikalios CNC tekinimo staklės
Vertikalios CNC tekinimo staklės, dažnai vadinami VTL, puikiai tinka specifinėms reikmėms. Jie ypač tinka sunkiems ruošiniams, ypač tiems, kuriems tvarkyti reikia kranų arba automatizavimo.Gravitacija padeda pritvirtinti ruošinįant VTL. Tai padidina stabilumą ir sumažina didelio prispaudimo slėgio poreikį, o tai naudinga jautrioms detalėms. VTL taip pat taupo grindų plotą. Jie užimamažiau grindų plotopalyginti su horizontaliais tekinimo centrais, todėl toje pačioje srityje galima naudoti daugiau staklių. Vertikalus tekinimo staklės gali užimti vospusė pėdsakohorizontalios tekinimo staklės. Tai didelis privalumas parduotuvėms, turinčioms ribotą erdvę.
Vertikalios staklės taip pat idealiai tinka apdirbti netaisyklingų formų detales. Tai detalės, kurioms dėl neįprastos geometrijos reikalingas sudėtingas tvirtinimas. Jos taip pat gerai tinka subtiliems ruošiniams, kuriems reikalingas mažas prispaudimo slėgis, kad būtų išvengta pažeidimų. Ruošinio svoris patenka tiesiai į staklės pagrindą. Tai apsaugo nuo neašinių apkrovų velenui. Vertikalios staklės efektyviai apdoroja sudėtingas detales ir tas, kurių pjovimas nutrūksta. Jos taip pat gerai susidoroja su nesubalansuotais ruošiniais.
Šveicarijos tipo CNC tekinimo staklės
Šveicariško tipo CNC tekinimo staklės yra tiksliųjų technologijų specialistai. Jos plačiai naudojamos tokiose pramonės šakose kaipmedicinos prietaisų gamyba, aviacija ir elektronikaŠios mašinos puikiai tinka gaminti mažas, sudėtingas, didelio tikslumo detales. Tai apima medicininius implantus, aviacijos ir kosmoso komponentus, laikrodžių dalis, hidraulines jungtis ir elektros jungtis. Jos taip pat dažnai naudojamos...automobilių pramonėČia jie gamina dalis pakaboms, ratams, stabdžiams, transmisijoms, varikliams, išmetimo ir degalų sistemoms bei elektros sistemoms. Jie ypač tinka sudėtingiems komponentams su plonomis sienelėmis, giliais pjūviais, lieknomis konstrukcijomis ir subtiliomis detalėmis.
Šveicariško tipo staklės pasiekia labai griežtus tolerancijos nuokrypius. Jos gali išlaikyti tokius griežtus tolerancijos nuokrypius kaip±0,0005 colio, priklausomai nuo detalės geometrijos ir medžiagos. Kai kurie netgi gali pasiekti itin griežtus nuokrypius iki±0,0002 colio arba du mikronaiJos apdirba detales nuo 1/16 colio iki 2 5/8 colio. Jos gali apdirbti mikrodetales, kurių apvalus skersmuo yra iki 1-1/4 colio. Jos taip pat gali apdirbti net 0,125 colio skersmens detales. Šios staklės gali apdirbti detales, kurių skersmuo yra iki 1,259 colio (32 mm).
Daugiaašiai CNC tekinimo centrai
Daugiaašiai CNC tekinimo centrai yra apdirbimo technologijų viršūnė. Jie sujungia tekinimo, frezavimo ir gręžimo operacijas vienoje staklėje. Ši galimybė leidžia jiems sukurti labai sudėtingas detales vienu nustatymu. Tokios pramonės šakos kaip aviacijos ir kosmoso, medicinos ir automobilių pramonė labai priklauso nuo šių staklių sudėtingiems komponentams gaminti. Jie gamina detales su sudėtinga geometrija ir griežtais tolerancijomis.
Šios pažangios mašinosoptimizuoti įrankio orientacijąTai lemia maksimalų efektyvumą ir tikslumą. Jos pasiekia greitesnius ciklus ir sutaupo daug laiko, sumažindamos perėjimus tarp užduočių. Daugiafunkcinio CNC apdirbimo automatizavimas taip pat sumažina žmogiškųjų klaidų riziką. Tai sumažina pakartotinio darbo ir vėlavimų skaičių, dažnai pastebimą naudojant 3 ašių stakles. Daugiafunkcės staklės užtikrina didesnį tikslumą ir preciziškumą. Jos pritaikomos sudėtingiems projektams be rankinio reguliavimo ar pakartotinio įrankių keitimo.
Staklės su 5 ar daugiau ašių konfigūracija gali atlikti gilesnius ir tikslesnius pjūvius bei formas. Operatoriams nereikia išimti ar perkelti ruošinio. Daugiau ašių reiškia lengvesnį sudėtingų konstrukcijų kūrimą sudidesnis tikslumasDaugiafunkcis CNC apdirbimas atlieka kelias operacijas be rankinio įrankių keitimo. Jame naudojamas kompiuteriu valdomas pjovimas ir padėties nustatymas, siekiant sumažinti klaidas. Integruotas detalių zondavimas leidžia automatiškai patikrinti ir taisyti. Šios staklės gamina švaresnę, aukštesnės kokybės apdailą. Trumpesni įrankiai sumažina mašinos vibracijos poveikį. Daugiafunkcis CNC apdirbimas sujungia tokias operacijas kaip gręžimas, tekinimas ir šlifavimas į vieną gamybos etapą. Tai pašalina pereinamuosius etapus. Tai taip pat leidžia kurti sudėtingas geometrijas, orientuojant įrankius skirtingose plokštumose ir kampuose.
Penkiaašis apdirbimas pasiekia griežtesnius tolerancijos nuokrypius ir lygesnius paviršius. Jis išlaiko optimalius pjovimo kampus su mažiau nustatymų. Mažo ir vidutinio sudėtingų detalių kiekio atveju 5 ašių apdirbimas sutrumpina nustatymo laiką. Tai taip pat pagerina pakartojamumą. Šie sprendimai idealiai tinka detalėms, kurias reikia apdirbti iš kelių pusių su kritiniais tolerancijos nuokrypiais. Jie taip pat gerai veikia, kai standartinėse orientacijose įrankių prieiga yra ribota. Penkiaašis apdirbimas paprastai pasiekia tikslumo diapazoną nuo±0,01–0,02 mm (±0,0004–0,0008 colio)Optimaliomis sąlygomis jis gali pasiekti ±0,005 mm (±0,0002 colio) tikslumą, vertinant kritines aviacijos ir kosmoso ar medicinos detales. Tai gerokai geriau nei įprasto CNC frezavimo ±0,05 mm (±0,002 colio) tikslumas.
Daugiaašės CNC staklės pasižymi didesniu tikslumu. Jos gamina tiksliai apdirbtas ir lygesnes detales. Šias detales sunku arba neįmanoma apdirbti su 3 ašių staklėmis. Jos leidžia vienu mechanizmu pagaminti sudėtingas geometrines figūras. Tai pašalina ruošinio perkėlimo poreikį, o tai kenkia tikslumui. Daugiaašis apdirbimas padidina gamybos greitį. Tai leidžia pašalinti daugiau medžiagos per vieną apsisukimą. Tai taip pat sutrumpina ciklo laiką dėl išplėstų įrankių galimybių ir vienalaikio apdirbimo. Šios staklės atlieka visas sudėtingų geometrijų frezavimo ir tekinimo operacijas vienu mechanizmu. Tai lemia greitesnę gamybą, sumažintas eksploatavimo išlaidas ir sumažintas klaidas. Galimybė perkelti ruošinius per daugiau matmenų nepašalinant medžiagų leidžia atlikti gilius pjūvius ir sudėtingas formas. Aukštesnės ašys leidžia geriau apdoroti sudėtingus dizainus ir pasiekti didelį tikslumą. Trumpesni pjovimo įrankiai, esantys arčiau medžiagos, užtikrina geresnę paviršiaus apdailą. Tai sumažina apdirbimo vibraciją ir sumažina papildomų retušavimų poreikį. Daugiaašės staklės išlaiko tikslumą atliekant įvairius gręžimo darbus. Detalės išlaiko savo padėtį, o papildomos ašys pasiekia griežtesnius, sudėtingesnius kampus, kad būtų užtikrinta geresnė apdaila.
Tačiau ši pažangi funkcija reikalauja didesnių investicijų.Pradinio lygio 2 ašių CNC tekinimo staklės gali kainuoti mažiau nei 5000 USD. Trijų ašių apdirbimo centro kaina paprastai svyruoja nuo 50 000 iki 125 000 USD.Tuo tarpu 5 ašių CNC staklių kaina prasideda nuo 200 000 USD, o daugelio jų kaina viršija 500 000 USD. Didesni pramoniniai apdirbimo centrai su 6 ar daugiau ašių gali kainuoti nuo 250 000 iki 500 000 USD. Ši didesnė kaina atspindi jų didesnį sudėtingumą, tikslumą ir universalumą.
| Mašinos tipas | Tipinis kainų diapazonas |
|---|---|
| 3 ašių apdirbimo centras | 50 000–125 000 USD |
| 5 ašių CNC | 200 000 USD ir daugiau (daugelis viršija 500 000 USD) |
| 6 ašių ir didesni pramoniniai apdirbimo centrai | 250 000–500 000 USD |
Medžiagos ir detalės charakteristikų derinimas su CNC tekinimo staklėmis
Tinkamo pasirinkimoCNC tekinimo staklėsreikia atidžiai apsvarstyti apdorojamas medžiagas ir konkrečias detalių savybes. Šie veiksniai tiesiogiai veikia mašinos galią, tvirtumą ir tikslumą.
Medžiagos tipo ir kietumo aspektai
Jūsų medžiagos tipas ir kietumas daro didelę įtaką įrankio pasirinkimui ir staklių našumui. Kietesnėms medžiagoms reikia tvirtesnių staklių ir specializuotų įrankių. Pavyzdžiui, didesnis medžiagos kietumas paprastai reiškia didesnį stiprumą. Dėl to padidėja pjovimo jėgos ir reikia daugiau galios iš staklių veleno. Kietesnė medžiaga taip pat yra labiau abrazyvi, o tai pagreitina pjovimo briaunos dilimą. Kai kurios medžiagos, pavyzdžiui, austenitinis nerūdijantis plienas, greitai sukietėja. Tam reikalingos specializuotos apdirbimo strategijos.
Optimalūs apdirbimo parametrai labai priklauso nuomašinos standumas, įrankio geometriją ir aušinimo skysčio naudojimą. Žymiai padidintas pjovimo gylis gali žymiai padidinti reikiamą veleno galią ir vibracijos riziką. Tai pabrėžia staklių standumo svarbą.
Čia pateikiamas rekomenduojamų įrankių medžiagų vadovaspagal ruošinio kietumą:
| Ruošinio kietumas | Rekomenduojama įrankio medžiaga | Pirminis susidėvėjimo mechanizmas | Dengimo strategija (pavyzdys) |
|---|---|---|---|
| Minkštas (<150 HB) | Greitapjūvis plienas (HSS), nepadengtas karbidas | Sukibimas, briaunų susidarymas (BUE) | Nėra / Lygus paviršius |
| Vidutinis (150–300 HB) | Dengtas karbidas (kermetas) | Difuzija, kraterio dilimas | TiN, TiAlN |
| Kietas (45–65 HRC) | Kermetas, keramika, dengtas karbidas | Abrazyvinis dilimas, terminis šokas | AlTiN, Al₂O₃ |
| Labai kietas (>65 HRC) | Polikristalinis kubinis boro nitridas (PCBN) | Aukštos temperatūros abrazyvinis dilimas | CVD (cheminis garų nusodinimas) |
Padidinus ruošinio kietumą, reikia pakoreguoti pjovimo parametrus.
| Parametras | Padidėjusio ruošinio kietumo poveikis | Strateginis koregavimas |
|---|---|---|
| Pjovimo greitis (Vc) | Padidina įrankio antgalio šiluminę apkrovą. | Sumažinkite Vc, kad valdytumėte šilumą ir sulėtintumėte difuzinį dilimą. |
| Padavimo greitis (f) | Padidina pjovimo jėgą; gali užkirsti kelią sukietėjimui deformacijos metu. | Palaikykite arba šiek tiek padidinkite f, kad įrankis visada pjaustų po ankstesnio pjovimo sukietėjusiu sluoksniu. |
| Pjovimo gylis (ap) | Žymiai padidina reikiamą veleno galią ir vibracijos riziką. | Sumažinkite ap ir padidinkite radialinį sukibimą (ae) (pvz., trochoidiniame frezavime), kad būtų pasiektas geresnis šilumos paskirstymas. |
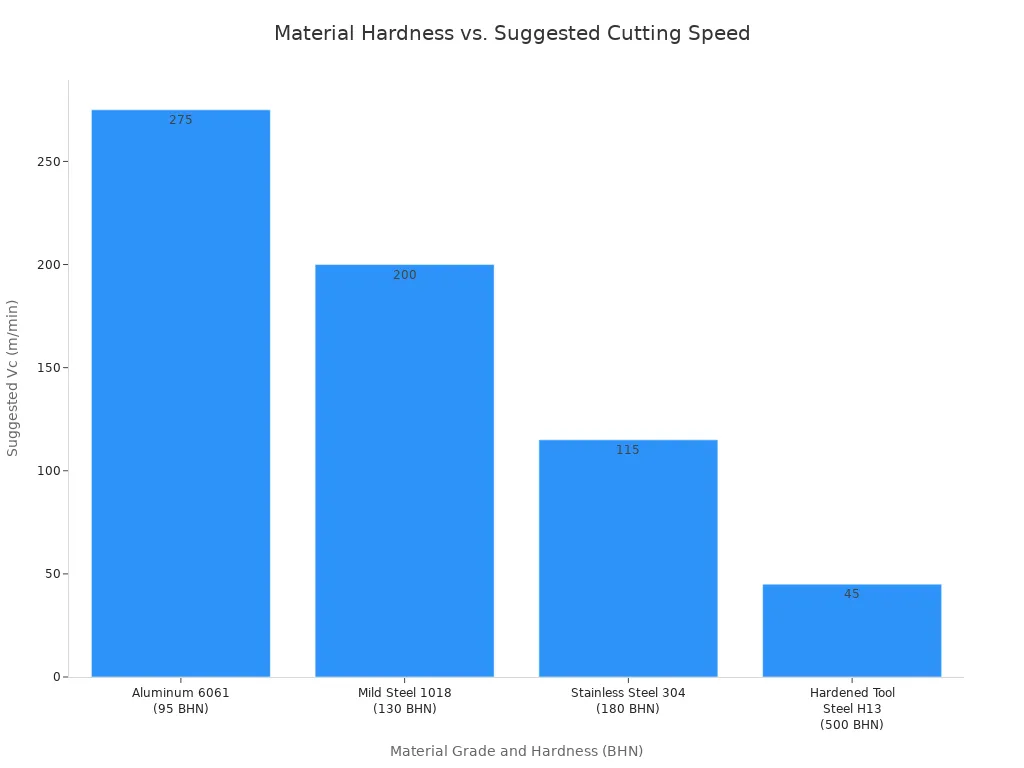
Šioje diagramoje pavaizduotas medžiagos kietumo ir siūlomo pjovimo greičio ryšys:
Didelio stiprumo lydinių, tokių kaip nerūdijantis plienas, Inconel 625, Monel 400 ir 500, 17-4PH, 13-8 ir Nitronic 60, apdirbimui reikalingas didelis sukimo momentas, ypač esant mažesniam greičiui. Atliekant tokias operacijas kaip gręžimas kastuvu arba naudojant didesnius spiralinius grąžtus šioms medžiagoms, sukimo momentas tampa labai svarbus. Nors arklio galios yra svarbios, pakankamas sukimo momentas, ypač esant mažiems apsisukimams, yra būtinas norint efektyviai pjauti šiuos sudėtingus lydinius.
Atsižvelkite į šias veleno specifikacijas, skirtas sudėtingoms medžiagoms:
| Veleno tipas | RPM | HP | Sukimo momentas (ft-lbs) |
|---|---|---|---|
| Standartinis | 8000 | 17,5 | 60 (esant 1500 aps./min.) |
| Didelis sukimo momentas | 8000 | 17,5 | 120 (esant 375 aps./min.) |
Štai keletas bendrų įvairių medžiagų klasių gairių:
| Medžiagos klasė | Kietumas (BHN) | Rekomenduojamas Vc (m/min) (karbido įrankis) | Rekomenduojamas fz (mm/dantis) (frezavimas) |
|---|---|---|---|
| Aliuminis 6061 | 95 | 200–350 | 0,08–0,15 |
| Mažaanglis plienas 1018 | 130 | 150–250 | 0,06–0,12 |
| Nerūdijantis plienas 304 | 180 | 80–150 | 0,05–0,10 |
| Grūdintas įrankių plienas H13 | 50 HRC (apie 500 BHN) | 30–60 | 0,01–0,04 |
Dalies dydžio ir svorio apribojimai
Jūsų detalių fiziniai matmenys ir svoris tiesiogiai lemia jums reikalingų CNC tekinimo staklių dydį ir našumą. Staklių fiziniai matmenys, įskaitant jų pagrindo ilgį ir sukimosi kampą virš pagrindo, lemia maksimalų detalės dydį. Pavyzdžiui, maksimalus apdirbamos detalės dydis gali būti200 mm skersmens ir 500 mm ilgio„Svyravimo kampas virš staklių pagrindo“ konkrečiai nurodo didžiausią ruošinio skersmenį, kuris netrukdys tekinimo staklių pagrindui. Jei svyravimo kampas virš staklių pagrindo yra 200 mm, tikrasis detalės skersmuo turi būti šiek tiek mažesnis, kad būtų pakankamai vietos įrankiui.
Dauguma standartinių CNC staklių apdoroja detales, sveriančias iki 2000 svarų. Tačiau tvirtos staklės, skirtos sunkiosioms reikmėms, gali atlaikyti 10 000 svarų ar daugiau. Kai kurios dirbtuvės taiko maksimalų detalių svorio apribojimą, pavyzdžiui, 500 kg. Tai apsaugo jų įrangą nuo ašių ar verpsčių pažeidimų, kuriuos sukelia labai sunkūs komponentai.
Čia pateikiami tipiniai įvairių tekinimo staklių maksimalūs matmenys:
| Mašinos tipas | Maksimalus skersmuo (mm) | Maksimalus ilgis (mm) |
|---|---|---|
| CNC tekinimo komponentai | 5–1000 | Iki 2000 |
| CNC tekinimo staklės | 400 | 1000 |
| Sunkiasvoris CNC tekinimo centras | 1000 | 2000 |
Keletas veiksnių, susijusių su ruošinio konfigūracija, taip pat turi įtakos griebtuvo pasirinkimuiir mašinos galimybės:
- Ruošinio konfigūracijaDetalės forma ir dydis yra pagrindiniai veiksniai. Apvalaus strypo ruošinys yra paprastas, tačiau liejiniai ar kaltiniai su netolygiomis formomis reikalauja kruopštaus apgalvojimo.
- SimetrijaAsimetrinės dalys (pvz., su flanšu arba atrama) gali turėti įtakos greičiui ir pusiausvyrai. Dėl to gali prireikti atsvaros arba sumažinti apdorojimo greitį.
- Dalies standumasPlonasienės dalys gali deformuotis naudojant standartinį prispaudimą. Tam reikalingi griebtuvai, tokie kaip įvorės arba diafragminiai griebtuvai, arba sumažintas prispaudimo slėgis.
- Mašinos galimybėsStaklių sukimosi erdvė turi tilpti į griebtuvą, detalę ir įrankius. Bendras staklių darbo diapazonas gali apriboti galimybes.
Reikalingi tolerancijos nuokrypiai ir paviršiaus apdaila
Jūsų detalių tikslumas tiesiogiai įtakoja jūsų pasirinktų CNC tekinimo staklių tipą ir kokybę. Bendrojo CNC apdirbimo atveju standartinė tolerancijos riba yra maždaug±0,005 colio (0,127 mm)Tačiau daugeliui pritaikymų reikalingi daug griežtesni tolerancijos nuokrypiai.
Skirtingoms tolerancijos klasėms reikalingos skirtingos mašinos galimybės:
| Tolerancijos klasė | Diapazonas (coliais) | Diapazonas (mm) |
|---|---|---|
| Standartinis | ±0,005 colio | ±0,13 mm |
| Didelio tikslumo | ±0,001 colio arba geriau | ±0,025 mm arba tiksliau |
| Labai tvirtas | Nuo ±0,0002 colio iki ±0,0005 colio | Nuo ±0,00508 mm iki ±0,0127 mm |
Norint pasiekti aukščiausios kokybės paviršiaus apdailą, taip pat reikia didelio standumo, tikslaus valdymo ir dažnai specializuotų įrankių bei pjovimo strategijų turinčios staklės. Didelio tikslumo darbams skirtos staklės paprastai pasižymi geresniu vibracijos slopinimu ir geresniu judesio valdymu, o tai prisideda prie lygesnių apdailos rezultatų.
CNC tekinimo staklių detalių sudėtingumo ir operacijų įvertinimas

Renkantis CNC tekinimo stakles, atsižvelkite į planuojamų gaminti detalių sudėtingumą. Staklių savybės tiesiogiai įtakoja, kaip efektyviai jos susidoros su sudėtingais dizainais ir atliks daugybę operacijų.
Sudėtingų dalių apdirbimo įrankiai
Įrankiai su sriegiu paverčia standartinį tekinimo staklą įuniversalus apdirbimo centrasTai leidžia staklėms atlikti frezavimo, gręžimo, sriegimo ir kitas operacijas neperkeliant detalės į kitą stakles. Ši galimybė prilygsta frezavimo staklėms, įmontuotoms tiesiai į tekinimo stakles.
Tiesioginiai įrankiai efektyviai sukuria frezą tekinimo staklių viduje, leidžiant atlikti antrines operacijas, tokias kaip gręžimas, sriegių gręžimas, ištekinimas ir pjovimas. Operacijų apribojimas vienoje automatizuotoje darbo stotyje garantuoja minimalų nustatymo ir tvarkymo laiką, didesnį tikslumą ir nuoseklesnę detalių kokybę. Naudodami tiesioginius įrankius, galime praleisti daug laiko reikalaujantį detalių perkėlimą ir dirbti vienu įrenginiu. Sumažinta žmogaus sąveika reiškia mažiau vietos žmogiškosioms klaidoms ir geresnę jūsų detalių kokybės kontrolę.
Įrankių apdirbimas su srove suteikia daug privalumų. Tai leidžiadaug operacijų vienoje sąrankoje, kuris supaprastina procedūras ir gali sutrumpinti ciklo laiką. Gamybos laikas taip pat gerokai sutrumpėja dėl pažangių krumpliaračių ir guolių, todėl detalių gamyba vyksta greičiau ir efektyviau. Išsaugojant duomenų bazes apdirbimo metu, pašalinamos klaidos, atsirandančios perduodant medžiagas tarp staklių, todėl sutaupoma daug laiko ir pagerinamas darbo eigos efektyvumas. Tikslesnis apdirbimas pasiekiamas sumažinant įrankių keitimų skaičių, sumažinant žmogiškąsias klaidas ir išlaikant aukštą kokybę. Daugiafunkcinės galimybės leidžia atlikti įvairias operacijas, tokias kaip frezavimas ir gręžimas, vienu nustatymu, supaprastinant gamybą ir plečiant taikymo sritį. Sudėtingas apdirbimo operacijas galima atlikti vienu metu, o tai supaprastina nustatymus, sumažina gamybos darbo sąnaudas ir sutrumpina gamybos laiką.
Dvipusio apdirbimo papildomas velenas
Papildomas velenas keičia žaidimo taisykles detalėms, kurioms reikia apdirbti abiejose pusėse. Ši funkcija leidžia staklėms paimti detalę nuo pagrindinio veleno, ją apversti ir apdirbti kitą pusę tuo pačiu nustatymu. Tai pašalina rankinio pakartotinio griebimo poreikį, o tai taupo laiką ir pagerina tikslumą.
Dalys, kurioms reikia darbo iš abiejų galų, pavyzdžiui, velenai, ašys, vožtuvai ir jungiamosios detalės, iš to gauna didelę naudą. Tokios pramonės šakos kaip automobilių, medicinos, aviacijos ir kosmoso bei gynybos pramonė dažnai naudoja poašmenis. Pavyzdžiui, automobilių pramonėje jie naudojami variklių, transmisijų ir pavarų komponentams. Medicinos reikmėms naudojami sudėtingi ortopediniai implantai, tokie kaip kaulų varžtai ir chirurginiai instrumentai. Aviacijos ir kosmoso bei gynybos pramonėje naudojami didelio stiprumo tvirtinimo elementai, hidraulinės jungiamosios detalės ir valdymo sistemos komponentai. Šios pramonės šakos, norėdamos patikimai gaminti, pasikliauja poašmenų galimybėmis.didelio tikslumo komponentai.
Y ir B ašių galimybės
Y ir B ašių galimybės dar labiau išplečia CNC tekinimo staklių universalumą. Y ašis leidžia pjovimo įrankiui judėti statmenai pagrindinei tekinimo ašiai, todėl galima atlikti necentrinius gręžimo ir frezavimo darbus. Tai reiškia, kad galite sukurti tokias detales kaip grioveliai ar plokštumos ant tekintos detalės. B ašies funkcionalumas suteikia įrankiui sukamąjį judėjimą, leidžiantį jam prieiti prie ruošinio įvairiais kampais. Tai labai svarbu apdirbant daugiapaviršius ir lengvai tvarkant sudėtingas detales. Tiek Y, tiek B ašys prisideda prie „„DONE IN ONE®“ operacijos, apdorojant detales vienu nustatymu. Tai žymiai sutrumpina nustatymo laiką ir pagerina bendrą efektyvumą.
Necentrinio gręžimo ir frezavimo operacijos
Necentrinio gręžimo ir frezavimo operacijos žymiai išplečia CNC tekinimo staklių galimybes. Šios operacijos leidžia staklėms sukurti elementus, kurie nėra idealiai centruoti detalės sukimosi ašies atžvilgiu. Įsivaizduokite, kad reikia gręžti skylę, kuri yra šiek tiek nustumta į šoną, arba frezuoti plokščią paviršių ant apvalios detalės. Tradicinės tekinimo staklės negalėtų atlikti šių užduočių neperkėlusios detalės į atskiras frezavimo stakles.
Šiuolaikiniai CNC tekinimo centrai, ypač turintys Y ašį ir tekinimo įrankius, leidžia atlikti šias operacijas. Y ašis judina pjovimo įrankį statmenai pagrindinei tekinimo ašiai. Šis judėjimas leidžia įrankiui pasiekti skirtingus taškus per detalės skersmenį. Kaip minėta anksčiau, tekinimo įrankiai suteikia besisukančius įrankius, tokius kaip grąžtai ir frezos. Kai šios dvi savybės sujungiamos, staklės gali atlikti sudėtingas frezavimo ir gręžimo užduotis tiesiai ant tekintos detalės.
Pavyzdžiui, staklės gali išgręžti eilę varžtų skylių aplink flanšą arba frezuoti griovelį velene. Jos taip pat gali sukurti sudėtingas kišenes arba plyšius cilindrinės detalės šone. Ši galimybė yra nepaprastai vertinga detalėms, kurioms reikia kelių nekoncentrinių elementų.
Atliekant necentrinius veiksmus vienoje staklėje, sutaupoma daug laiko ir sumažinama galimų klaidų tikimybė. Operatoriams nereikia atkabinti detalės, perkelti jos į kitą staklę ir vėl ją įtvirtinti. Kiekvienas perkėlimas sukuria neteisingo sulygiavimo galimybę, kuri turi įtakos detalės tikslumui.
Šis integruotas požiūris užtikrina didesnį tikslumą ir nuoseklumą. Jis taip pat supaprastina gamybos procesą. Įmonės pasiekia daugelio sudėtingų komponentų apdirbimą „viskas viename“. Tai reiškia, kad viena mašina atlieka visas operacijas nuo žaliavos iki galutinės detalės. Šis efektyvumas padidina našumą ir sumažina bendras gamybos sąnaudas. Tai taip pat sutrumpina sudėtingų detalių gamybos laiką.
Apsvarstykite šiuos privalumus:
- Sutrumpintas sąrankos laikasNereikia perkelti dalių tarp mašinų.
- Pagerintas tikslumas: Pašalina klaidas iš kelių nustatymų.
- Padidintas efektyvumasGreitesni gamybos ciklai.
- Didesnis dalių sudėtingumas: Sukuria elementus, kurie anksčiau nebuvo įmanomi tekinimo staklėmis.
Necentrinio gręžimo ir frezavimo galimybės yra būtinos gamintojams, gaminantiems sudėtingas detales tokiose pramonės šakose kaip aviacijos ir kosmoso, medicinos ir automobilių pramonė. Jos padeda efektyviai kurti komponentus su tiksliomis, nekoncentrinėmis savybėmis.
Automatikos integravimas su CNC tekinimo staklėmis efektyvumui didinti
Automatizavimo integravimas į gamybos procesą žymiai padidina produktyvumą ir sumažina veiklos sąnaudas. ModernusCNC tekinimo staklėsdažnai pasižymi funkcijomis, kurios leidžia sklandžiai automatizuoti ir transformuoti jūsų gamybos liniją.
Strypų tiektuvo integravimas nepertraukiamai gamybai
Strypų tiektuvai yra būtini nepertraukiamai, be priežiūros gamybai. Jie automatiškai tiekia žaliavas į mašiną, leisdami jai veikti ilgą laiką be operatoriaus įsikišimo. Tai idealiai tinka dideliems užsakymų kiekiams.
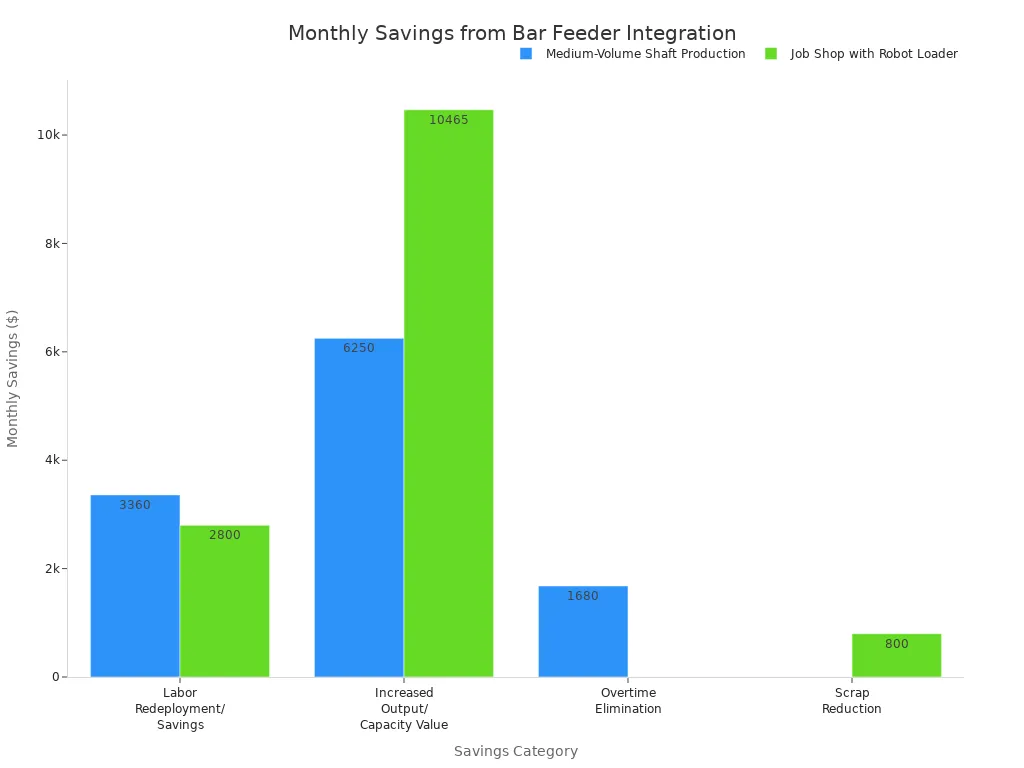
| TaupymasKategorija | 1 scenarijus: Vidutinio tūrio šachtų gamyba (mėnesinės santaupos) | 2 scenarijus: Darbo vieta su robotiniu krautuvu (mėnesinės santaupos) |
|---|---|---|
| Darbo jėgos perkėlimas / taupymas | 3 360 USD | 2 800 USD |
| Padidinta našumo / talpos vertė | 6 250 USD (iš pačios gamybos) | 10 465 USD (dėl padidėjusio panaudojimo) |
| Pratęsimo eliminacija | 1 680 USD | N/A |
| Atliekų mažinimas | N/A | 800 USD |
| Bendra mėnesinė santaupų suma | 11 290 USD | 14 065 USD |
| IG laikotarpis | 3,1 mėnesio | 6,0 mėnesių |
Strypų tiektuvų integravimas paprastai atsiperka per trumpą laiką12–24 mėnesiųŠios sąnaudų santaupos daugiausia gaunamos dėl sutaupytų darbo sąnaudų, padidėjusio našumo ir sumažėjusio atliekų kiekio. Atgavus pradines investicijas, našumo padidėjimas tiesiogiai prisideda prie įrangos 8–10 metų gyvavimo ciklo pelno.
Skirtingi strypų tiektuvų modeliai gali apdoroti įvairaus skersmens ir ilgio strypus. Pavyzdžiui,Greito įkrovimo servo 80+Tinka strypams, kurių skersmuo yra nuo 1/4 colio iki 3-1/8 colio, o ilgis – nuo 11 colių iki 63 colių. GT 342 modelis tinka strypams, kurių skersmuo yra nuo 3 mm iki 42 mm.
Robotų pakrovimo ir iškrovimo sprendimai
Robotiniai pakrovimo ir iškrovimo sprendimai dar labiau pagerina automatizavimą, tiksliai ir nuosekliai apdorojant detales. Jie leidžia mašinoms nepertraukiamai veikti visą parą.„Robotiq“ mašinų aptarnavimo sprendimassiūlo mažos rizikos metodą, kurio investicijų grąža (ROI) siekia vienerius metus. Šis sprendimas padeda atgauti prarastą veikimo laiką ir leidžia vienam operatoriui valdyti kelis bendradarbiaujančius robotus.
| Kategorija | Aprašymas |
|---|---|
| Produktyvumas | Užtikrina nepertraukiamą CNC staklių veikimą visą parą. |
| Kaina ir investicijų grąža | Pasižymi mažesnėmis pradinėmis išlaidomis, o investicijų grąža paprastai pasiekiama per 12–24 mėnesius. |
| Saugumas | Pašalina žmonių operatorių poreikį atliekant pasikartojančias ir didelės rizikos krovimo užduotis. |
| Naudojimo paprastumas | Siūlo paprastą sąranką, dažnai be kodo arba rankiniu būdu programuojant, kad būtų galima greitai integruoti. |
| Lankstumas | Galima lengvai perprogramuoti darbui su skirtingomis mašinomis ar detalių tipais. |
| Nuoseklumas | Užtikrina patikimą ir tikslų pakrovimą bei išdėstymą. |
Robotinių sistemų diegimas reikalaujaišsamūs rizikos vertinimaiGamintojai privalo nustatyti pavojus, tokius kaip judančios dalys ir suspaudimo vietos. Jie turėtų įdiegti saugos priemones, tokias kaip avariniai stabdikliai ir blokuotos užtvaros. Taip pat labai svarbu reguliariai mokyti operatorius saugos procedūrų.
Padėklų keitikliai ir detalių gaudyklės
Padėklų keitikliai ir detalių gaudyklės yra gyvybiškai svarbios norint užtikrinti sklandžią gamybą. Strypų padavimo sistemos leidžianepertraukiamas veikimasautomatiškai tiekiant žaliavas. Detalių gaudyklės automatiškai surenka pagamintas detales, taip pašalindamos rankinį darbą ir sumažindamos prastovas.
Šios sistemos leidžia ilgą laiką, įskaitant naktį, be priežiūros veikti be priežiūros. Tai padidina mašinos panaudojimo galimybes ir našumą. Automatizavimas užtikrinanuolatinė gamyba, žymiai padidinant našumą ir efektyvumą. Tai taip pat sumažina darbo sąnaudas ir leidžia žmogiškuosius išteklius perskirstyti strateginėms užduotims. Automatizuotos sistemos padidina tikslumą, sumažindamos žmogiškųjų klaidų skaičių ir užtikrindamos medžiagų tvarkymo nuoseklumą.
„Continental“ apdirbimo įmonėpriėmė „Matsuura MX 330 PC10“ su 10 padėklų sistema. Tai suteikė lankstumo atlikti mažos apimties darbus dieną ir didelės apimties darbus mažai lankomomis naktinėmis pamainomis. Tai parodo, kaip padėklų keitikliai leidžia nepertraukiamai gaminti, įskaitant gamybą be išankstinės registracijos, naudojant lankstų grafiką ir neprižiūrimą veikimą.
Pasiekti nepriekaištingą gamybą
Gamyba be šviesos yra pagrindinis daugelio automatizuotų gamybos įrenginių tikslas. Tai reiškia, kad gamyklos tam tikromis pamainomis, dažnai naktimis arba savaitgaliais, veikia be žmonių buvimo. Mašinos veikia autonomiškai, atlikdamos visas užduotis – nuo medžiagų pakrovimo iki detalių iškrovimo. Toks metodas maksimaliai padidina mašinų panaudojimą ir žymiai padidina našumą.
Siekdamos sklandaus gamybos proceso, įmonės integruoja keletą automatizavimo technologijų. Strypų tiektuvai nuolat tiekia žaliavas CNC tekinimo staklėms. Robotinės pakrovimo ir iškrovimo sistemos tiksliai apdoroja detales, perkeldamos jas tarp mašinų arba į sandėlį. Padėklų keitikliai ir detalių gaudyklės dar labiau supaprastina procesą. Padėklų keitikliai leidžia mašinoms automatiškai perjungti skirtingus darbus ar medžiagas. Detalių gaudyklės surenka pagamintus komponentus, užkertant kelią mašinų sustojimams.
Toks automatizavimo lygis suteikia didelių privalumų. Įmonės pasiekia nepertraukiamą gamybą, mašinoms veikiant visą parą. Tai žymiai padidina našumą nepadidinant darbo sąnaudų. Taip pat sumažėja žmogiškųjų klaidų skaičius, todėl užtikrinama pastovesnė detalių kokybė ir mažiau atliekų. Be to, įmonės gali perskirstyti žmones operatoriams sudėtingesnėms užduotims, tokioms kaip programavimas, priežiūra ar kokybės kontrolė. Tai optimizuoja jų darbo jėgą.
Gamyba be šviesos paverčia gamyklą labai efektyvia ir savarankiška. Tai leidžia gamintojams patenkinti didelę paklausą, sutrumpinti gamybos laiką ir išlikti konkurencingiems pasaulinėje rinkoje. Šis strateginis žingsnis padeda užtikrinti būsimą augimą ir pelningumą.
Pagrindinės jūsų optimalaus CNC tekinimo staklių našumo specifikacijos
Kai pasirenkateCNC tekinimo staklės, pagrindinės jo specifikacijos yra išties svarbios. Šios detalės lemia, kokias detales galite pagaminti ir kaip efektyviai jas pagaminsite. Šių pagrindinių savybių supratimas padės jums išsirinkti geriausią stakles savo dirbtuvėms.
Veleno arklio galių ir apsukų reikalavimai
Veleno galia ir greitis yra labai svarbūs efektyviam apdirbimui. Arklio galia suteikia įrenginiui jėgų pjauti kietas medžiagas. APS (apsisukimai per minutę) lemia, kaip greitai sukasi ruošinys. Skirtingoms reikmėms reikia skirtingo galios ir greičio lygio.
| Veleno galios diapazonas (kW) | Tipinės taikymo sritys |
|---|---|
| 0,8–1,5 kW | Smulkaus masto graviravimas, spausdintinių plokščių frezavimas, lengvas medžio apdirbimas, akrilo pjovimas. Tinka mėgėjams ir mažoms dirbtuvėms. |
| 2,2–3,5 kW | Bendrieji medienos apdirbimo darbai, iškabų gamyba, plastiko gaminių gamyba, aliuminio graviravimas. Idealiai tinka mažoms ir vidutinėms įmonėms. |
| 4,5–6,0 kW | Sunkiesiems medienos apdirbimo darbams, baldų gamybai, spintelių gamybai, spalvotųjų metalų apdirbimui. Pirmenybę teikia profesionalios dirbtuvės ir pramonės naudotojai. |
| 7,5–9,0 kW | Pramoninės klasės pritaikymas, didelio masto plokščių apdirbimas, sudėtingas 3D drožyba, sunkiųjų metalų pjovimas. Sukurta didelio našumo aplinkai. |
| 12 kW ir daugiau | Didelio našumo pramoninis apdirbimas, aviacijos ir kosmoso komponentai, automobilių dalys, liejimo formų gamyba. Naudojamas sudėtingose pramonės aplinkose, siekiant nuolatinio veikimo ir tikslumo. |
Griebtuvo dydis ir strypo talpa
Griebtuvo dydis ir strypo talpa apibrėžia maksimalius žaliavos matmenis, kuriuos gali apdoroti jūsų staklės. Tai tiesiogiai veikia pagamintų detalių dydį. Mažesniems ruošiniams griebtuvai su užspaudžiamuoju mechanizmu suteikia aiškių pranašumų.
- Griebtuvai su užspaudžiamaisiais žiedais yra ypač naudingi ruošiniams, kurių skersmuo mažesnis nei 4 coliai.
- Jie pasižymi geresniu įrankio prošvaisa, 360 laipsnių ruošinio sąlyčiu ir didesne sukibimo jėgą, ypač esant dideliems apsisukimams.
- Šių griebtuvų strypų talpa gali būti iki4 colių (100 mm) skersmens.
- Jie geriausiai tinka detalėms, kurių skersmuo yra nuo 1/16 colio iki 4 colių, dėl geresnio įrankio prošvaisos, didesnio greičio ir geresnės sukibimo jėgos.
- Griebtuvai pirmiausia skirti mažesnėms detalėms, paprastai3 coliai ar mažiau, nors talpa gali siekti 6 colius.
- Dėl mažesnės masės ir simetriškos konstrukcijos galima pasiekti didesnį veikimo greitį, palyginti su trijų žandikaulių griebtuvais. Tai lemia pastovesnę sukibimo jėgą esant dideliems apsisukimams.
Įrankių talpa ir bokštelio konfigūracija
Įrankių, kuriuos gali laikyti jūsų staklės, skaičius ir jų išdėstymas turi įtakos tam, kiek operacijų ji gali atlikti nesustodama. Didesnė įrankių talpa reiškia trumpesnį prastovas įrankių keitimui. Revolverių konfigūracija taip pat vaidina svarbų vaidmenį.
| Bokštelio tipas | Įrankių talpa |
|---|---|
| VDI | Aukštas (12+ stočių) |
| BMT | Ribotas (6–12 stočių) |
VDI (VDI reiškia „Verein Deutscher Ingenieure“ arba Vokietijos inžinierių asociaciją) revolveriai dažnai turi daugiau stočių, todėl galite būti lankstesni. BMT (ant pagrindo montuojami įrankiai) revolveriai užtikrina tvirtą prispaudimą sunkesniems pjovimams. Tinkamo revolverio pasirinkimas padeda jums...maksimaliai padidinti efektyvumąir dalių sudėtingumą.
Efektyvios drožlių valdymo ir aušinimo sistemos
Efektyvus drožlių valdymas ir tvirtos aušinimo sistemos yra gyvybiškai svarbios bet kurioms CNC tekinimo staklėms. Jos užtikrina sklandų darbą, prailgina įrankio tarnavimo laiką ir palaiko detalės kokybę. Prastas drožlių šalinimas gali sukelti įrankio lūžius, paviršiaus apdailos problemas ir staklių prastovas. Gera sistema užtikrina, kad pjovimo zona būtų švari ir vėsi.
Gamintojai naudojakelios strategijos, kaip efektyviai valdyti lustusJieoptimizuoti įrankių trajektorijas, siekiant sumažinti drožlių kaupimąsiankštose erdvėse ir giliose ertmėse. Tai padidina našumą ir užtikrina nuoseklų drožlių pašalinimą. Tinkamo įrankio pasirinkimas taip pat padeda. Geriausiai veikia įrankiai su tinkama griovelių geometrija, spiralės kampu ir danga. Pavyzdžiui, didesni tarpai tarp griovelių ir didesnis spiralės kampas idealiai tinka tokioms medžiagoms kaip aliuminis, kurios sukuria ilgesnes drožles. Drožlių laužytuvai susmulkina drožles į mažesnes, lengvai valdomas dalis. Tai ypač naudinga medžiagoms, kurios sukuria ilgas, pluoštines drožles, o tai sumažina užsikimšimus.
| Strategija | Medžiagų tipai | Pjovimo sąlygos / svarstymai |
|---|---|---|
| Įrengti drožlių laužtuvus | Medžiagos, iš kurių susidaro ilgos, pluoštinės drožlės (pvz., sunkiai apdorojami lydiniai, tokie kaip titanas ir nikelio pagrindo medžiagos) | Palaiko tinkamą temperatūrą ir slėgį; įvairios konfigūracijos galimos konkretiems poreikiams arba bendram naudojimui. |
| Naudokite aukšto slėgio aušinimo skystį | Bendra | Aušinimo skysčio srautas arti pjovimo zonos; tinkamas aukšto slėgio įrenginio dydis, atsižvelgiant į mašinos aušinimo skysčio rezervuarą. |
| Taikyti proceso ir programavimo pakeitimus | ISO P grupės plienai (drožlių spalva rodo šilumos perdavimą) | Įrankio lygiavimas (labai svarbus centro aukštis); didelio stabilumo įrankiai; pjovimo gylis (geriausiam rezultatui pasiekti bent 2/3 spindulio, 1–2 mm už spindulio); pastūma (ne per mažas ir ne per didelis); pjovimo greitis (galima reguliuoti, jei kiti pakeitimai nepadeda); programavimo pakeitimai, pvz., griovelių gręžimo greitis. |
Gera aušinimo skysčio valdymo sistema tiksliai nukreipia aušinimo skysčio srautą į pjovimo zoną. Tai pašalina drožles ir apsaugo nuo jų kaupimosi bei perkaitimo. Be to, ji palaiko aušinimo skysčio kokybę. Automatinės drožlių ištraukimo sistemos, tokios kaip vakuuminiai įrenginiai ar konvejeriai, nuolat šalina drožles. Tai labai svarbu didelių apimčių gamybai. Tai padeda palaikyti pastovias pjovimo sąlygas ir sumažina prastovas.
Pažangios aušinimo sistemos, pvz.minimalaus kiekio tepimas (MQL) ir sausas apdirbimas, žymiai taupo vandenį ir sumažina aušinimo skysčio sunaudojimą. Šios sistemos taip pat sumažina aušinimui reikalingą energiją. Tai padidina bendrą sistemos efektyvumą ir numatomą išlaidų taupymą.Superkritinės CO₂ sistemos siūlo dar daugiau privalumų:
- Nulinės aušinimo skysčio atliekosSuperkritinis CO₂ išgaruoja nekenksmingai. Tai pašalina likučius ir brangų atliekų šalinimą.
- Sumažintas energijos suvartojimas: Darbui reikia mažiau energijos. Filtravimo, siurbimo ir valymo sistemų nebereikia.
- Tvarus CO₂ tiekimasCO₂ paprastai išgaunamas iš pramoninių procesų. Tai palaiko žiedinę ekonomiką.
- Be kenksmingų cheminių medžiagųNetoksiškas scCO₂ pašalina sąlytį su pavojingomis medžiagomis. Jis pagerina oro kokybę ir saugą darbo vietoje.
- Švarus, be liekanų darbasNepalieka riebių likučių. Tai sumažina priežiūros ir valymo poreikį.
Šios pažangios sistemos ne tik pagerina apdirbimo našumą, bet ir suteikia didelę naudą aplinkai bei sąnaudoms.
Norint pasirinkti idealų CNC tekinimo sprendimą 2025 metams, reikia aiškiai suprasti savo unikalius gamybos tikslus. Kruopščiai parinktos staklės tampa strateginiu turtu, tiesiogiai prisidedančiu prie gamybos sėkmės. Įmonės priima pagrįstus sprendimus, siekdamos optimizuoti savo veiklą ir užsitikrinti būsimą augimą. Šis išsamus vadovas padeda gamintojams rasti idealiai jų konkrečius poreikius atitinkantį sprendimą.
DUK
Kuo skiriasi horizontalios ir vertikalios CNC tekinimo staklės?
Horizontalios staklės gerai susidoroja su ilgomis, sunkiomis detalėmis, dažnai lengviau pašalindamos drožles.Vertikalios mašinospuikiai tinka sunkioms, trumpoms detalėms pritvirtinti, naudojant gravitaciją. Jie taip pat taupo grindų plotą.
Kada dirbtuvės turėtų apsvarstyti šveicariško tipo CNC tekinimo stakles?
Dirbtuvės turėtų rinktis šveicariško tipo mašinas mažoms, sudėtingoms, didelio tikslumo detalėms gaminti. Jos puikiai tinka tokiose pramonės šakose kaip medicina, aviacija ir elektronika, gamindamos sudėtingus komponentus su griežtais tolerancijos nuokrypiais.
Kokie yra daugiaašių CNC tekinimo centrų privalumai?
Daugiaašiai centraiSujungti tekinimą, frezavimą ir gręžimą vienoje staklėse. Tai leidžia gaminti sudėtingas detales vienu nustatymu, sumažinant klaidas, sutaupant laiko ir pagerinant tikslumą.
Kaip automatizavimas, pavyzdžiui, strypų tiektuvai, padeda CNC tekinimo staklėms?
Strypų tiektuvai automatiškai tiekia žaliavą, užtikrindami nepertraukiamą, be priežiūros gamybą. Tai padidina našumą, sumažina darbo sąnaudas ir leidžia mašinoms veikti ilgesnį laiką be žmogaus įsikišimo.
Kodėl CNC tekinimo staklėms svarbios veleno arklio galios ir apsukų skaičius?
Veleno galia suteikia staklei jėgų pjauti kietas medžiagas. Apsukų skaičius (Sūkių skaičius) lemia ruošinio sukimosi greitį. Abu šie rodikliai yra labai svarbūs efektyviam apdirbimui ir priklauso nuo medžiagos bei detalės reikalavimų.
Įrašo laikas: 2025 m. gruodžio 5 d.