


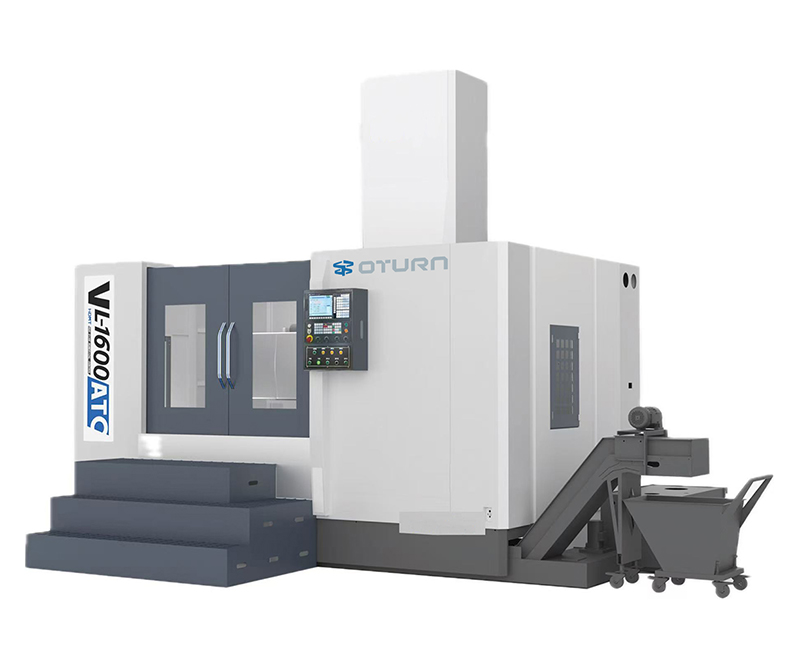
Didelio tikslumo CNC vertikalios tekinimo staklės, pasižyminčios puikiu standumu, vertikaliu prispaudimu ir mikronų lygio apdirbimo galimybėmis, yra plačiai naudojamos tokiose srityse kaip vėjo turbinų stebulės, aviacinių variklių korpusai ir dideli guolių korpusai. Tačiau jų tikslumas yra itin jautrus aplinkai, eksploatavimui ir priežiūrai, todėl, siekiant užtikrinti kokybę ir efektyvumą, reikia griežtos stebėsenos ir mokslinių sprendimų tipinėms problemoms spręsti.
I. Matmenų nuokrypių apdirbimas arba sumažėjęs pakartojamumas
Dažnai tai sukelia kreipiančiosios bėgelio arba švino sraigto susidėvėjimas, veleno terminė deformacija arba atsilaisvinę tvirtinimo elementai. Sprendimai apima reguliarų laisvumo tikrinimą, sistemos parametrų arba mechaninio kompensavimo reguliavimą, veleno išankstinį pašildymą 15–30 minučių, prispaudimo jėgos užtikrinimą ir švaraus ruošinio atskaitos paviršiaus palaikymą. Dėl didelės deformacijos reikia pakartotinai kalibruoti lazeriu ir atlikti pagrindo bandymą.
II. Blogas paviršiaus šiurkštumas arba vibracijos žymės
Pirmiausia dėl įrankių susidėvėjimo, netinkamų tekinimo parametrų, blogo veleno dinaminio balanso arba išorinės vibracijos. Sprendimai apima didelio standumo įrankių laikiklių naudojimą, atšipusių įdėklų keitimą, tekinimo parametrų optimizavimą, guolių išankstinio įtempimo tikrinimą, stiprių vibracijos šaltinių vengimą ir stabilaus pagrindo užtikrinimą.
III. Veleno perkaitimas arba neįprastas temperatūros padidėjimas
Sukėlėdidelio greičio posūkis, paveikdamos apdirbimo tikslumą ir netgi sukeldamos apsauginį išsijungimą. Norint užtikrinti optimalų našumą, būtina palaikyti neužblokuotas aušinimo alyvos grandines, švarią alyvą ir normalų aušinimo ventiliatoriaus veikimą. Tinkamai suplanuokite apdirbimo ciklus ir naudokite temperatūros stebėjimą automatiniam apkrovos valdymui.
IV. Nestabilus hidraulinės / pneumatinės sistemos slėgis
Užspaudimo gedimą dažnai sukelia alyvos užterštumas, senstantys sandarikliai arba dujų nuotėkis. Rekomenduojama keisti hidraulinę alyvą ir filtrą kas šešis mėnesius, reguliariai tikrinti pneumatinių komponentų tepimą ir drenažą bei stebėti slėgio palaikymą, kad būtų laiku atliktas remontas.
V.CNC sistemos signalizacijos arba ryšio sutrikimai
„Servomomento netolerancijos viršijimas“ arba „kodavimo signalo praradimas“ dažnai kyla dėl prasto kabelio ekranavimo, įžeminimo arba akumuliatoriaus problemų. Atjunkite grįžtamojo ryšio liniją nuo maitinimo linijos, pakeiskite atsarginę bateriją ir naudokite diagnostikos įrankius, kad pašalintumėte aparatinės ir programinės įrangos gedimus.
Šių tipinių problemų ir jų sprendimų įvaldymas yra labai svarbus siekiant užtikrinti apdirbimo kokybę ir stabilų didelio tikslumo įrenginių veikimą.vertikali CNC staklėsMokslinis valdymas ir reguliarios patikros yra vienodai būtini įrangos priežiūrai ir gamybos efektyvumo gerinimui.
DUK
Kokio tipo ruošiniai tinka CNC vertikalioms tekinimo staklėms?
Tinka didelėms, sunkioms disko formos ir cilindrinėms detalėms, tokioms kaip vėjo turbinų stebulės, orlaivių variklių korpusai ir dideli guolių korpusai.
Kaip užtikrinti CNC vertikalių tekinimo staklių apdirbimo tikslumą?
Būtina tinkama mechaninių komponentų priežiūra, įskaitant veleno išankstinį pašildymą, tvirtą ruošinio pritvirtinimą ir reguliarų kreipiančiųjų bei švino varžtų kalibravimą.
Kokie yra pagrindiniai CNC vertikalių tekinimo staklių kasdienės priežiūros aspektai?
Prižiūrėti hidraulinę ir tepimo sistemas normalioje darbinėje būklėje, reguliariai keisti hidraulinę alyvą, valyti aušinimo sistemą ir remontuoti elektros komponentus.
Įrašo laikas: 2025 m. lapkričio 25 d.