


Penkių ašių apdirbimo centras FH135P
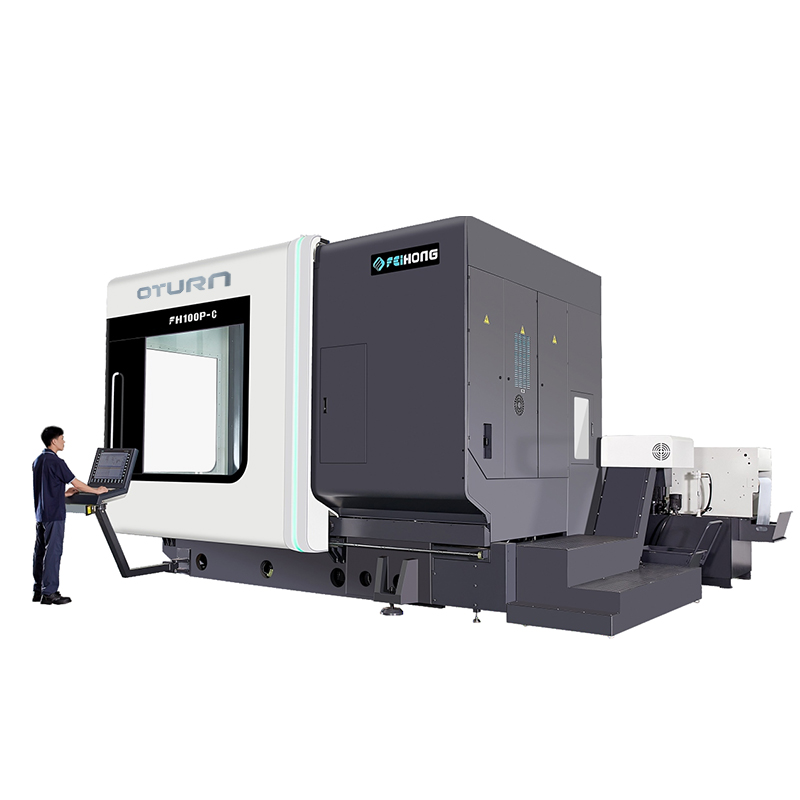
Penkių ašiųvienu metuapdirbimo centras
XYZ tiesinės ašies tuščiaviduris aušinimo sraigtinis pavaros mechanizmas
B\C rotacinio veleno DD tiesioginės pavaros transmisija
Visiškai uždaros kilpos absoliučiosios vertės matavimo sistema
Pagrindinė konfigūracija
Standartinių priedų funkcijų lentelė (elektrinės valdymo dalies informaciją žr. valdiklio funkcijoje)
| No | Prekė | Vienetas | Kiekis |
| 1. | FH pagrindinio korpuso mineralinis liejinys | Nustatyti | 1 |
| 2. | „Siemens ONE“ valdymo sistema | Nustatyti | 1 |
| 3. | Ekranas: 21,5 colio jutiklinis ekranas | Nustatyti | 1 |
| 4. | FH penkių ašių daugiafunkcinė sūpuoklinė galvutė (B ašis) | Nustatyti | 1 |
| 5. | FH-DGZX-28010/42B2 Frezavimo elektrinis velenas (ekranuota tekinimo funkcija) | PC | 1 |
| 6. | X/Y/Z ašies tuščiaviduris aušinamas rutulinis sraigtas | PCS | 3 |
| 7. | Frezavimo tiesioginės pavaros sukamasis stalas (C ašis) | Nustatyti | 1 |
| 8. | B ašies RCN8380 29 bitų absoliutusis kodavimo įrenginys | PC | 1 |
| 9. | C ašies RCN2580 28 bitų absoliutusis kodavimo įrenginys | PC | 1 |
| 10. | INA ritininės linijinės slydyklos | Rinkiniai | 7 |
| 11. | Veleno vandens aušinimo sistema | Nustatyti | 1 |
| 12. | Mašinos žiedo vandens purškimas | Nustatyti | 1 |
| 13. | Penkių ašių galvos pusmėnulio vandens purškimas, pusmėnulio pūtimas | Nustatyti | 1 |
| 14. | Priekinių ir šoninių darbinių durų saugos blokavimo sistema | Nustatyti | 1 |
| 15. | Vandeniui atsparus darbo dėžės apšvietimas | PCS | 2 |
| 16. | Hidraulinė stotis | Nustatyti | 1 |
| 17. | Centrinis centralizuotas pašarų tepimo įrenginys | Nustatyti | 1 |
| 18. | Valymo vandens pistoletas ir oro pistoletas šoniniu būdu | Nustatyti | 1 |
| 19. | Pjovimo skysčio sistema (CTS 25 bar) | Nustatyti | 1 |
| 20. | Visiškai uždara apsauginė skarda | Nustatyti | 1 |
| 21. | Operacijų dėžutė | Nustatyti | 1 |
| 22. | Elektros dėžutės oro kondicionierius | Nustatyti | 1 |
| 23. | „Siemens“ elektroninis rankinis ratas | PC | 1 |
| 24. | Kojiniu būdu valdomas veleno įrankio atleidimo jungiklis | PC | 1 |
| 25. | Mašinos trijų spalvų šviesa | Nustatyti | 1 |
| 26. | 40 vnt. HSK-A63 įrankių dėtuvės ir servo ATC sistema | Nustatyti | 1 |
| 27. | X/Y/Z trijų ašių absoliutinės vertės grotelių skalė | Rinkiniai | 3 |
| 28. | Spiralinis drožlių volas ir galinis drožlių konvejeris | Nustatyti | 1 |
| 29. | „Renishaw OMP60“ infraraudonųjų spindulių zondo įrenginys | Nustatyti | 1 |
| 30. | „Renishaw NC4F230“ įrankių nustatymo įrenginys | Nustatyti | 1 |
| 31. | Pamatų lygio atramos ir pamatų varžtai | Nustatyti | 1 |
| 32. | Techninis vadovas | Nustatyti | 1 |
Parametras
| Modelis | Vienetas | FH135P |
| Kelionės | ||
| X ašies eiga | mm | 1450 m. |
| Y ašies eiga | mm | 1450 m. |
| Z ašies eiga | mm | 1000 |
| Atstumas nuo veleno nosies iki darbinio paviršiaus | mm | 160–1160 |
| Horizontali frezavimo galvutė | mm | 30-1030 |
| Padavimas / greitas judėjimo greitis | m/min | 40 |
| Padavimo jėga | KN | 10 |
| Sukamasis stalas (C ašis) | ||
| Darbo stalo dydis | mm | Ø1400x1300 |
| Maksimali stalo apkrova (frezavimas) | kg | 4000 |
| Frezavimo stalo maks. greitis | aps./min. | 50 |
| Minimalus padalijimo kampas | ° | 0,001 |
| Nominalus sukimo momentas | Nm | 1330 m. |
| Maksimalus sukimo momentas | Nm | 2630 |
| CNC sūpuoklinė frezavimo galvutė (B ašis) | ||
| Svyravimo diapazonas (0 = vertikalus / 180 = horizontalus) | ° | -15~180 |
| Greitasis judėjimas ir padavimo greitis | aps./min. | 50 |
| Minimalus padalijimo kampas | ° | 0,001 |
| Nominalus sukimo momentas | Nm | 1050 |
| Maksimalus sukimo momentas | Nm | 2130 m. |
| Velenas | ||
| Veleno greitis | aps./min. | 10000 |
| Veleno galia (S1) | Kw | 42/58 |
| Veleno sukimo momentas (S1/S6) | Nm | 215/350 |
| Veleno kūgis |
| HSKA100 |
| Įrankių žurnalas | ||
| Įrankio sąsaja |
| HSKA100 |
| Įrankių žurnalo talpa | PCS | 40 |
| Didžiausias įrankio skersmuo / ilgis / svoris |
| Ø135/300/12 |
| Įrankio keitimo laikas (nuo įrankio iki įrankio) | S | 4 |
| Matavimo prietaisas | ||
| Infraraudonųjų spindulių zondas | Renishaw OMP60 | |
| Įrankių aptikimo prietaisas darbo apdorojimo zonoje | Renishaw NC4F230 | |
| Padėties tikslumas (ISO230-2 ir VDI3441) | ||
| X/Y/Z padėties nustatymo tikslumas | mm | 0,006 |
| X/Y/Z pakartotinio padėties nustatymo tikslumas | mm | 0,004 |
| B/C padėties nustatymo tikslumas |
| 8" |
| B/C Pakartotinio padėties nustatymo tikslumas |
| 4" |
| CNC valdiklis | ||
| CNC sistema |
| Siemens ONE |
Pagrindinės mašinos specifikacijos | Optimali standžios konstrukcijos konfigūracija
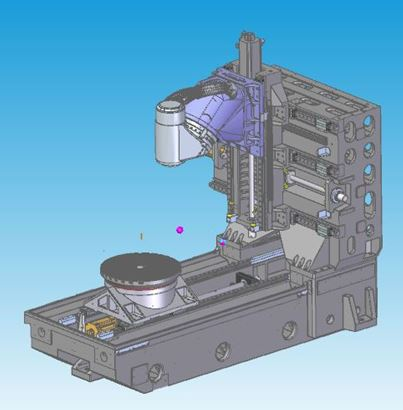
Dizaino ypatybės | Geriausias mechaninio vielos liejimo analizės projektas
◆ Pilnai dėžutės tipo termosimetrinė liejimo konstrukcija, naudojant aukštos kokybės „Meehanite“ ketaus
◆ Grūdinimo ir natūralaus senėjimo apdorojimas, siekiant pašalinti vidinį įtempį
◆Struktūrinė natūrali dažnio vibracija pašalina medžiagų apdorojimo įtempį
◆ Didelio ploto ir didelio standumo kolonos konstrukcija ant visos sienos gali efektyviai pagerinti standumą ir statinį bei dinaminį tikslumą
◆ Trijų ašių tuščiaviduris aušinimo švino sraigtinis pavaros mechanizmas
Elektrinis velenas
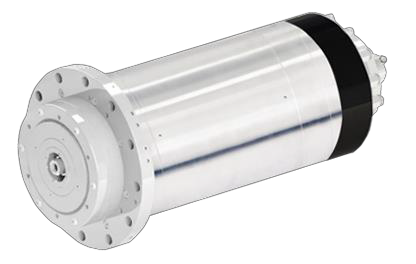
Dizaino ypatybės
◆Atsižvelgiant į mašinos charakteristikas, nepriklausomi tyrimai ir plėtra bei gamyba.
◆HSK-A100 kūginė skylė pritaikyta FH135P modelyje.
◆ Priimti išorinę aušinimo sistemą cirkuliaciniam aušinimui, kuri gali veiksmingai užtikrinti elektrinio veleno naudojimą.
CNC sūpuoklinė frezavimo galvutė (B ašis)
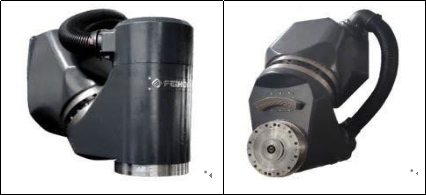
Dizaino ypatybės
◆ Nepriklausomas projektavimas ir gamyba.
◆Įmontuota DD variklio nulinė transmisijos grandinė be laisvumo.
◆Didelės pagreičio charakteristikos.
◆Trumpiausias atstumas tarp veleno įrankio nosies taško ir konstrukcinio atramos taško užtikrina maksimalų pjovimo standumą.
◆Didesnis YRT guolis pagerina standumą.
◆ Įrengta HEIDENHAIN RCN8380 serijos absoliutinio rotacinio kodavimo matavimo sistema, visiškai uždaros grandinės valdymas, siekiant užtikrinti geriausią tikslumą.
◆B ašies aušinimo sistemos konstrukcija sumažina šilumos perdavimą.
Sukamasis stalas (C ašies stalas)
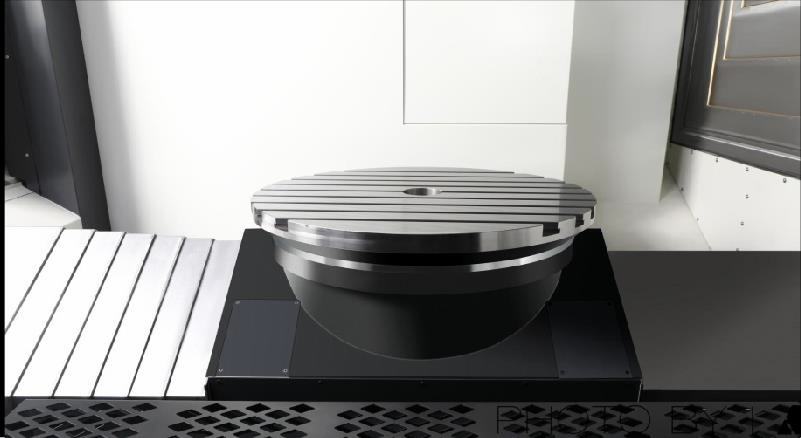
Dizaino ypatybės
◆ Nepriklausomas projektavimas ir gamyba.
◆Įmontuota DD variklio nulinė transmisijos grandinė be laisvumo.
◆Didelės pagreičio ir lėtėjimo reakcijos charakteristikos.
◆Didesnis YRT guolis padidina standumą.
◆Didelis vardinis sukimo momentas, padėties nustatymas ir apdorojimas naudojant stalo padėties nustatymo ir tvirtinimo įtaisą
◆Patenkinti frezavimo poreikius, sumažinti ruošinių tvarkymą ir pagerinti gaminio tikslumą.
◆Įrengta HEIDENHAIN didelio tikslumo rotacinio kodavimo matavimo sistema, visiškai uždaros grandinės valdymas, siekiant užtikrinti geriausią tikslumą.
◆Aušinimo sistemos konstrukcija, skirta sumažinti šilumos perdavimą.
Valdymo sistema
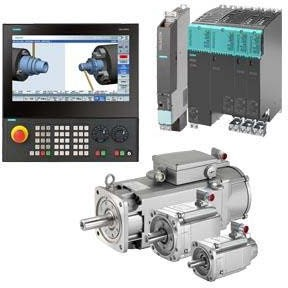
Atrankos ypatybės
◆Penkių ašių sujungimui pasirinkite valdymo mazgą NCU730.3B (sistemos konfigūracijos informaciją žr. funkcijų lentelėje).
◆ Su RTCP funkcija
◆Pasirinkite „Siemens S120“ pavarą su 3 kartus didesne perkrovos galia ir 1FT serijos variklį su didelėmis kinematinėmis charakteristikomis
◆Pasirinkite TCU30.3+ICP427E kaip interaktyvų HMI pagrindinį kompiuterį – IPC turi didesnį skaičiavimo greitį ir daugiau vietos atmintyje
Automatinė įrankių keitimo sistema
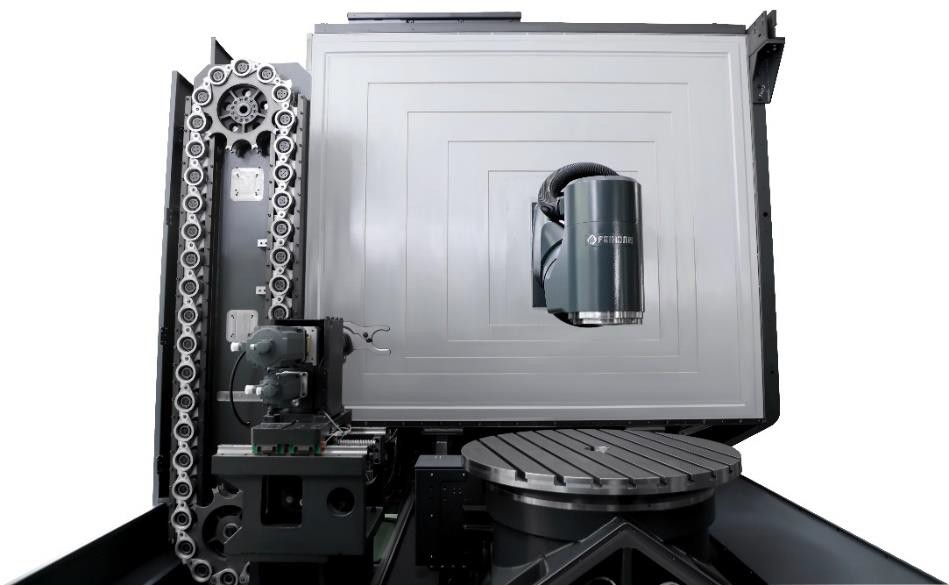
Dizaino ypatybės
◆ Nepriklausomas projektavimas ir gamyba.
◆ Įrankių pasirinkimas ir keitimas naudoja servo variklį terminalo veikimui valdyti, todėl tai yra stabiliau ir tiksliau.
◆ Kartu su „Siemens ONE“ įrankių valdymo funkcija, efektyvesnis įrankių valdymas.
Pakeliamas įrankių rinkiklis
Dizaino ypatybės
◆Įrengtas didesnio tikslumo „Ransishaw NC4F230R“ įrankių nustatymo įrenginys.
◆Automatinis įrankių nustatymas staklėje, automatinis įrankių kompensacijos atnaujinimas.
◆ Įrankių nustatymo įtaisą galima pakelti ir nuleisti, kad būtų sutaupyta apdirbimo paviršiaus vieta.
◆ Visiškai sandari skardos konstrukcija, apsauganti įrankių rinkiklį nuo vandens ir geležies drožlių pažeidimų apdorojimo metu.
Infraraudonųjų spindulių zondas
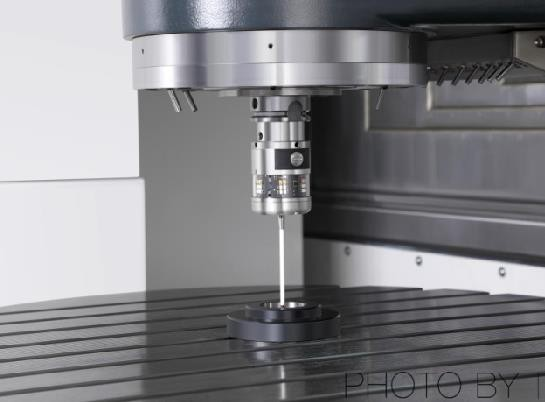
Dizaino ypatybės
◆Įrengtas „Renishaw OMP60“ infraraudonųjų spindulių zondas.
◆Ruošinių lygiavimas ir matmenų patikra mašinoje gali sumažinti rankinio tikrinimo klaidas ir pagerinti gaminio tikslumą bei apdorojimo efektyvumą.
◆90 % sutaupyta pagalbos automobilyje laiko.
Išvaizda
FH serijos penkių ašių apdirbimo centro dangčio konstrukcija atitinka griežtus CE saugos standartus. Visiškai tankus lakštinis metalas neleidžia operatoriui netyčia patekti į darbo zoną apdorojimo metu ir tuo pačiu metu apsaugo nuo aukšto slėgio pjovimo skysčio ar drožlių panaudojimo iš mašinos, išskyrus įspėjamąją lentelę. Operacinės durys taip pat turi saugos jungiklį, kad būtų išvengta nelaimingų atsitikimų eksploatavimo ar techninės priežiūros metu. Jos turi didelį langelį, kad operatoriui būtų patogu suprasti mašinos veikimą ir apdorojimą.
Valymas
Naudokite teleskopinį dangtį ir apsauginę skardą, kad apsaugotumėte eksploatacijos metu susidarančias drožles, išvengtumėte pjovimo purslų ir kitų mechanizmų pažeidimo.
Apšvietimas
Darbo zonoje įrengti du LED žibintai, o apšvietimo apšvietumas palaikomas virš 800 liuksų, užtikrinant operatoriui tinkamą šviesią darbo aplinką.
Naudojamumas
Operacinėje pusėje įrengtos padalintos tipo stumdomos durys, kurios suteikia didelę atidarymo erdvę, todėl ruošinį patogu laisvai pakrauti ir iškrauti iš trijų pusių naudojant kraną.
Produktų kategorijos
-

VC serijos didelio standumo CNC apdirbimo centras su...
-

HP serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

HT serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

VS serijos keturių takelių sunkiųjų CNC apdirbimo staklės
-

V serijos CNC apdirbimo centras su dideliu standumu
-

X serijos dviejų kolonų CNC apdirbimo centras
-

Horizontalus 5 ašių CNC apdirbimo centras TKG1600
-

CNC vertikalaus tekinimo ir frezavimo kompozicinės cen...
-

Didelės spartos CNC apdirbimo centras GM serija
-

Didelės spartos CNC frezavimo GT serija
-

Dviejų velenų CNC tekinimo staklės SK32
-

CNC vertikalus apdirbimo centras RFTV510 ratų...