


Centrinės pavaros tekinimo staklės ašiai
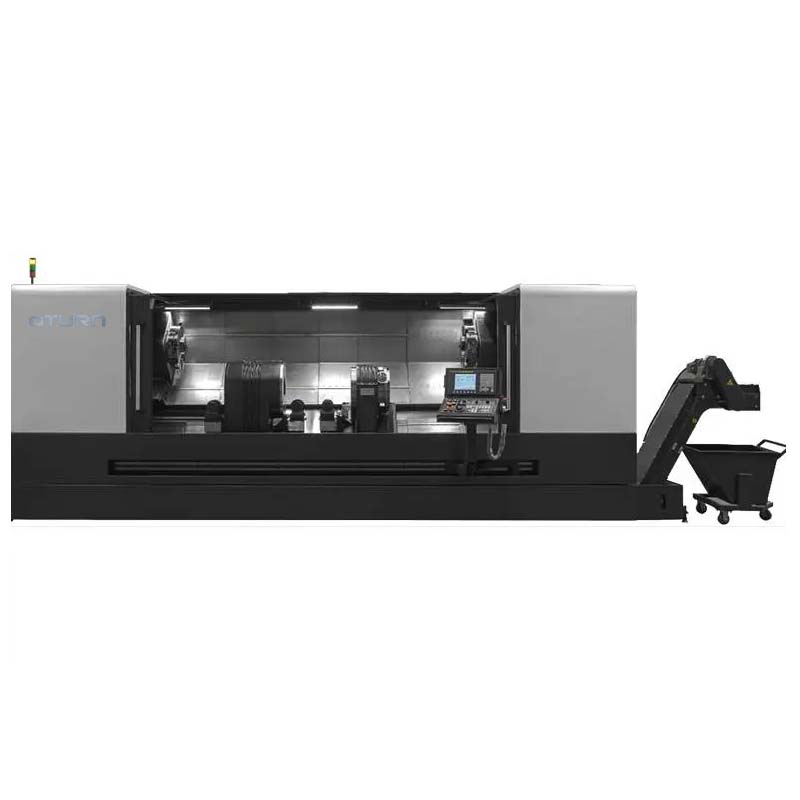
Automobilių ašių technologijos analizė
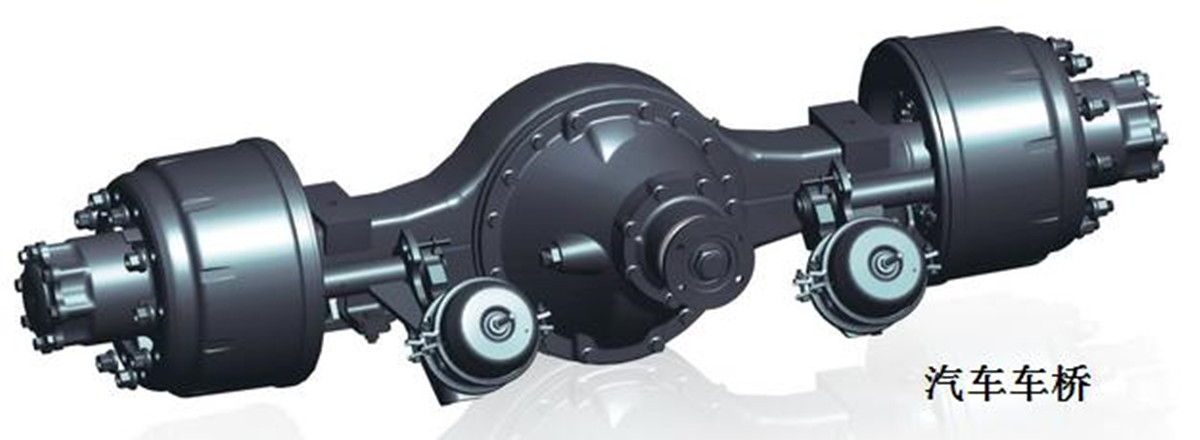
Automobilio ašis
Ašys su ratais abiejose važiuoklės (rėmo) pusėse bendrai vadinamos automobilių ašimis, o ašys su varančiąja galia paprastai vadinamos ašimis. Pagrindinis skirtumas tarp jų yra tai, ar ašies (ašies) viduryje yra pavara. Šiame straipsnyje automobilio ašis su pavaros įtaisu vadinama automobilio ašimi, o transporto priemonė be pavaros įtaiso – automobilio ašimi, kad būtų parodytas skirtumas.
Didėjant logistikos ir transportavimo paklausai, automobilių ašių, ypač priekabų ir puspriekabių, pranašumas profesionaliuose gabenimuose ir specialiosiose operacijose tampa vis akivaizdesnis, o rinkos paklausa ženkliai išaugo.
Ši technologija analizuoja ašies apdirbimo procesą, tikiuosi padėti klientams pasirinkti tinkamesnę CNC mašiną.
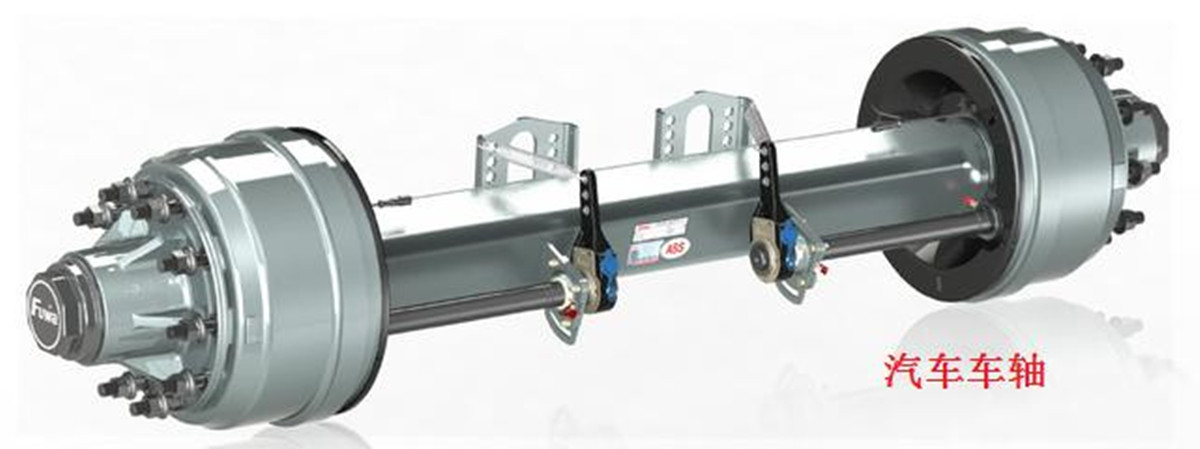
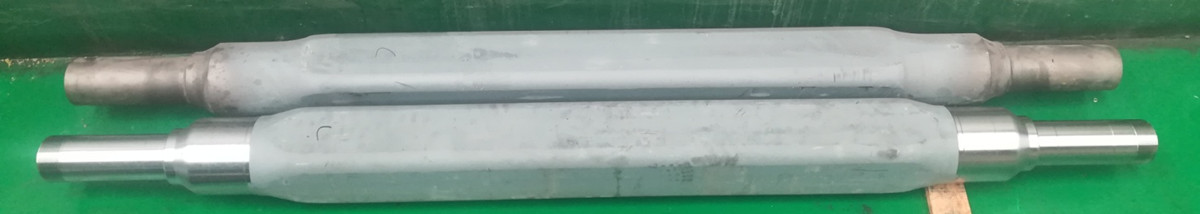
Automobilio ašių klasifikacija:
Ašių tipai skiriasi priklausomai nuo stabdžių tipo ir yra skirstomi į: diskinių stabdžių ašis, būgninių stabdžių ašis ir kt.
Pagal veleno skersmens konstrukcijos dydį ji skirstoma į: amerikietišką ašį, vokišką ašį ir kt.
Pagal formą ir struktūrą jis skirstomas į:
visa: vientisa kvadratinio vamzdžio ašis, tuščiavidurė kvadratinio vamzdžio ašis, tuščiavidurė apvali ašis;
padalintas korpusas: veleno galvutė + tuščiaviduris veleno vamzdis suvirinimu.
Atsižvelgiant į ašies apdorojimo turinį, kietos ir tuščiavidurės ašys yra susijusios su apdorojimo įrangos pasirinkimu.
Toliau pateikiama visos ašies (taip pat suskirstytos į vientisą ir tuščiavidurį; kvadratinį ir apvalų vamzdį) ir padalintos ašies (vientisos ir tuščiavidurės veleno galvutės + tuščiavidurio veleno vamzdžio suvirinimas) gamybos proceso analizė. Visų pirma, siekiant geriau pasirinkti tinkamesnę mašiną, analizuojamas apdirbimo procesas.
Automobilių ašių gamybos procesas ir mašina:
1. Tradicinis visos ašies gamybos procesas:
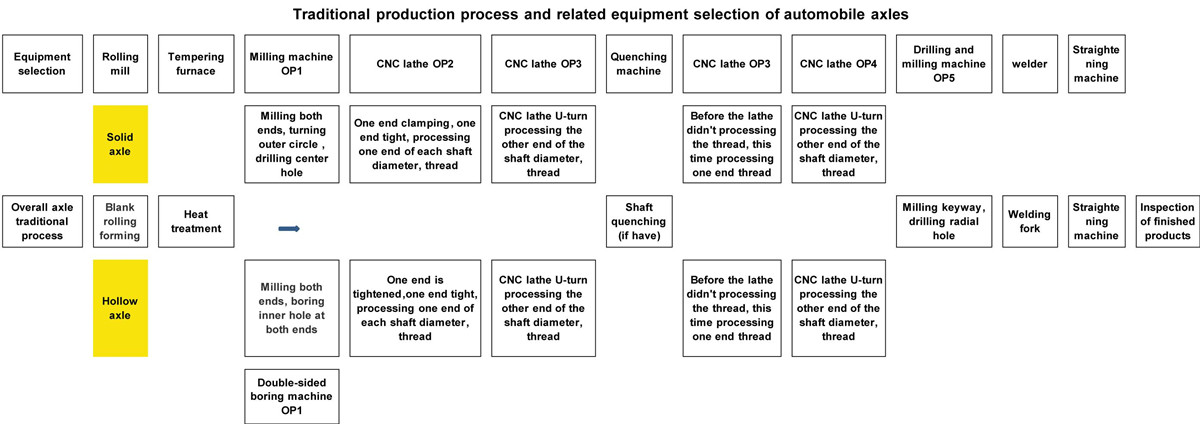
Iš minėto ašies gamybos proceso apdirbimui atlikti reikalingos bent trijų tipų staklės: frezavimo staklės arba dvipusės gręžimo staklės, CNC tekinimo staklės, gręžimo ir frezavimo staklės bei CNC tekinimo staklės, kurias reikia apversti (kai kurie klientai pasirinko dvigalves CNC tekinimo stakles). Kalbant apie sriegio apdirbimą, jei veleno skersmuo yra grūdinamas, jis apdorojamas po grūdinimo; jei nėra grūdinimo, jis apdorojamas OP2 ir OP3, o OP4 ir OP5 sekos staklės praleidžiamos.
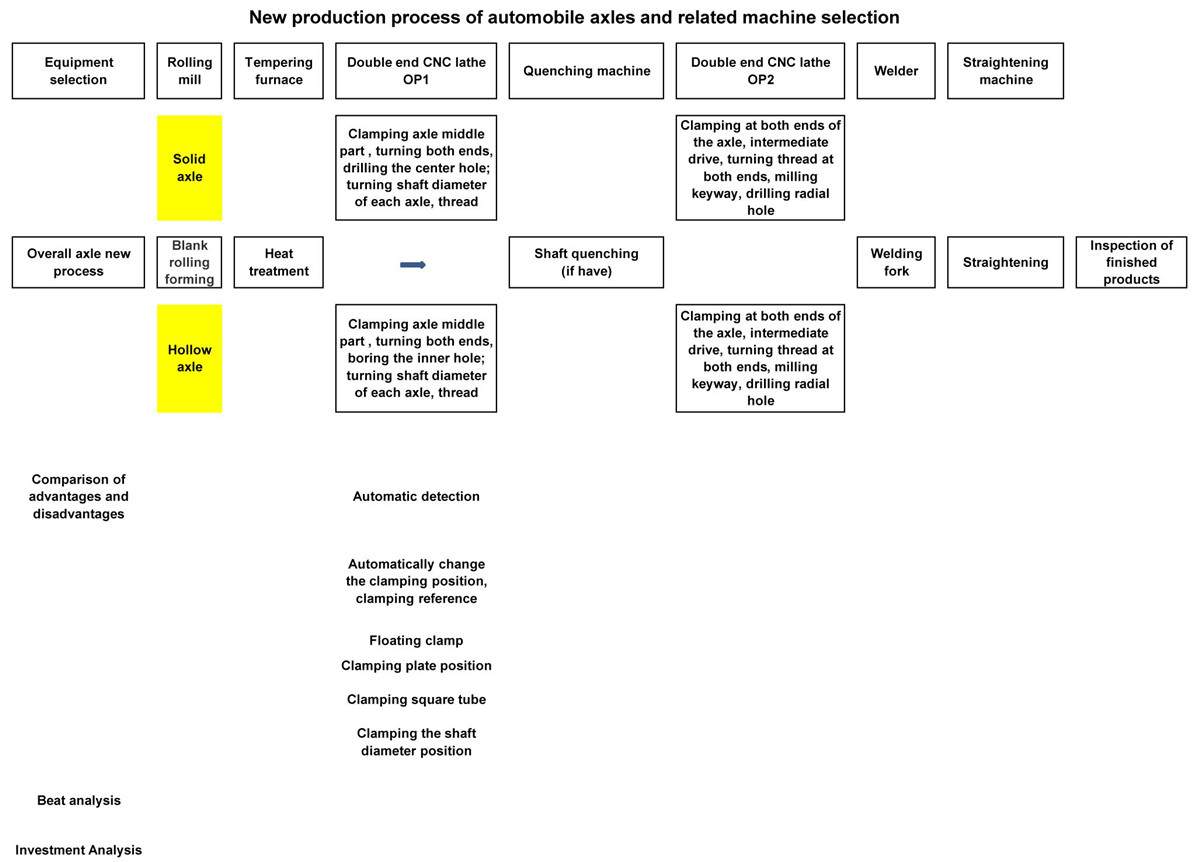
Dėl naujo gamybos proceso, frezavimo staklės, naudojamos apdirbimui (vientisa ašis), arba dvipusio gręžimo staklės (tuščiavidurė ašis) ir CNC tekinimo staklės, tradicinis OP1 frezavimas, OP2, OP3 tekinimo seka ir net OP5 gręžimas bei frezavimas gali būti pakeistos dvipusėmis CNC tekinimo staklėmis OP1.
Kietosioms ašims, kurių veleno skersmuo nereikalauja grūdinimo, visus apdirbimo darbus galima atlikti vienu mechanizmu, įskaitant rakto griovelių frezavimą ir radialinių skylių gręžimą. Tuščiavidurėms ašims, kurių veleno skersmuo nereikalauja grūdinimo, automatinio konvertavimo prispaudimo standartą galima įdiegti staklėse, o apdirbimo darbus galima atlikti viena stakle.
Pasirinkus specialias CNC tekinimo stakles su dvigubais galais ašims apdirbti, apdirbimo kelias gerokai sutrumpėja, be to, sumažėja pasirinktų staklių tipas ir kiekis.
3. Padalintos ašies gamybos procesas:
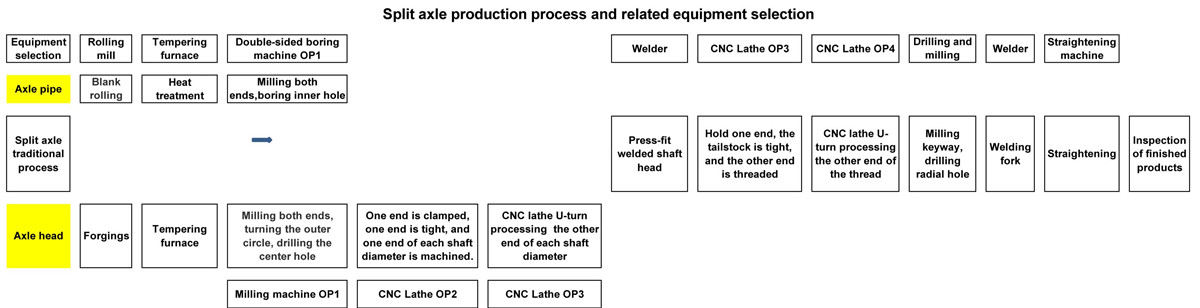
Remiantis aukščiau pateiktu procesu, ašies vamzdžio apdirbimo įranga prieš suvirinimą taip pat gali būti pasirinkta kaip dvipusis CNC tekinimo staklės. Ašies apdirbimui po suvirinimo pirmiausia turėtų būti pasirinktos specialios dvipusio ašies CNC tekinimo staklės: vienalaikis abiejų galų apdirbimas, didelis apdorojimo efektyvumas ir geras apdirbimo tikslumas. Jei reikia apdirbti abiejuose ašies galuose esančią išpjovą ir radialinę angą, staklės taip pat gali būti aprūpintos elektrinio įrankio laikikliu, kad būtų galima kartu apdirbti kitą išpjovą ir radialinę angą.
4. Naujos procesų atrankos mašinos privalumas ir savybė:
1) Proceso koncentracija, ruošinio tvirtinimo laiko sutrumpinimas, pagalbinio apdorojimo laiko sutrumpinimas, vienalaikio apdorojimo technologijos naudojimas abiejuose galuose, gamybos efektyvumas žymiai pagerėja.
2) Vienkartinis užspaudimas, vienalaikis apdorojimas abiejuose galuose pagerina ašies apdirbimo tikslumą ir koaksialumą.
3) Sutrumpinti gamybos procesą, sumažinti detalių apyvartą gamybos vietoje, pagerinti vietos naudojimo efektyvumą ir padėti pagerinti gamybos organizavimą bei valdymą.
4) Dėl didelio efektyvumo apdorojimo įrangos naudojimo jis gali būti aprūpintas pakrovimo ir iškrovimo įrenginiais bei sandėliavimo įrenginiais, kad būtų pasiekta visiškai automatizuota gamyba ir sumažintos darbo sąnaudos.
5) Ruošinys pritvirtinamas tarpinėje padėtyje, prispaudimas yra patikimas, o staklių pjovimui reikalingas sukimo momentas yra pakankamas, todėl galima atlikti didelį tekinimo kiekį.
6) Staklės gali būti aprūpintos automatiniu aptikimo įtaisu, ypač tuščiavidurei ašiai, kuris gali užtikrinti vienodą ašies storį po apdirbimo.
7) Tuščiavidurėms ašims, kai OP1 sekvencerio abiejuose galuose yra išgręžtos vidinės skylės, tradicinis klientas vienu galu pakelia spaustuvą, o kitu galu naudoja užpakalinę dalį ruošiniui priveržti tekinimo metu, tačiau vidinės skylės dydis skiriasi. Mažesnei vidinei skylei priveržimo standumas yra nepakankamas, didžiausias priveržimo sukimo momentas yra nepakankamas, todėl negalima efektyviai pjauti.
Naujojo dvipusio tekinimo staklių, tuščiavidurės ašies, kai vidinės skylės abiejuose transporto priemonės galuose yra baigtos, mašina automatiškai perjungia prispaudimo režimą: abu galai naudojami ruošiniui priveržti, o vidurinė pavara slankioja ruošinį, kad perduotų sukimo momentą.
8) Įmontuotas hidraulinis ruošinio fiksavimo mechanizmas gali būti judinamas staklių Z kryptimi. Klientas gali išlaikyti padėtį viduriniame kvadratiniame vamzdyje (apvaliame vamzdyje), apatinės plokštės padėtyje ir ašies veleno skersmens padėtyje pagal poreikį.
5. Išvada:
Atsižvelgiant į tai, dvipusių CNC tekinimo staklių naudojimas automobilių ašims apdirbti turi didelių pranašumų, palyginti su tradiciniais procesais. Tai pažangi gamybos technologija, galinti pakeisti tradicines stakles gamybos proceso ir mašinos konstrukcijos požiūriu.
Vidurinė dalis
6. Ašies kliento atvejis
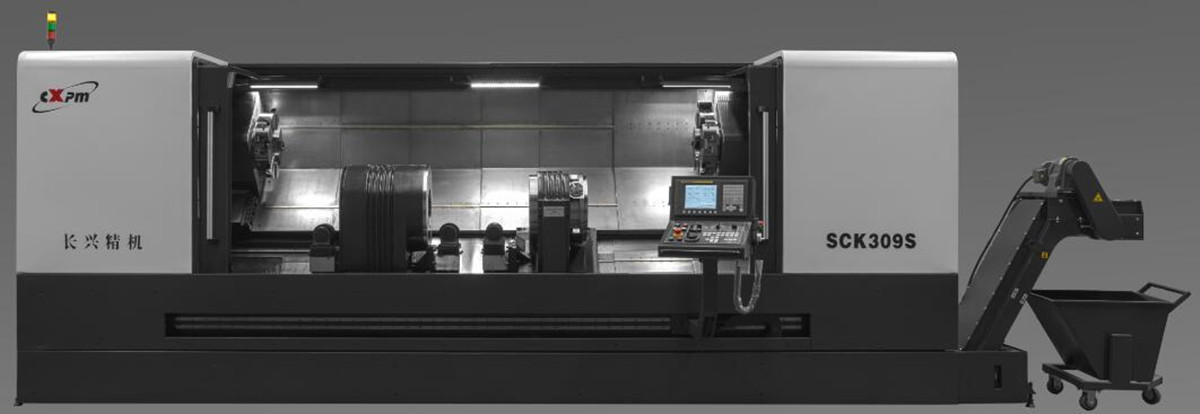
Specialus dvigubo galo ašies CNC tekinimo staklės Įvadas
Ašies apdirbimo diapazonas: ∮50–200 mm, □50–150 mm, apdirbimo ilgis: 1000–2800 mm
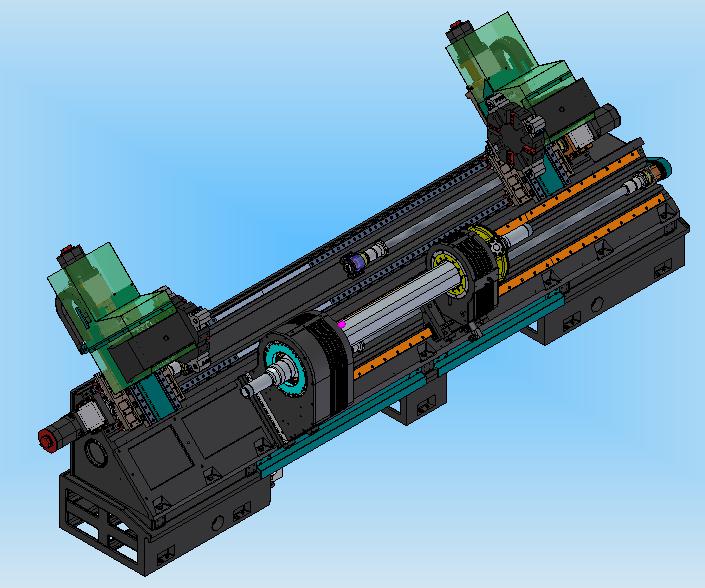
Mašinos konstrukcijos ir veikimo įvadas
Staklės turi 45° pasvirusią lovą, kuri pasižymi geru standumu ir lengvu drožlių pašalinimu. Galvutė su tarpinės pavaros tvirtinimo funkcija yra lovos viduryje, o du įrankių laikikliai yra išdėstyti abiejose veleno dėžės pusėse. Minimalus staklės tvirtinimo ilgis yra 1200 mm, o maksimalus apdirbimo ilgis – 2800 mm. Naudojama riedėjimo kreipimo sistema, kiekvienas servo padavimo velenas turi didelio slopinimo rutulinį sraigtą, o elastinė jungtis yra tiesiogiai sujungta, todėl triukšmas yra mažas, padėties nustatymo tikslumas ir pakartotinio padėties nustatymo tikslumas yra dideli.
■Staklės turi dviejų kanalų valdymo sistemą. Abu įrankių laikikliai gali būti prijungti prie veleno vienu metu arba atskirai, kad būtų galima vienu metu arba nuosekliai apdirbti abu detalės galus.
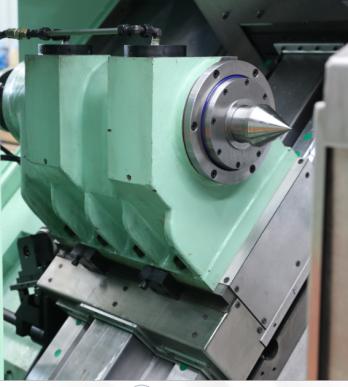
■Staklės turi dvigubą galvutę. Pagrindinis galvutės įtaisas yra pritvirtintas lovos viduryje, o servovariklis tiekia energiją pagrindiniam velenui per dantytą diržą. Papildomo veleno dėžė sumontuota ant apatinės staklės kreipiančiosios bėgelio, bendraašiai su pagrindine veleno dėže, ir servovariklis gali ją ašine kryptimi judinti, kad būtų lengviau pakrauti ir iškrauti detales, taip pat patogu reguliuoti skirtingas tvirtinimo padėtis. Apdorojant detales, papildomo veleno pagrindas yra užfiksuotas prie mašinos bėgelio. Dviejų galvučių bendraašį tikslumą garantuoja gamybos procesas, todėl apdirbamos detalės yra labiau koncentriškos.
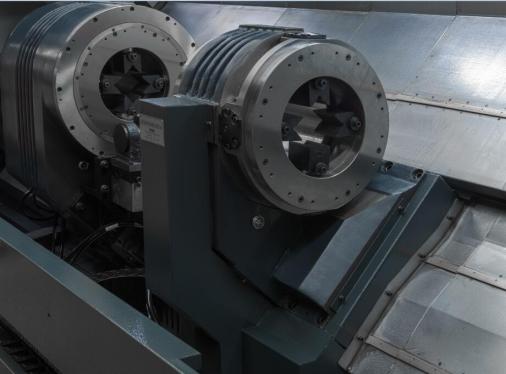
■ Užrakto mechanizme integruota veleno sistema, tvirtinimo įtaisas ir alyvos paskirstymo sistema, jis pasižymi kompaktiška konstrukcija ir patikimu veikimu. Konkretų užspaudimo skersmenį ir užrakto mechanizmo plotį lemia kliento ašies dalys.
Pagrindinį antgalį sulėtina du diržo ir krumpliaračio etapai, todėl velenas gali išgauti didelį sukimo momentą. Detalių tvirtinimui prie pagrindinio antgalio kairiojo galo ir prie subantgalio dešiniojo galo sumontuotas spaustukas. Kai pagrindinis antgalis varo detales suktis, subantgalio spaustukas sukasi kartu su pagrindiniu antgaliu.
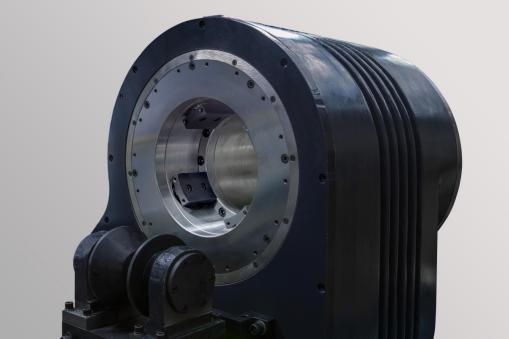
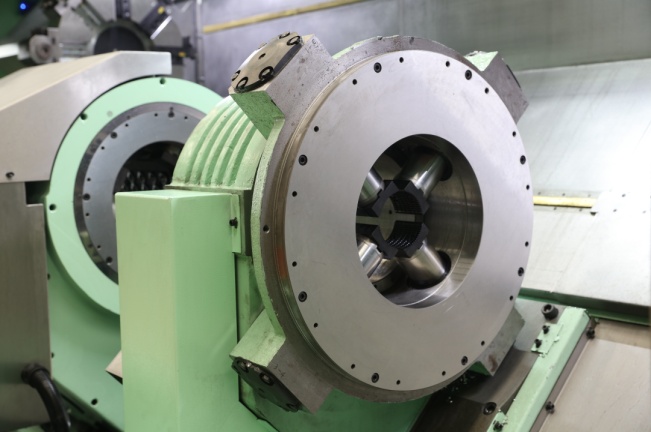
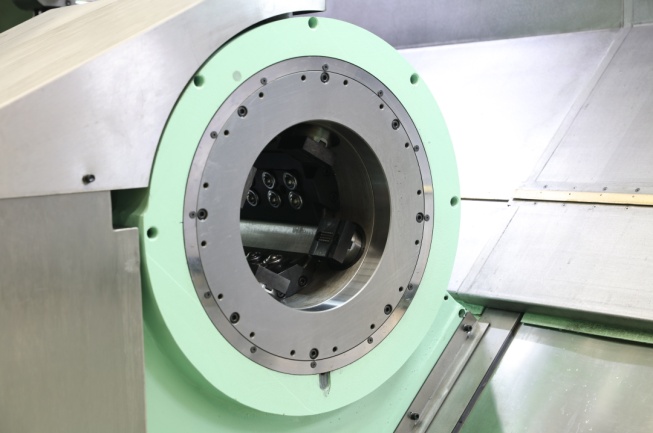
Įtvirtinimas turi tris radialinius cilindrus (keturis radialinius cilindrus, jei tvirtinama ir apvali, ir kvadratinė medžiaga), stūmoklį stumdo hidraulinis slėgis, o stūmoklio gale sumontuoti nagai, kad detalės savaime centruotųsi. Užspaudimas. Keičiant detales, nagai keičiami greitai ir lengvai. Užspaudimo jėga reguliuojama hidraulinės sistemos hidrauliniu slėgiu. Apdirbant detalę, spaustukas sukasi kartu su pagrindiniu velenu, o alyvos paskirstymo sistema tiekia alyvą spaustukui, kad sukimosi metu spaustukas turėtų pakankamą užspaudimo jėgą. Spaustukas turi didelės užspaudimo jėgos ir didelio nago eigos privalumus.
■Siekiant išspręsti vienodo sienelės storio problemą po kliento tuščiavidurės ašies apdirbimo, staklės gali būti aprūpintos automatiniu ruošinio tikrinimo įtaisu. Užbaigus ašies prispaudimą, ruošinys automatiškai aptinka, kad zondas išsikiša, ir išmatuoja ruošinio padėtį; baigus matavimą, įtaisas atsitraukia į uždarą erdvę.
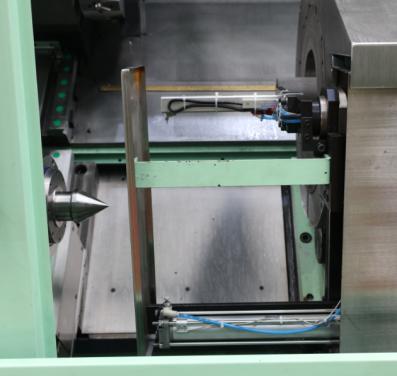
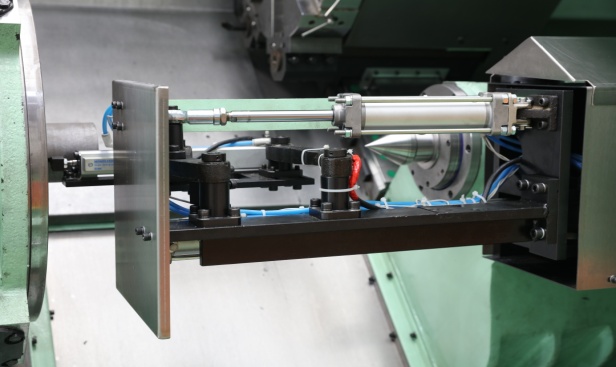
Skirtingiems tuščiavidurių ašių apdirbimo procesams, jei guolio padėtis naudojama kaip prispaudimo atskaitos taškas, galima pasirinkti mašinos konstrukciją su automatiniu prispaudimu ir fiksavimu, o programuojamas užpakalinis stovas yra abiejose pagrindinio ir pagalbinio veleno galvučių pusėse, kad būtų patenkinti vienos mašinos reikalavimai. Tikimasi, kad vienu metu bus galima atlikti dviejų etapų apdorojimą. Tuo pačiu metu tai taip pat suteikia daugiau ir geresnių automatinio pakrovimo ir iškrovimo dalių pasirinkimo galimybių.
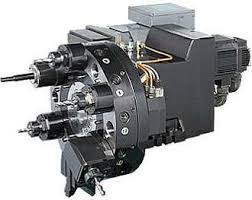
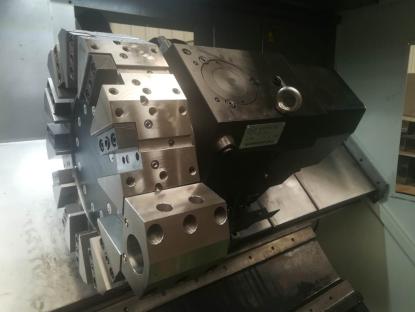
■ Kairysis ir dešinysis įrankių laikikliai gali būti aprūpinti įprastais sukamaisiais įrankių laikikliais arba elektriniais bokšteliais. Jie turi gręžimo ir frezavimo funkcijas, kurios gali atlikti pagrindinių dalių gręžimą ir frezavimą.
■ Staklės yra visiškai uždaros ir aprūpintos automatiniu tepimo įtaisu bei automatiniu drožlių šalinimo įtaisu (priekyje). Jos pasižymi geromis apsaugos savybėmis, gražia išvaizda, lengvai valdomos ir prižiūrimos.
■ Detalios mašinos specifikacijos ir konfigūracijos nustatomos pagal ašies reikalavimus ir kliento reikalavimus, todėl čia nebus kartojamos.
Ačiū už dėmesį!
Produktų kategorijos
-

VC serijos didelio standumo CNC apdirbimo centras su...
-

HP serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

HT serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

VS serijos keturių takelių sunkiųjų CNC apdirbimo staklės
-

V serijos CNC apdirbimo centras su dideliu standumu
-

X serijos dviejų kolonų CNC apdirbimo centras
-

Horizontalus 5 ašių CNC apdirbimo centras TKG1600
-

CNC vertikalaus tekinimo ir frezavimo kompozicinės cen...
-

Didelės spartos CNC apdirbimo centras GM serija
-

Didelės spartos CNC frezavimo GT serija
-

Dviejų velenų CNC tekinimo staklės SK32
-

CNC vertikalus apdirbimo centras RFTV510 ratų...