


BOSM -4014 priešingos galvutės gręžimo frezavimo staklės
1. Mašinos naudojimas:
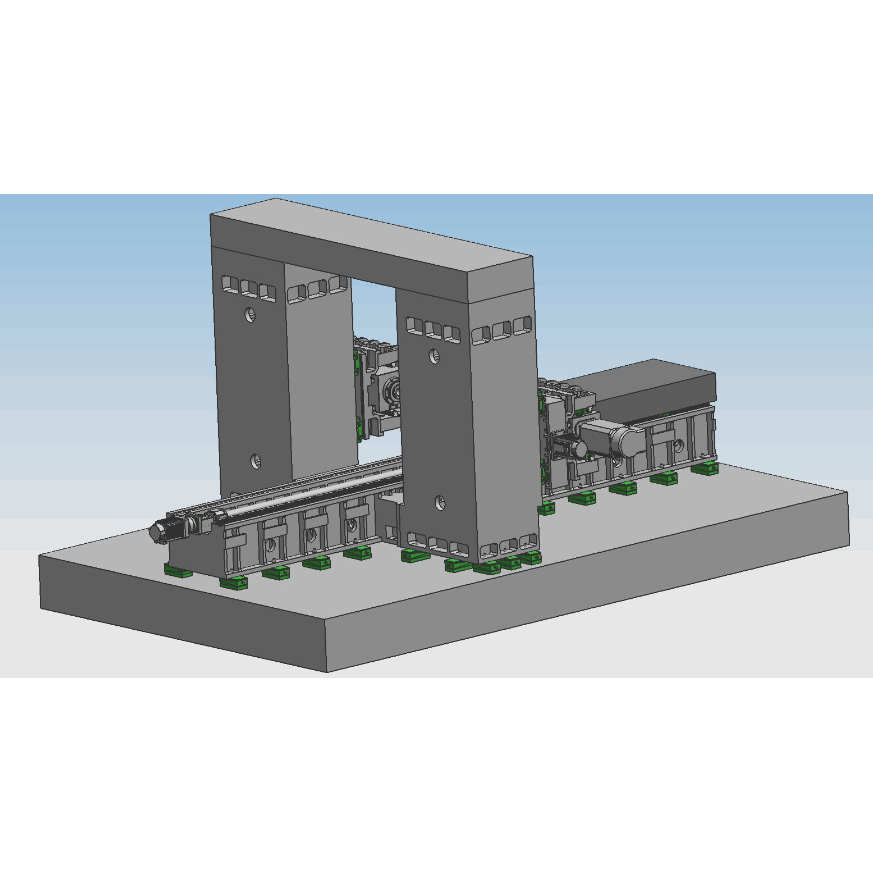
BOSM-6000* 1000 fiksuotos sijos CNC portalinės dviejų kolonų gręžimo ir frezavimo staklės yra specialios staklės ekskavatoriaus strėlėms/strypams apdirbti. Pagalvė leidžia greitai apdoroti ruošinį, jį galima gręžti, frezuoti ir išgręžti efektyviame eigos diapazone, ruošinį galima apdirbti vietoje vienu metu (nereikia antrinio spaustuko), pakrovimo ir iškrovimo greitis yra didelis, padėties nustatymo greitis yra didelis, o apdorojimo tikslumas yra didelis. Didelis ir didelis apdorojimo efektyvumas.
2.Mašina struktūrasavybės:
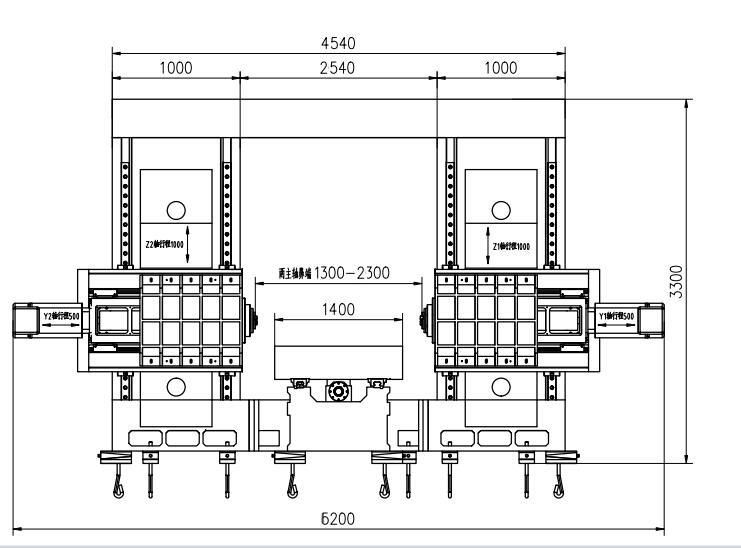
Pagrindiniai staklės komponentai: lova, darbastalis, kairysis ir dešinysis stulpeliai, sijos, portalų jungiamosios sijos, balneliai, stūmokliai ir kt. Didelės dalys pagamintos iš dervos smėlio formavimo, aukštos kokybės pilkojo ketaus 250 liejinio, atkaitintos karšto smėlio duobėje → vibracinis sendinimas → terminis apdorojimas. Krosnies atkaitinimas → vibracinis sendinimas → grubus apdirbimas → vibracinis sendinimas → karštos krosnies atkaitinimas → vibracinis sendinimas → apdaila visiškai pašalina neigiamą detalių įtempį ir palaiko stabilų detalių veikimą. Fiksuota lova, kairysis ir dešinysis stulpeliai, portalas ir darbastalis juda; jie atlieka frezavimo, gręžimo, įgilinimo, sriegimo ir kt. funkcijas. Įrankio aušinimo būdas yra išorinis aušinimas. Staklės turi 5 padavimo ašis, kurios gali įgyvendinti 4 ašių jungtį ir 5 ašių vieno veikimo jungtį. Yra 2 galios galvutės. Staklės ašis ir galios galvutė parodytos paveikslėlyje žemiau.X


2.1.Ašinės transmisijos padavimo dalies pagrindinė struktūra
2.1.1.X ašis:Darbo stalas juda atgal į šonus išilgai fiksuotos lovos kreipiančiosios bėgelio.
X 1 ašies pavara: kintamosios srovės servo variklis ir didelio tikslumo planetinis reduktorius yra varomi rutuliniu sraigtu, kad judintų darbastalį ir užtikrintų tiesinį X ašies judėjimą.
Kreipiamojo bėgelio forma: paklokite du didelio stiprumo tikslius linijinius kreipiamuosius bėgelius.
2.1.2 Z1 ašis:Maitinimo galvutė ir balnelis yra vertikaliai sumontuoti priekinėje kolonos pusėje ir juda aukštyn ir žemyn išilgai kolonos kreipiamosios bėgelės.
Z1 ašies transmisija: kintamosios srovės servo variklis ir sinchroninis ratas naudojami rutuliniam sraigtui varyti, kad būtų galima varyti balną ir realizuoti Z ašies tiesinį judėjimą.
2.1.3 Z2 ašis:Maitinimo galvutė ir balnelis yra vertikaliai sumontuoti priekinėje kolonos pusėje ir juda aukštyn ir žemyn išilgai kolonos kreipiamosios bėgelės.
Z2 ašies transmisija: kintamosios srovės servovariklis ir sinchroninis ratas naudojami rutuliniam sraigtui varyti, kad būtų galima varyti balną ir Z ašies linijinį judėjimą.
2.1.4 Y1 ašis:Maitinimo galvutės balnelis montuojamas vertikaliai dešiniojo stulpelio priekinėje pusėje ir juda į kairę bei į dešinę išilgai stulpelio kreipiamojo bėgelio.
Y1 ašies transmisija: kintamosios srovės servo variklis ir didelio tikslumo planetinis reduktorius naudojami cilindrui varyti, kad jis judėtų per rutulinį sraigtą ir taip užtikrintų tiesinį Y1 ašies judėjimą.
2.1.5 Y2 ašis:Maitinimo galvutės balnelis yra vertikaliai sumontuotas dešiniojo stulpelio priekinėje pusėje ir juda atgal į kairę ir į dešinę išilgai stulpelio kreipiamosios bėgelės.
Y2 ašies transmisija: kintamosios srovės servo variklis ir didelio tikslumo planetinis reduktorius naudojami cilindrui varyti, kad jis judėtų per rutulinį sraigtą ir realizuotų Y2 ašies tiesinį judėjimą.
2.2.Gręžimo ir frezavimo staklės (įskaitant 1 ir 2 staklės) judėjimo kryptis yra kvadratinės formos, naudojant pažangiausią vielinio-kieto vielos kombinuoto kreipiamojo bėgelio metodą. Kietas bėgelis yra apsuptas tvirtos atramos, valdomos 4 linijinių ritininių kreipiamųjų bėgelių poros, o pavara – kintamosios srovės servovariklis. Varomoji jėga per sinchroninį diržą (i=2) ir tikslią rutulinę sraigtinę transmisiją lėtina vertikalaus diržo ir sinchroninio rato pagalba, valdoma tvirtos tikslios kreipiamosios bėgelių poros, ir varo vertikalų rutulinį sraigtą sukimuisi, užtikrindama staklės judėjimą aukštyn ir žemyn vertikaliai, bei aprūpinta azoto balansavimo strypu, kad sumažintų mašinos galvutės laikomąją galią ant sraigto ir servovariklio. Z ašies variklis turi automatinio stabdymo funkciją. Nutrūkus elektros tiekimui, automatinis stabdys tvirtai laiko variklio veleną, kad jis negalėtų suktis. Darbo metu, kai grąžtas neliečia ruošinio, jis tiekia greitai; kai grąžtas paliečia ruošinį, jis automatiškai persijungia į darbinį tiekimą. Kai grąžtas įsiskverbia į ruošinį, jis automatiškai persijungia į greitą atsukimą atgal. Kai grąžto galas palieka ruošinį ir pasiekia nustatytą padėtį, darbastalis juda į kitą skylės padėtį, kad būtų užtikrinta automatinė cirkuliacija. Maitinimo galvutė naudoja vielos ir kieto bėgelio derinį, kuris ne tik užtikrina įrangos veikimo greitį, bet ir žymiai padidina įrangos standumą. Be to, ji gali atlikti aklųjų skylių gręžimo, frezavimo, nuožulninimo, drožlių laužymo, automatinio drožlių šalinimo ir kt. funkcijas, o tai pagerina darbo našumą.

(kairioji galios galvutė)
2.3. Drožlių šalinimas ir aušinimas
Abiejose darbastalio pusėse įrengti spiraliniai ir plokšti grandininiai drožlių konvejeriai, o drožlės gali būti automatiškai išleidžiamos į drožlių konvejerį gale per du spiralinių ir grandininių plokščių etapus, kad būtų užtikrinta civilizuota gamyba. Drožlių konvejerio aušinimo skysčio bake yra aušinimo siurblys, kuris gali būti naudojamas išoriniam įrankio aušinimui, siekiant užtikrinti gręžimo našumą ir grąžto tarnavimo laiką, o aušinimo skystis gali būti perdirbamas.
3.Pilnai skaitmeninė skaitmeninio valdymo sistema:
3.1.Su drožlių laužymo funkcija, drožlių laužymo laiką ir drožlių laužymo ciklą galima nustatyti žmogaus ir mašinos sąsajoje.
3.2.Naudojant įrankio kėlimo funkciją, įrankio kėlimo aukštį galima nustatyti žmogaus ir mašinos sąsajoje. Kai gręžimo metu pasiekiamas šis aukštis, grąžtas greitai pakeliamas į ruošinio viršų, o tada drožlės išmetamos, o tada greitai perduodamos į gręžimo paviršių ir automatiškai paverčiamos darbu.
3.3.Centralizuotas valdymo pultas ir nešiojamasis įrenginys naudoja skaitmeninio valdymo sistemą ir turi USB sąsają bei LCD skystųjų kristalų ekraną. Siekiant palengvinti programavimą, saugojimą, rodymą ir ryšį, valdymo sąsaja turi tokias funkcijas kaip žmogaus ir mašinos dialogas, klaidų kompensavimas ir automatinis aliarmas.
3.4.Įranga turi funkciją peržiūrėti ir pakartotinai patikrinti skylės padėtį prieš apdorojimą, o operacija yra labai patogi.
4Automatinis tepimas
Staklių tikslios linijinių kreipiančiųjų bėgių poros, tikslios rutulinių sraigtų poros ir kitos didelio tikslumo judesio poros yra aprūpintos automatinėmis tepimo sistemomis. Automatinis tepimo siurblys tiekia slėginę alyvą, o kiekybinio tepimo alyvos kamera patenka į alyvą. Kai alyvos kamera prisipildo alyvos, kai sistemos slėgis pakyla iki 1,4–1,75 MPa, sistemos slėgio jungiklis užsidaro, siurblys sustoja, o iškrovimo vožtuvas tuo pačiu metu išsikrauna. Kai alyvos slėgis bėgiuose nukrenta žemiau 0,2 MPa, kiekybinis tepimo įtaisas pradeda pildyti tepimo tašką ir užbaigia vieną alyvos užpildymą. Dėl tikslaus kiekybinio alyvos purkštuko alyvos tiekimo ir sistemos slėgio aptikimo alyvos tiekimas yra patikimas, užtikrinant, kad kiekvienos kinematinės poros paviršiuje būtų alyvos plėvelė, sumažinant trintį ir dilimą, bei užkertant kelią vidinės konstrukcijos pažeidimams dėl perkaitimo, taip užtikrinant staklių tikslumą ir tarnavimo laiką. Palyginti su slankiojančia kreipiančiųjų bėgių pora, šioje staklėse naudojama riedanti linijinių kreipiančiųjų bėgių pora turi daug privalumų:
① Judesio jautrumas yra didelis, riedėjimo kreipiamojo bėgio trinties koeficientas yra mažas, tik 0,0025–0,01, o varomoji galia yra labai sumažinta ir prilygsta tik 1/10 įprastų mašinų.
② Skirtumas tarp dinaminės ir statinės trinties yra labai mažas, o stebėjimo efektyvumas yra puikus, t. y. laiko intervalas tarp vairavimo signalo ir mechaninio veikimo yra labai trumpas, o tai padeda pagerinti skaitmeninio valdymo sistemos atsako greitį ir jautrumą.
③Jis tinka greitam tiesiniam judėjimui, o jo momentinis greitis yra maždaug 10 kartų didesnis nei slankiojančių kreipiančiųjų bėgių.
4. Tai gali užtikrinti judėjimą be tarpų ir pagerinti mechaninės sistemos judėjimo standumą.
⑤Profesionalių gamintojų pagamintas, jis pasižymi dideliu tikslumu, universalumu ir lengva priežiūra.

5Mašinos naudojimo aplinka:
Maitinimo šaltinis: trifazis AC380V ± 10%, 50Hz ± 1. Aplinkos temperatūra: 0° ~ 45°.
Penki, pagrindiniai techniniai parametrai:


| modelis | BOSM4014 | |
| Maksimalus apdirbamo ruošinio dydis | Ilgis × plotis × aukštis (mm) 4000 × 1600 × 1000 | |
| Maksimalus portalo tiekimas | Plotis (mm) | 2300 |
| darbo stalo dydis | Ilgis x plotis (mm) | 4000*1400 |
|
Horizontali stūmoklio tipo gręžimo galvutė galios galvutė vienas du
| Kiekis (2) | 2 |
| Veleno kūgis | BT50 | |
| Gręžimo skersmuo (mm) | Φ2–Φ60 | |
| Sriegiklio skersmuo (mm) | M3-M30 | |
| Frezavimo disko skersmuo (mm) | 300 | |
| Veleno greitis (aps./min.) | 30–6000 | |
| Servo veleno variklio galia (kW) | 37 | |
| Veleno nosies atstumas nuo stalo centro (mm) | 650–1150 | |
| Vieno stūmoklio eiga kairėje ir dešinėje (mm) | 500 | |
| Atstumas tarp stūmoklio centro ir stalo plokštumos (mm) | 200–1400 | |
| Stūmoklio eiga aukštyn ir žemyn (mm) | 1200 | |
| Pakartojamumas | 300 mm * 300 mm | ±0,02 |
| Staklių matmenys | Ilgis × plotis × aukštis (mm) | pagal brėžinius |
| Bendras svoris (t) | (apytiksliai) 36 | |

Aukščiau pateikti parametrai yra preliminarūs projektavimo parametrai. Faktiniame projekte gali būti pakeitimų, atsižvelgiant į ruošinio apdorojimo reikalavimus ir staklių projektavimo reikalavimus, kad būtų patenkinti jūsų įmonės apdirbamų dalių reikalavimai.

Produktų kategorijos
-

VC serijos didelio standumo CNC apdirbimo centras su...
-

HP serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

HT serijos horizontaliai judančių kolonų linijinis kreiptuvas...
-

VS serijos keturių takelių sunkiųjų CNC apdirbimo staklės
-

V serijos CNC apdirbimo centras su dideliu standumu
-

X serijos dviejų kolonų CNC apdirbimo centras
-

Horizontalus 5 ašių CNC apdirbimo centras TKG1600
-

CNC vertikalaus tekinimo ir frezavimo kompozicinės cen...
-

Didelės spartos CNC apdirbimo centras GM serija
-

Didelės spartos CNC frezavimo GT serija
-

Dviejų velenų CNC tekinimo staklės SK32
-

CNC vertikalus apdirbimo centras RFTV510 ratų...