


Thehorizontalus apdirbimo centrasTinka sudėtingų formų detalėms, daugeliui apdorojimo turinio, aukštiems reikalavimams, įvairių tipų įprastiems staklėms ir daugybei proceso įrangos, taip pat daugeliui tvirtinimo ir reguliavimo funkcijų apdorojimui.
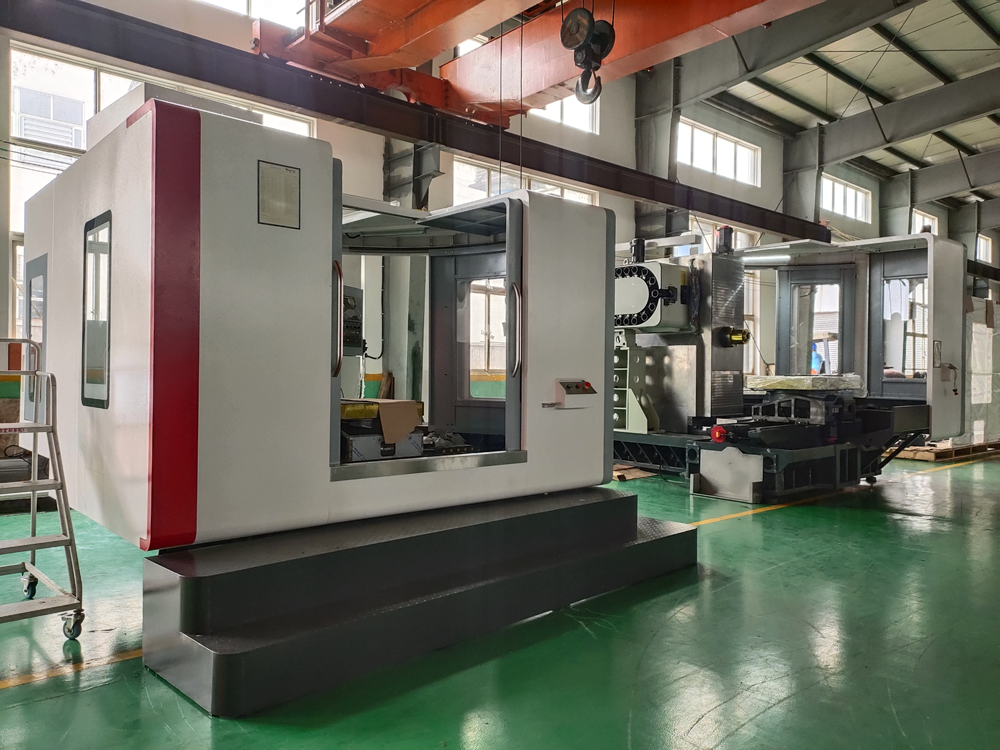
Pagrindiniai apdorojimo elementai yra šie:
Dalys su plokščiais paviršiais ir skylėmis
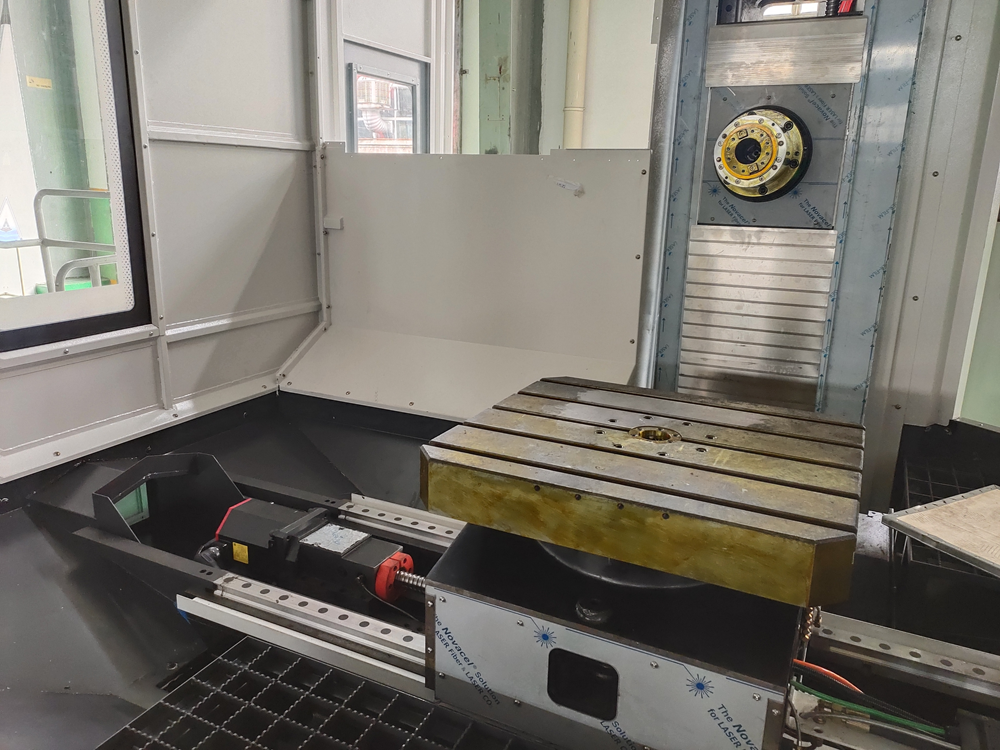
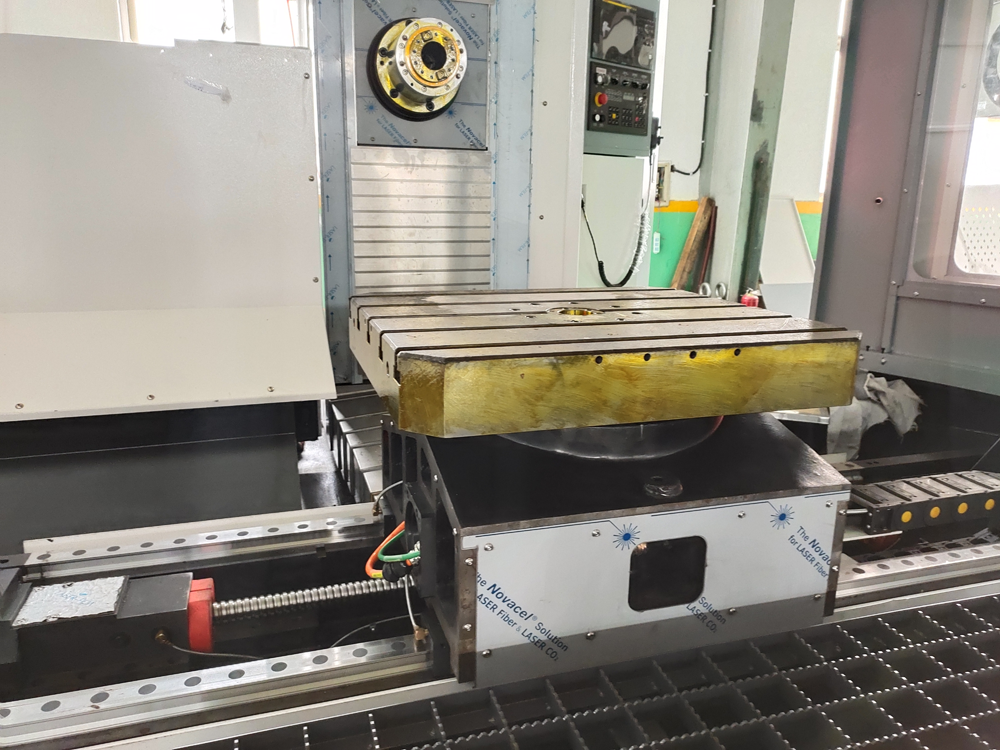
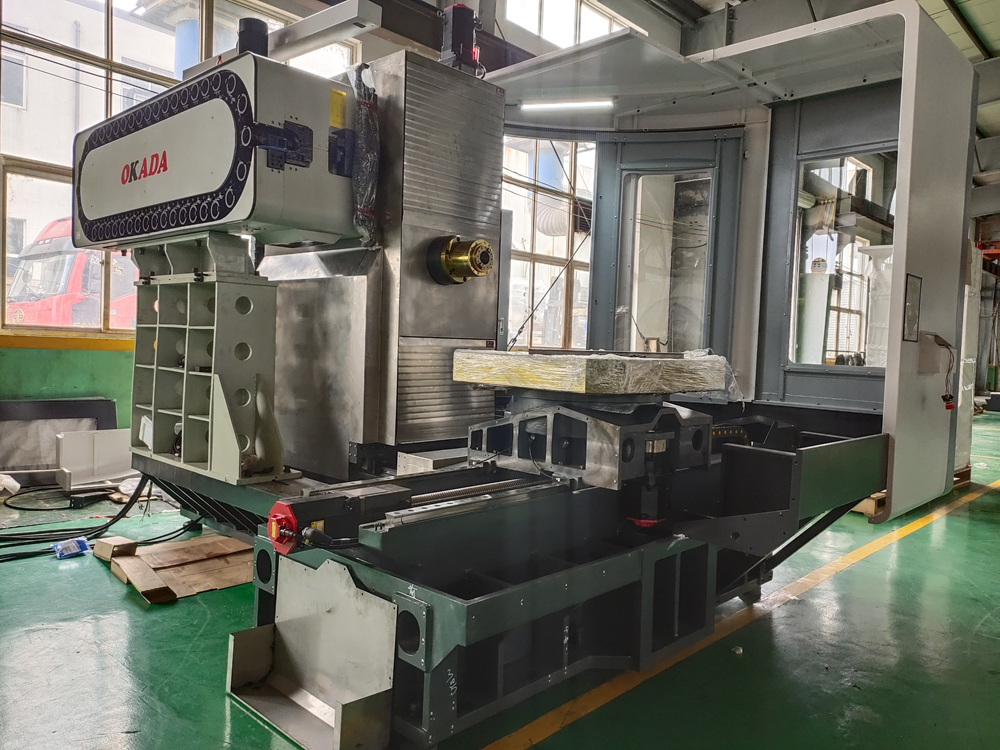
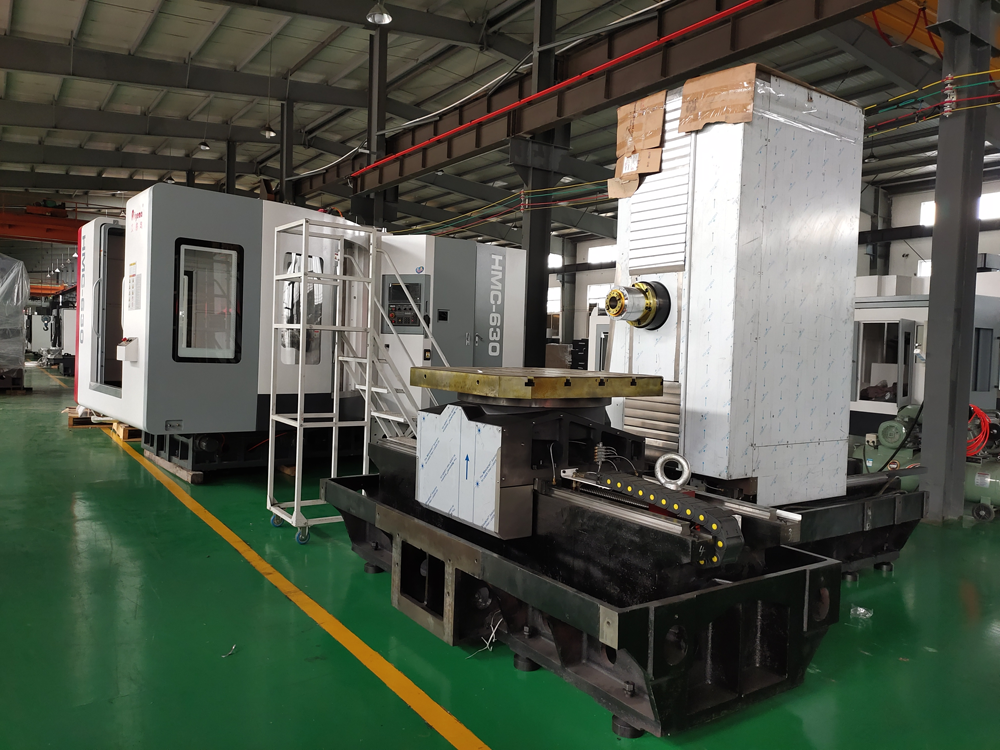
Dvigubo stalo horizontalusapdirbimo centrasturi automatinį įrankių keitiklį. Vienu įrengimu jis gali atlikti detalės paviršiaus frezavimą, gręžimą, ištekinimą, praplatinimą,frezavimas ir sriegimasskylių sistemos. Apdorojamos dalys gali būti vienoje plokštumoje arba skirtingose plokštumose. Todėl apdirbimo centro apdirbimo objektai yra dalys, turinčios ir plokštumą, ir skylių sistemą, o dažniausiai pasitaikančios yra dėžutės tipo dalys ir plokštės, įvorės bei plokštės tipo dalys.
1. Dėžutės tipo detalės. Yra daug dėžučių tipo detalių. Paprastai reikalinga daugiapakopė skylių sistema ir plokštuminis apdirbimas. Tikslumo reikalavimai yra aukšti, ypač griežti formos ir padėties tikslumas. Paprastai reikia frezuoti, gręžti, plėsti, gręžti, praplatinti, įgilinti ir sriegti. Laukiant darbo etapų, reikia daug įrankių, sunku apdirbti įprastomis staklėmis, įrankių rinkinių skaičius yra didelis, o tikslumą sunku užtikrinti. Paskutinis apdirbimo centro įrengimas gali atlikti 60–95 % įprasto staklių proceso turinio. Detalių tikslumas yra geras, kokybė stabili, o gamybos ciklas trumpas.
2. Diskai, įvorės ir plokščių dalys. Tokių dalių galuose yra plokštumų, išlenktų paviršių ir skylių, o kai kurios skylės dažnai pasiskirsto radialine kryptimi. Vertikalus apdirbimo centras turėtų būti pasirinktas diskų, įvorių ir plokščių detalėms, kurių apdirbamos dalys yra sutelktos viename galiniame paviršiuje, o horizontalus apdirbimo centras turėtų būti pasirinktas detalėms, kurių apdirbamos dalys nėra toje pačioje paviršiaus kryptyje.
3. Specialios formos detalės – tai netaisyklingos formos detalės, pvz., laikikliai ir poslinkio šakės. Dauguma jų yra mišrus taškų, linijų ir paviršių apdirbimas. Dėl netaisyklingos formos įprastos staklės gali apdirbti tik proceso išsklaidymo principu, todėl reikia daugiau įrankių ir ilgesnio ciklo. Pasinaudojant daugiapakopio taškų, linijų ir paviršių mišraus apdirbimo centro savybėmis, galima atlikti daugumą ar net visas procedūras.
Įrašo laikas: 2021 m. gruodžio 13 d.