


SėkmingasCNC tekinimo centrasInvesticijoms reikia nustatyti esminius veiksnius. Šį įsigijimą lemia strateginis planavimas. Pasaulinė CNC apdirbimo ir tekinimo centrų rinka prognozuoja reikšmingą augimą, o6,6 % sudėtinis metinis augimo tempas nuo 2024 iki 2030 m.Jo greitųjų traukinių segmentas numato5,8 % metinis augimo tempas nuo 2025 iki 2035 m.Šis išplėtimas pabrėžia pagrįstų sprendimų poreikį.Daugiafunkcinių CNC tekinimo staklių gamintojaspateikia įvairių variantų. SupratimasTekinimo centro tikslumasyra svarbiausia. Pirkėjai dažnai klausia: „Kuo skiriasi CNC tekinimo centras nuo CNC tekinimo staklių?„ir“Kaip išsirinkti tarp vertikalių ir horizontalių tekinimo centrų?„. Dešimt svarbių aspektų lemia pagrįstą pirkimą.
Svarbiausios išvados
- Supraskite savo gamybos poreikius ir detalių reikalavimus. Tai padės jums pasirinkti tinkamą mašinos dydį ir galią.
- Pažvelk įmašinos specifikacijospavyzdžiui, veleno galia ir įrankių parinktys. Šios savybės turi įtakos staklių veikimui.
- Patikrinkite valdymo sistemą ir programinę įrangą. Jos leidžia lengvai naudoti įrenginį ir jį prijungti prie kitų sistemų.
- Atsižvelkite į įrenginio tikslumą ir tai, kaip jis reaguoja į šilumą ir vibraciją. Tai užtikrinaaukštos kokybės dalys.
- Pagalvokite apie bendrą kainą, o ne tik apie kainą. Į tai įeina eksploatavimo išlaidos, priežiūra ir būsima vertė.
CNC tekinimo centro gamybos poreikiai ir dalių reikalavimai
PasirinkimasCNC tekinimo centrasprasideda nuo aiškaus gamybos poreikių ir detalių reikalavimų supratimo. Šie veiksniai tiesiogiai įtakoja būtinas mašinos specifikacijas ir galimybes.
Dalies dydis ir svorio galimybės
Detalių, kurias dirbtuvės ketina gaminti, fiziniai matmenys ir svoris yra esminiai aspektai. Staklių talpa turi tilpti didžiausi ir sunkiausi komponentai. Pavyzdžiui, CNC tekinimo operacijose apdorojami labai įvairūs detalių dydžiai.
| Dalies dydžio kategorija | Matmenys (mm) | Matmenys (coliais) |
|---|---|---|
| Minimalus | 2×2 | 0,079 × 0,079 |
| Maksimalus | 200 × 500 | 7,9 × 19,7 |
Staklių specifikacijos, tokios kaip atstumas tarp centrų, lemia maksimalų detalės ilgį, kuris dažnai yra apie 500 mm (19,7 colio). Svyravimo kampas virš stovo lemia maksimalų detalės skersmenį, kuris paprastai yra apie 200 mm (7,9 colio). Pirkėjai turi įsitikinti, kad pasirinktas CNC tekinimo centras gali fiziškai laikyti ir apdirbti tikslines detales.
Apdorojamų medžiagų tipai
Medžiagų, kurias apdoroja dirbtuvės, rūšys daro didelę įtaką staklių ir įrankių pasirinkimui. Skirtingos medžiagos pasižymi skirtingu kietumu, kuriam reikalingas specifinis staklių galingumas ir pjovimo įrankiai.
| Medžiagos kietumo kategorija | Rokvelo kietumas (HRC) | Tipiniai CNC tekinimo staklių tipai |
|---|---|---|
| Sunkiai apdirbami lydiniai | 45–70 HRC | Didelio sukimo momento CNC tekinimo staklės |
| Vidutinio kietumo pramoninės medžiagos | 25–45 HRC | Horizontalios CNC tekinimo staklės |
| Minkšti ir lengvai apdirbami metalai | <25 HRC | Bet kokios CNC tekinimo staklės (įskaitant pradinio lygio, stacionarias, didelio greičio verpstės stakles) |
Standartiniai CNC įrankiai paprastai pasiekia praktinę ribą tiesHRC 40Apdirbant medžiagas, kurių kietumas didesnis nei 50 HRC, dažnai reikia specializuotų nustatymų, kurie gali padvigubinti apdirbimo laiką ir sąnaudas. Pavyzdžiui, anglinis/legiruotasis plienas, pvz., 4140, standartiškai apdirbamas iki 35 HRC. Jį apdirbti tampa sudėtinga, kai kietumas didesnis nei 40 HRC. Nerūdijantis plienas, pvz., 304, yra efektyvus iki 30 HRC, o kai kietumas didesnis nei 35, tampa sudėtingas. Įrankinis plienas, pvz., A2, yra apdirbamas iki 45 HRC, tačiau kai kietumas didesnis nei 50 HRC, reikalingi specialūs nustatymai. Aliuminio lydiniai paprastai neturi jokių kietumo apribojimų CNC apdirbimui.
Gamybos apimtis ir našumas
Gamybos apimtis ir reikalingas našumas lemia mašinos greitį, efektyvumą ir automatizavimo potencialą. Didelės apimties gamybai reikalingas greitesnis ciklo laikas ir patikimas veikimas. Dirbtuvės, gaminančios didelius detalių kiekius, naudojasi tokiomis funkcijomis kaip automatiniai strypų tiektuvai ir robotų integravimas. Šie papildymai sumažina rankinį įsikišimą ir padidina nepertraukiamą veikimą. Ir atvirkščiai, mažesnio kiekio ar prototipų darbams gali nereikėti tokios išsamios automatizacijos. Mašinos gebėjimas išlaikyti pastovų našumą ilgą laiką yra labai svarbus norint pasiekti gamybos tikslus.
CNC tekinimo centro mašinų specifikacijos ir galimybės
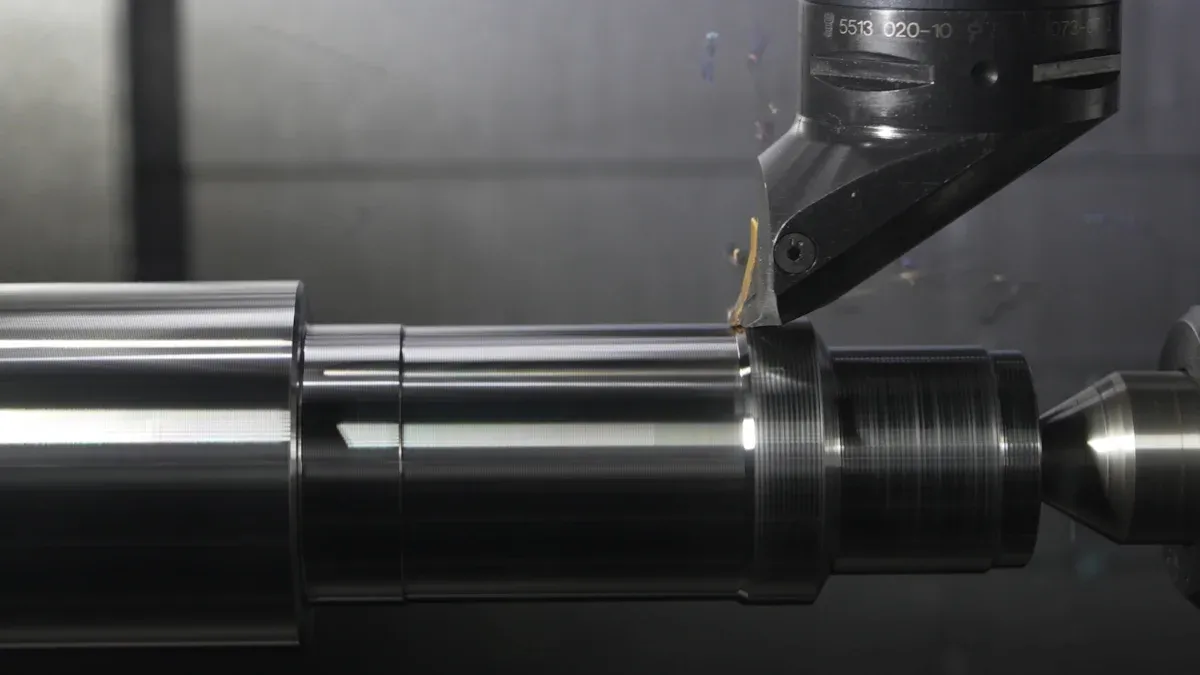
Mašinų specifikacijos ir galimybės tiesiogiai įtakoja dirbtuvių gebėjimą efektyviai ir tiksliai gaminti detales. Pirkėjai turi atidžiai įvertinti šiuos techninius aspektus.
Veleno konfigūracija ir galia
Velenas yra bet kurio tekinimo operacijos širdis. Jo konfigūracija ir galia lemia staklių pjovimo galimybes. Veleno greitis, matuojamas apsisukimais per minutę (APM), lemia, kaip greitai sukasi ruošinys. Dideli apsisukimai yra labai svarbūs mažesniems skersmenims ir minkštesnėms medžiagoms. Veleno sukimo momentas, sukimosi jėga, yra būtina apdirbant didesnius skersmenis ir kietesnes medžiagas. Galingas velenas užtikrina efektyvų medžiagos pašalinimą ir sutrumpina ciklo laiką. Dirbtuvės turi suderinti veleno specifikacijas su tipiniais detalių dydžiais ir medžiagų tipais.
Bokštelis ir įrankių parinktys
Revolveris laiko pjovimo įrankius ir pateikia juos ruošiniui. Jo konstrukcija daro didelę įtaką apdirbimo universalumui ir efektyvumui. Revolveriai būna įvairių konfigūracijų, tokių kaip VDI (Vokietijos inžinierių asociacija) arba BMT (ant pagrindo montuojami įrankiai), kurių kiekviena pasižymi skirtingu standumu ir įrankių laikymo galimybėmis. Įrankių stočių skaičius revolveryje lemia, kiek skirtingų įrankių staklės gali pasiekti be rankinio įsikišimo. Didesnis įrankių stočių skaičius leidžia atlikti sudėtingas operacijas vienu nustatymu, sumažinant prastovas keičiant įrankius.
Ašių konfigūracija ir tiesioginiai įrankiai
Ašių konfigūracija apibrėžia staklių judėjimo galimybes. Paprastos 2 ašių tekinimo staklės atlieka tekinimo operacijas išilgai X ir Z ašių. Pažangesnės staklės, tokios kaip daugiaašėsCNC tekinimo centras, siūlo papildomas ašis, pvz., Y ašį necentriniam gręžimui arba frezavimui. Tiesioginiai įrankiai yra reikšmingas CNC tekinimo centro patobulinimas. Jie leidžia staklėms atlikti frezavimo, gręžimo ir sriegimo operacijas neperkeliant detalės į kitą staklę. Tiesioginiai įrankiai siūlodidesnis tiksliai apdirbtų detalių projektavimo lankstumasTai leidžia atlikti sudėtingesnius apdirbimo procesus vienu metu, supaprastinant nustatymus ir sumažinant darbo sąnaudas. Ši galimybė padidina tikslumą ir pakartojamumą, sumažinant nereikalingas nustatymo procedūras. Dirbtuvės pasiekiagreitesnis gamyba dėl pažangių krumpliaračių ir guolių. Tiesioginiai įrankiaiišsaugo duomenis, kuris dažnai pasimeta perkeliant medžiagą tarp staklių, taip sutaupant laiko. Tai taip pat leidžia atlikti daugybę frezavimo procesų tiesiai ant tekinimo staklių, pavyzdžiui, kraštų apvalinimą arba ašinių/radialinių elementų pridėjimą. Tai pašalina poreikį perkelti detales į CNC frezavimo stakles.
Jūsų CNC tekinimo centro valdymo sistema ir programinė įranga
Valdymo sistema ir programinė įranga sudaro bet kurio šiuolaikinio staklių smegenis. Jos diktuoja, kaip operatoriai sąveikauja su įranga ir kaip staklės atlieka sudėtingas operacijas. Tinkamos valdymo sistemos pasirinkimas užtikrina efektyvų programavimą, patikimą veikimą ir sklandų integravimą į gamybos aplinką.
CNC valdymo prekės ženklas ir funkcijos
CNC valdymo pasirinkimasprekės ženklasdaro didelę įtaką mašinos našumui ir naudotojo patirčiai. Skirtingi gamintojai siūlo skirtingus privalumus, pritaikytus įvairiems gamybos poreikiams.
| Prekės ženklas | Raktų tekinimo centro gaminiai | Pagrindinės tekinimo centrų savybės |
|---|---|---|
| Haas automatizavimas | „Haas ST“ serijos CNC tekinimo staklės | Patogios vartotojo sąsajos, didelis sukimo momentas, tvirta konstrukcija, ilgaamžiškumas, patikimumas, prieinama kaina. |
| DMG Mori | NLX serijos universalūs tekinimo centrai | Didelis standumas, stabilumas, tikslumas, integruoti automatizavimo sprendimai, skaitmeninimas, pasirengimas 4.0 pramonės revoliucijai. |
| Mazakas | INTEGREX serijos daugiafunkciniai įrenginiai | Apjungia tekinimą, frezavimą, gręžimą, sriegimą; idealiai tinka sudėtingoms detalėms; „iSMART Factory“ koncepcija (integracija su daiktų internetu), platus aptarnavimas ir palaikymas. |
| Okuma | LB serijos CNC tekinimo staklės | Galia, tikslumas, universalumas, termiškai atspari koncepcija (terminis stabilumas), atviros architektūros OSP-P valdymo sistema (pritaikymas individualiems poreikiams, programinės įrangos integravimas). |
| „Doosan/DN“ sprendimai | CNC tekinimo staklės | Tikslus tekinimas, daugiaašis valdymas, didelis veleno greitis, pažangios valdymo sistemos. |
Kiekvienas prekės ženklas pasižymi unikaliomis savybėmis. „Haas Automation“ daugiausia dėmesio skiria patogumui naudoti ir prieinamumui. „DMG Mori“ pabrėžia standumą ir pasirengimą „Industry 4.0“. „Mazak“ siūlo daugiafunkcines galimybes sudėtingoms detalėms. „Okuma“ užtikrina terminį stabilumą ir atviros architektūros valdiklius. „Doosan/DN Solutions“ užtikrina tikslumą ir daugiaašį funkcionalumą.
Programavimas ir vartotojo sąsaja
Intuityvi programavimo sąsaja supaprastina įrenginio nustatymą ir valdymą. Operatoriams reikia sistemos, kuri leistų efektyviai programuoti G kodu arba pokalbio dialogu, priklausomai nuo jų įgūdžių lygio ir detalių sudėtingumo. Gerai suprojektuota vartotojo sąsaja sutrumpina mokymo laiką ir sumažina klaidų skaičių. Ji taip pat padidina produktyvumą, nes programų kūrimas ir modifikavimas tampa paprastas.
Integracija su esamomis sistemomis
Šiuolaikinėms dirbtuvėms labai svarbu sklandžiai integruoti į esamas gamybos vykdymo sistemas (MES) arba įmonės išteklių planavimo (ERP) sistemas. Šis ryšys leidžia keistis duomenimis realiuoju laiku, gerinant gamybos stebėseną ir bendrą efektyvumą.Sėkminga integracija reikalauja kruopštaus planavimo.
- Prieš skaitmenindami kruopščiai suplanuokite procesus, kad išvengtumėte automatizavimo neefektyvumo.
- Pradėkite nuo mažų projektų – tai bus bandomasis projektas, skirtas sumažinti riziką ir pasimokyti iš patirties.
- Įmonėms, turinčioms modernią techniką, pradėkite nuo mašinų prijungimo ir OEE (bendro įrangos efektyvumo) stebėjimo, kad gautumėte realiuoju laiku įžvalgų optimizavimui.
- Pripažinkite, kad MES įdiegimas keičia žmonių darbo būdus ir reikalauja kruopštaus vadovavimo.
- Įtraukite komandą nuo pat pradžių, paaiškindami būtinybę ir naudą.
- Investuokite į mokymus, kad visi suprastų naujas sistemas.
- Paskirkite „skaitmeninius čempionus“, kurie teiktų papildomą paramą ir mokymus kolegoms.
Ši praktika užtikrina sklandų perėjimą ir maksimaliai padidina sujungtos gamybos aplinkos teikiamą naudą.
CNC tekinimo centro tikslumas ir preciziškumas

Nuolatinis aukštos kokybės detalių gamybos užtikrinimas labai priklauso nuo mašinos tikslumo ir preciziškumo. Šios savybės tiesiogiai veikia detalių atitiktį reikalavimams ir bendrą gamybos efektyvumą.
Pakartojamumas ir padėties tikslumas
Pakartojamumas reiškia mašinos gebėjimą nuosekliai grįžti į užprogramuotą padėtį.Padėties tikslumasapibūdina, kaip tiksliai staklės gali pasiekti tikslinę padėtį. Abu yra labai svarbūs norint pagaminti identiškas detales su griežtais tolerancijos intervalais. Staklės, pasižyminčios dideliu pakartojamumu, užtikrina, kad kiekviena detalė atitiktų paskutinę, taip sumažinant atliekas ir pakartotinį apdirbimą. Didelis padėties tikslumas reiškia, kad staklės įrankius padeda tiksliai ten, kur užprogramuota, o tai labai svarbu sudėtingoms geometrijoms ir kritiniams matmenims. Gamintojai dažnai pateikia šias specifikacijas, o pirkėjai turi užtikrinti, kad jos atitiktų jų gamybos reikalavimus.
Terminio stabilumo aspektai
Temperatūros svyravimai daro didelę įtaką staklių tikslumui. Mašinų komponentams įkaistant eksploatacijos metu, jie plečiasi, todėl atsiranda matmenų poslinkių. Dėl šiluminio plėtimosi apdirbamose detalėse gali atsirasti netikslumų. Veiksmingos strategijos sumažina šį poveikį. Dirbtuvėspalaikyti kontroliuojamus temperatūros nustatymus apdirbimo vietose, dažnai izoliuojant erdvę ir naudojant sudėtingas ŠVOK sistemas.Pažangios aušinimo sistemos ir optimizuoti tekinimo parametrai sumažina šilumos susidarymąapdirbimo metu. Kai kurios sistemos naudoja pažangius algoritmus, kad realiuoju laiku numatytų ir ištaisytų šilumines paklaidas, naudodamos temperatūros jutiklius ir kompensavimo modelius. Pavyzdžiui, aviacijos ir kosmoso įmonė, naudodama kriogeninį aušinimą, pasiekė ±0,01 mm tikslumą su „Inconel“ diskais, o alkūninio veleno gamintojas, naudodamas standartinį aušinimą, išlaikė detalių toleranciją neviršijant 0,05 mm.
Vibracijos slopinimo mechanizmai
Apdirbimo metu atsirandančios vibracijos pablogina paviršiaus apdailą, sutrumpina įrankio tarnavimo laiką ir pablogina detalės tikslumą. Todėl labai svarbūs veiksmingi vibracijos slopinimo mechanizmai.Naudojant įrankių laikiklius su paviršiaus ir kūgio kontaktu žymiai padidina standumąir sumažina vibraciją. Didelio tikslumo ir didelės prispaudimo jėgos apdirbamasis laikymas pašalina detalės vibraciją. Apdirbimo greičio ir pastūmų reguliavimas pagal stabilias zonas skilties diagramoje taip pat gali pašalinti vibraciją. Tai apima kruopštų drožlių apkrovos valdymą, didinant arba mažinant greitį. Naudojant storesnius įrankių kotus arba sumažinant įrankio išilginimą nuo pritvirtinto galo, padidėja standumas, sumažėja deformacija ir vibracijos dažnis perkeliamas į stabilesnes zonas.Vibraciją slopinančios įrankių rankenos, sukurti iš pažangių medžiagų, sugeria ir išsklaido vibracijas, neleisdami joms pereiti iš įrankio į ruošinį.
CNC tekinimo centro pagrindas ir dirbtuvių erdvė
Gamybos patalpose esanti fizinė erdvė daro didelę įtaką mašinų pasirinkimui. Dirbtuvės turi atidžiai apsvarstyti mašinos išdėstymą ir aplinkinius reikalavimus. Toks planavimas užtikrina efektyvų veikimą ir saugią darbo aplinką.
Mašinos matmenys ir išdėstymas
Svarbiausias rūpestis yra faktiniai paties staklių matmenys. Gamintojai pateikia išsamias specifikacijas dėl ilgio, pločio ir aukščio. Dirbtuvės turi užtikrinti, kad pasirinkta staklės tilptų numatytoje erdvėje. Be to, išdėstymas turi tilpti į periferinę įrangą, pavyzdžiui, drožlių konvejerius, aušinimo skysčio bakus ir elektros spinteles. Optimalus išdėstymas palengvina darbo eigą ir padeda išvengti kliūčių.
Prieinamumas atliekant techninę priežiūrą
Pakankama erdvė aplink mašiną yra labai svarbi įprastinei techninei priežiūrai ir remontui. Technikai turi turėti laisvą prieigą prie visų mašinos pusių, kad galėtų atlikti patikrinimus, keisti dalis ir šalinti triktis. Ankštos erdvės gali pailginti techninės priežiūros laiką ir padidinti saugos riziką. Techninės priežiūros prieigos planavimas nuo pat pradžių supaprastina būsimas techninės priežiūros operacijas.
Medžiagų tvarkymo erdvės reikalavimai
Efektyvus medžiagų tvarkymas aplink mašiną tiesiogiai veikia produktyvumą ir saugą. Dirbtuvėms reikia pakankamai erdvės žaliavoms pakrauti ir gatavoms detalėms iškrauti. Mažiausiai36 colių (3 pėdų)dažnai tarnauja kaip pagrindas laisviems keliams. Didesnėms ar ilgesnėms detalėms dirbtuvės rekomenduoja 7–8 pėdų atstumą. Tai tilptų įrankius, įrankių dėžes, padėklus ir vežimėlius, apsaugant juos nuo atsitiktinio kontakto su valdikliais. Vienas naudotojas specialiai skyrė 10 pėdų atstumą tarp tekinimo staklių ir frezavimo staklių, kad maksimaliai padidintų erdvę ir būtų lengviau naudoti strėlinį kraną detalėms krauti. Atsižvelgiant į operatoriaus, ypač stambesnių asmenų, judėjimą, siūloma palikti mažiausiai 6 pėdas. Įrangai, pavyzdžiui, štampo vežimėliams, kad būtų galima perkelti sunkius įrenginius, gali prireikti 7–8 pėdų atstumo. Dirbtuvės taip pat turi atsižvelgti į aušinimo skysčio bakų pašalinimą. Dėl saugumo jos turi užtikrinti, kad tekinimo staklių griebtuvas nebūtų vienoje linijoje su operatoriaus vieta prie gretimos staklės.
CNC tekinimo centro biudžetas ir bendros eksploatavimo išlaidos
Išsami biudžeto analizė apima daugiau nei pradinę pirkimo kainą. Ji apima visas išlaidas, susijusias su mašinos valdymu ir eksploatavimu per visą jos gyvavimo ciklą. Šios bendros eksploatavimo išlaidos (TCO) suteikia tikslesnį finansinį vaizdą.
Pradinė pirkimo kaina
Pradinė pirkimo kaina yra pradinė investicija į įrenginį. Ši kaina labai skiriasi priklausomai nuo įrenginio klasės, funkcijų ir galimybių. Pirkėjai turi suderinti savo biudžetą su gamybos poreikiais.
| CNC tekinimo staklių klasė | Pradinis pirkimo kainų diapazonas |
|---|---|
| Stalinis CNC tekinimo staklės | 5 000–20 000 USD |
| Vidutinės klasės gamybos tekinimo staklės | 30 000–100 000 USD |
| Daugiaašakės arba šveicariško tipo CNC tekinimo staklės | 100 000–300 000 USD ir daugiau |
Šie skaičiai iliustruoja platų galimų variantų spektrą. Parduotuvės konkretūs reikalavimai lemia tinkamą investicijų lygį.
Veiklos sąnaudos ir efektyvumas
Eksploatavimo išlaidos apima nuolatines išlaidas, viršijančias pradinį pirkimą. Tai energijos suvartojimas, įrankiai, priežiūra ir darbas. Efektyvi mašina sumažina šias pasikartojančias išlaidas. Šiuolaikinės mašinos dažnai turi energiją taupančius komponentus, todėl sumažėja elektros energijos sąskaitos. Aukštos kokybės įrankiai tarnauja ilgiau, todėl juos reikia rečiau keisti. Reguliarus techninis aptarnavimas padeda išvengti brangių gedimų ir pailgina mašinos tarnavimo laiką. Efektyvus veikimas taip pat sumažina darbo valandas vienai detalei, o tai dar labiau sumažina bendras išlaidas.
Perpardavimo vertė ir nusidėvėjimas
Mašinos laikui bėgant nusidėvi, o tai reiškia, kad jų vertė mažėja. Tačiau kai kurios mašinos išlaiko vertę geriau nei kitos. Perpardavimo vertę įtakojantys veiksniai yra gamintojo reputacija, mašinos techninės priežiūros istorija ir jos technologinis aktualumas. Investavimas į gerai žinomą prekės ženklą su stipriu aptarnavimo tinklu dažnai lemia didesnę perpardavimo vertę. Tinkama priežiūra taip pat išsaugo mašinos būklę, todėl ji tampa patrauklesnė būsimiems pirkėjams. Priimdami investavimo sprendimą, pirkėjai turėtų atsižvelgti į ilgalaikę vertę ir galimą nusidėvėjimą.
Jūsų CNC tekinimo centro aptarnavimas ir palaikymas
Efektyvus aptarnavimas ir palaikymas yra nepaprastai svarbūs siekiant maksimaliai padidinti mašinos veikimo laiką ir užtikrinti ilgalaikį našumą. Pirkėjai turi įvertinti gamintojo įsipareigojimą užtikrinti klientų pasitenkinimą ir vietinės pagalbos prieinamumą.
Gamintojo reputacija ir patikimumas
Gamintojo patikimumo reputacija tiesiogiai veikia ilgalaikį mašinos našumą ir dirbtuvių veiklos tęstinumą. Įmonės, turinčios gerą reputaciją, dažnai teikia aukščiausios kokybės produktus ir palaikymą. Pavyzdžiui, „DMG MORI“ gali pasigirti 95 % klientų išlaikymo rodikliu, o tai rodo didelį pasitenkinimą. „Haas Automation“ pelno daugiau nei 10 000 JAV dirbtuvių pasitikėjimą dėl savo patikimumo ir paprasto naudojimo. „Hermle“ taip pat pasiekia daugiau nei 95 % klientų pasitenkinimo. Šie rodikliai pabrėžia gamintojus, kurie nuolat tiekia patikimas mašinas ir teikia puikią priežiūrą po įsigijimo.
Vietinių paslaugų prieinamumas
Vietinių paslaugų prieinamumas yra labai svarbus siekiant sumažinti brangiai kainuojančius gamybos vėlavimus. Greitas technikų reagavimo laikas užtikrina, kad mašinos greitai vėl pradėtų veikti.
| Prioriteto lygis | Reakcijos laikas (tipinis) |
|---|---|
| 1 prioritetas (kritinis) | 2–4 valandos |
| 2 prioritetas (aukštas) | 4–8 valandos |
| 3 prioritetas (vidutinis) | Kitą darbo dieną |
| 4 prioritetas (žemas) | 2–5 darbo dienos |
Gamybos įmonėms, priklausančioms nuo gamybos linijų, dažnai reikalingas 24 valandas per parą, 7 dienas per savaitę teikiamas aptarnavimas su garantuotu 2 valandų reagavimo laiku. „Methods Machine“ pabrėžia greitą reagavimo į paslaugas laiką ir siūlo visą parą veikiančią techninę pagalbą per JAV įsikūrusį skambučių centrą. Patyrę technikai dirba regioniniuose biuruose visoje Šiaurės Amerikoje. Tačiau aptarnavimo kokybė gali skirtis. Vienas vartotojas pranešė, kad remonto įmonėje diržo pakeitimo teko laukti 9 dienas. Kitas vartotojas teigė, kad beveik visada savo „Haas“, „Mazak“ ir „Mori“ staklių aptarnavimas buvo atliktas kitą dieną, net jei jos buvo įsikūrusios už kelių valandų kelio.
Garantija ir techninė pagalba
Supratimas apie garantiją ir prieinamą techninę pagalbą apsaugo investiciją. Standartiniai naujų įrenginių garantiniai laikotarpiai paprastai trunka nuo vienerių iki trejų metų, priklausomai nuo gamintojo ir modelio. Šios garantijos paprastai apima medžiagų ir gamybos defektus, dažnai įskaitant detales ir darbą, našumo garantijas ir prieigą prie techninės pagalbos. Dažnai galima įsigyti ir pratęstas garantijos parinktis. Labai svarbu suprasti konkrečias sąlygas, įskaitant tai, ką garantija apima ir ko ji neapima. Pagrindiniai pagalbos pasiūlymai apima:
- Prieiga prie kvalifikuotos techninės pagalbos ir greito aptarnavimo.
- Įtraukiami programinės įrangos atnaujinimai ir palaikymas, siekiant išlaikyti įrenginį modernų ir efektyvų.
- Galimybė teikti paslaugas ir remontą vietoje, siekiant sumažinti prastovas.
Automatizavimas ir būsima plėtra su CNC tekinimo centru
Perkant mašiną, labai svarbu atsižvelgti į automatizavimą ir būsimas plėtros galimybes. Šios savybės užtikrina, kad dirbtuvių investicijos išliktų aktualios ir produktyvios daugelį metų. Jos leidžia įmonėms prisitaikyti prie kintančių gamybos poreikių ir technologinės pažangos.
Robotų integracijos potencialas
Robotų integracija žymiai padidina produktyvumą ir efektyvumą. Robotai pasiekia±0,05 mm pakartojamumas, leidžianti gaminti visą parą ir padidinti mašinų panaudojimą 30 %. Šešiaašiai robotai su specializuotais griebtuvais gali apdoroti iki 80 kg krovinius. Jie veikia 2–2,5 karto greičiau nei rankiniai metodai. Tai sumažina pakrovimo ir iškrovimo laiką iki 60 %. Pažangūs CNC suvirinimo robotai užtikrina ±0,1 mm tikslumą. Jie sumažina defektų skaičių 40–50 % ir padidina gamybos greitį 30–35 %. Robotai su regos sistemomis atlieka tikslų surinkimą su ±0,02 mm pakartojamumu. Jie sutrumpina nustatymo laiką iki 70 % dėl lanksčių tvirtinimo elementų. Robotų automatizuota medžiagų pakrovimo, įrankių keitimo ir detalių iškrovimo sistema gali padidinti įrangos panaudojimą nuo 52 % iki daugiau nei 82 %. Tai reiškia 30 % pagerėjimą. Integracija su CNC staklėmis gali sumažinti vidutinį ciklo laiką vienai detalei 25 %. Tai lemia didelį našumo padidėjimą. Nuoseklus, be klaidų detalių tvarkymas ir automatizuotas patikrinimas sumažina atliekų kiekį maždaug 8 %. Robotai taip pat atlieka pasikartojančias, fiziškai sudėtingas ir pavojingas užduotis. Tai atlaisvina žmones sudėtingesniems vaidmenims irpagerina saugą darbo vietoje.
Suderinamumas su strypų tiektuvais
Suderinamumas su strypų tiektuvais yra dar vienas svarbus automatizavimo aspektas. Strypų tiektuvas automatiškai tiekia žaliavas į mašiną. Tai leidžia nepertraukiamai, be priežiūros, dirbti ilgą laiką. Dirbtuvės gali vykdyti gamybą naktį arba ne darbo valandomis. Tai maksimaliai padidina mašinų panaudojimą ir našumą. Strypų tiektuvai sumažina darbo sąnaudas, nes nereikia rankinio medžiagų krovimo. Jie taip pat užtikrina pastovią detalių kokybę, palaikydami stabilų medžiagų srautą.
Modulinis dizainas atnaujinimams
Moduliniai konstrukcijos principai leidžia ateityje atlikti atnaujinimus. Dėl to šios mašinos yra specializuotos.ateities perspektyvusModuliniai dizainai leidžiamašinų pertvarkymasatsižvelgiant į konkrečius projekto poreikius. Jie suteikia lankstumo integruoti pagrindines funkcijas pagal poreikį. Šie projektai palengvina tam tikrų komponentų atnaujinimą. Tai atliekama nereikalaujant keisti visos mašinos. Tai užtikrina, kad įranga išliktų aktuali, tobulėjant technologijoms.
CNC tekinimo centro energijos vartojimo efektyvumas ir poveikis aplinkai
Energijos vartojimo efektyvumo ir poveikio aplinkai įvertinimas tapo labai svarbus šiuolaikinėje gamyboje. Šie veiksniai daro įtaką tiek veiklos sąnaudoms, tiek parduotuvės įsipareigojimui siekti tvarumo. Įmonės ieško įrenginių, kurie veiktų efektyviai ir kartu sumažintų savo ekologinį pėdsaką.
Energijos suvartojimas ir išlaidos
Mašinos energijos suvartojimas tiesiogiai veikia eksploatavimo išlaidas ir poveikį aplinkai. ŠiuolaikinisCNC staklėsdažnai pasižymi energiją taupančiais komponentais ir išmaniomis energijos valdymo sistemomis. Šios sistemos optimizuoja energijos suvartojimą veikimo ir prastovos metu. Pasirinkus didelio energijos vartojimo efektyvumo įrenginį, sumažėja elektros energijos sąskaitos ir anglies dioksido išmetimas. Parduotuvės turėtų įvertinti skirtingų modelių energijos poreikius ir atsižvelgti į jų ilgalaikį energijos suvartojimą.
Aušinimo skysčio valdymo sistemos
Efektyvus aušinimo skysčio valdymas yrafinansiškai išmintinga strategijaTai leidžia gerokai sutaupyti lėšų ir gauti naudos aplinkai. Tinkamas aušinimo skysčio šalinimas sumažina dirvožemio ir vandens taršą. Tai neleidžia kenksmingoms medžiagoms užteršti ekosistemų. Ši praktika taip pat sumažina kenksmingų išmetamųjų teršalų kiekį taikant tvarius atliekų tvarkymo metodus. Aušinimo skysčių perdirbimas taupo gamtos išteklius, sumažindamas žaliavų poreikį.
Tinkamas aušinimo skysčio valdymas taip pat suteikia ekonominių privalumų. Jis sumažina atliekų tvarkymo išlaidas, nes užtikrina efektyvias šalinimo ir perdirbimo sistemas. Perdirbimas netgi gali generuoti pajamas iš regeneruotų medžiagų. Be to, tai pagerina tvariai šalinamų medžiagų šalinimą taikančių įmonių prekės ženklo reputaciją. Parduotuvės laikosi aplinkosaugos reikalavimų, užtikrindamos atliekų tvarkymo įstatymų laikymąsi. Taip išvengiama teisinių nuobaudų ir baudų, susijusių su neatitikimu. Operaciniu požiūriu tai pagerina darbo vietos saugą ir sveikatą, sumažindama darbuotojų riziką. Tai taip pat skatina inovacijas ir technologijų diegimą.
Tinkamas aušinimo skysčio valdymas yralabai svarbu siekiant sumažinti poveikį aplinkai ir sąnaudasTai pailgina aušinimo skysčio karterio tarnavimo laiką, sumažindama dažno keitimo poreikį. Tai padidina darbo vietos našumą, nes mašinos veikia sklandžiai. Tai pagerina apdirbtų detalių kokybę, užtikrindama geresnę paviršiaus apdailą. Tai taip pat palaiko stabilią tikslinę koncentraciją, todėl apdirbimo našumas yra patikimesnis. Tai skatina saugesnę ir sveikesnę darbo aplinką. Tai apsaugo brangią apdirbimo įrangą ir pailgina įrankių tarnavimo laiką.„Fusion Coolant Systems“ CO₂ pagrindu sukurta „Pure-Cut®“ CNC aušinimo sistemasiūlo švaresnę alternatyvą. Šioje sistemoje kaip aušinimo terpė naudojamas superkritinis CO₂ (scCO₂). Tai sumažina poveikį aplinkai, pašalina kenksmingas aušinimo skysčio atliekas ir padidina saugą šiais būdais:
- Nulinės aušinimo skysčio atliekos: scCO₂ po naudojimo išgaruoja nekenksmingai.
- Mažesnis energijos suvartojimas: „Pure-Cut®“ sunaudoja mažiau energijos.
- Tvarus CO₂ tiekimas: naudojamas CO₂ paprastai yra regeneruojamas.
Atliekų mažinimo strategijos
Veiksmingų atliekų mažinimo strategijų įgyvendinimassumažina medžiagų sunaudojimą ir utilizavimo išlaidas. Parduotuvės gali taikyti kelis patikrintus metodus.
- Naudokite įdėjimo programinę įrangą: tai automatizuoja detalių išdėstymą, kad būtų sumažinta nenaudojama erdvė. Tai sumažina lakštinio metalo atraižas, pjovimo laiką, įrankių nusidėvėjimą ir utilizavimo išlaidas.
- Perėjimas prie beveik grynosios formos apdirbimo: tai pradedama nuo ruošinio, kuris yra labai panašus į galutinę dalį. Tai sumažina pašalinamos medžiagos kiekį, sutrumpina ciklo laiką ir pailgina įrankio tarnavimo laiką.
- Rinkitės išmanesnes trajektorijas: tokios strategijos kaip prisitaikantis valymas optimizuoja medžiagų šalinimą. Jos sumažina nereikalingus judesius ir apsaugo nuo pjovimo oro, taip sumažindamos atliekas ir nusidėvėjimą.
- Reguliuojami padavimai ir greičiai: Tinkamas reguliavimas apsaugo nuo prastos paviršiaus apdailos, medžiagos deformacijos ir per didelio drožlių susidarymo. Tai sumažina pakartotinio apdorojimo ir atliekų kiekį.
- Simuliuokite prieš pjovimą: virtualių bandomųjų pjovimų atlikimas padeda nustatyti ir ištaisyti galimas klaidas. Tai padeda išvengti medžiagų nuostolių ir pakartotinio darbo.
CNC tekinimo centro operatoriaus mokymas ir saugos priemonės
Paprastas valdymas ir mokymosi kreivė
TheCNC apdirbimo mokymosi kreivė iš pradžių gali būti staigiTačiau su praktika tai tampa intuityviau. Šiam sudėtingumui įtakos turi keli veiksniai. Tai techninės žinios apie mechanines ir elektrines sistemas, CAD/CAM įgūdžiai, programavimo įgūdžiai, tokie kaip G kodas, ir praktinė patirtis. Šiuolaikinės valdymo sistemos siekia supaprastinti šį procesą. Pavyzdžiui,HEIDENHAIN TNC7pasižymi intuityvia ir patogia vartotojo sąsaja. Operatoriai gali pritaikyti pagrindinį ekraną su savo mėgstamiausiais elementais, o tai sutrumpina mokymosi kreivę. Integruoti proceso vaizdo įrašai padeda vartotojams atlikti paprastas užduotis, padėdami naujiems operatoriams greičiau įsisavinti. Panašiai,Brolio valdiklisyra labai panašus į „Haas“, todėl jį lengva pritaikyti tiems, kurie turi „Haas“ patirties. „Brother Speedio“ dokumentacija yra puiki ir gerai parašyta. „Speedio“ valdiklį itin lengva naudoti. Vartotojai gali greitai pradėti jį naudoti. Šiuolaikinius valdiklius paprastai lengva išmokti atlikti pagrindines operacijas, tokias kaip įrankių nustatymas, darbo poslinkiai ir programų vykdymas, paprastai per kelias valandas.
Siūlomos mokymo programos
Išsamios mokymo programosyra būtini naujiems operatoriams. Mokymai turėtų apimti pagrindines CNC koncepcijas, G kodo programavimą ir modeliavimą. Jie taip pat apima CAD/CAM programinę įrangą, įrankių parinkimą, brėžinių skaitymą, esminę matematiką ir medžiagų mokslą. Praktinė patirtis yra labai svarbi praktinių įgūdžių ugdymui. Tai apima prižiūrimą staklių valdymą, treniruoklių naudojimą ir realaus pasaulio projektų darbą. Operatoriams reikia mokymų, kaip šalinti triktis ir spręsti problemas. Tai apima nuspėjamąją priežiūrą, staklių problemų nustatymą ir sprendimą, poslinkių reguliavimą, pavojaus signalų kodų supratimą ir žinojimą, kada reikia pranešti apie problemas. Saugos protokolai taip pat yra labai svarbūs. Išsamūs mokymai turi apimti OSHA atitiktį, staklių saugą, avarinio stabdymo procedūras ir ergonomiką, siekiant išvengti traumų. Šiuolaikiniai mokymai taip pat apima Pramonės 4.0 koncepcijas, modeliavimu pagrįstus arba virtualios realybės (VR) mokymus ir ekologiškos gamybos modulius.
Saugos blokatoriai ir apsaugos
Mašinų apsaugos yra saugos barjerai arba įtaisaikurios uždengia pavojingas įrangos dalis. Jos apsaugo nuo sąlyčio su judančiomis dalimis. OSHA skelbia konkrečius mašinų apsaugos standartus. Yra trys pagrindiniai mašinų apsaugų tipai: fiksuoti apsaugai, blokuojantys apsaugai ir reguliuojami apsaugai. Blokuojantys apsaugai arba saugos blokatoriai yra judamos užtvaros, sujungtos su saugos mechanizmu. Šis mechanizmas sustabdo mašiną, kai ji atidaroma. Kitos saugos priemonės apima šviesos užuolaidas, apsauginius kontaktinius kilimėlius ir CNC staklių apsauginį stiklą. Avarinio stabdymo jungikliai (E-stop) yra dideli raudoni mygtukai, kurie greitai išjungia mašiną. Blokavimo / žymėjimo (LOTO) procedūros fiziškai atjungia įrangos energiją.Priešoperacinis patikrinimas yra labai svarbus operatoriamsPrieš pradėdami, operatoriai turėtų patikrinti, ar nėra atsilaisvinusių arba trūkstamų apsaugų, pažeistų kabelių, atsilaisvinusių tvirtinimo elementų ir ar veikia visos saugos priemonės.ANSI 11.19 (2010 m.)pateikia apsaugos našumo kriterijus. Šis standartas taikomas visoms mašinoms ir įrangai. Jis supaprastina apsaugos standartus.
Išsamus įvertinimas yra labai svarbus bet kuriamCNC tekinimo centraspirkimas. Parduotuvės turi teikti pirmenybę ilgalaikei vertei ir investicijų grąžai, o ne pradinei kainai. Toks strateginis požiūris užtikrina optimalią investiciją. Atidžiai apsvarstykite visus aptartus veiksnius. Toks kruopštumas lemia sėkmingą ir produktyvų jūsų parduotuvės įsigijimą, pagerindamas jos galimybes ateinantiems metams.
DUK
Kuo skiriasi CNC tekinimo centras nuo CNC tekinimo staklių?
A CNC tekinimo staklėsdaugiausia atlieka tekinimo operacijas. CNC tekinimo centras siūlo pažangesnes galimybes. Jame dažnai yra tiesioginiai įrankiai, kelios ašys ir automatizavimo funkcijos. Šie papildymai leidžia frezuoti, gręžti ir sriegiuoti vienu nustatymu.
Kokie yra pagrindiniai CNC tekinimo centro apdirbimo su įjungtais įrankiais privalumai?
Įrankiai su sriegiais žymiai padidina tekinimo centro universalumą. Jie leidžia staklėms atlikti frezavimo, gręžimo ir sriegimo operacijas. Tai pašalina poreikį perkelti detales į kitas stakles. Dirbtuvės pasiekia didesnį projektavimo lankstumą ir sutrumpina nustatymo laiką.
Kodėl CNC tekinimo centrui svarbus terminis stabilumas?
Terminis stabilumas yra labai svarbus tikslumui išlaikyti. Mašinų komponentai eksploatacijos metu įkaista ir plečiasi. Šis plėtimasis sukelia matmenų pokyčius. Efektyvios aušinimo sistemos ir kompensavimo modeliai sušvelnina šį poveikį. Jie užtikrina pastovią detalės kokybę.
Ką reiškia CNC tekinimo centro bendros eksploatavimo išlaidos (TCO)?
Bendrosios nuosavybės išlaidos (BCO) apima visas su mašina susijusias išlaidas per visą jos eksploatavimo laiką. Tai viršija pradinę pirkimo kainą. Jos apima eksploatavimo išlaidas, tokias kaip energija, įrankiai ir priežiūra. Bendrosios nuosavybės išlaidos taip pat apima darbą, nusidėvėjimą ir galimą perpardavimo vertę.
Įrašo laikas: 2025 m. gruodžio 12 d.