


As specializuota apdorojimo įrangaVožtuvų gamybos pramonėje vožtuvų gamybos staklės yra atsakingos už sudėtingų ir tikslių pagrindinių vožtuvų komponentų apdirbimą. Nuolat tobulėjant automatizavimui, didelio našumo vožtuvų gamybos staklės ne tik pagerino apdorojimo efektyvumą, bet ir padidino saugos standartus. Šiame straipsnyje bus pateikta išsami informacija apie vožtuvų gamybos staklių eksploatavimo procedūras, kad specialistai galėtų jas geriau suprasti ir įgyvendinti, taip užtikrindami tiek gamybos saugą, tiek produkto kokybę.
I. Kas yra vožtuvams skirtas įrenginys?
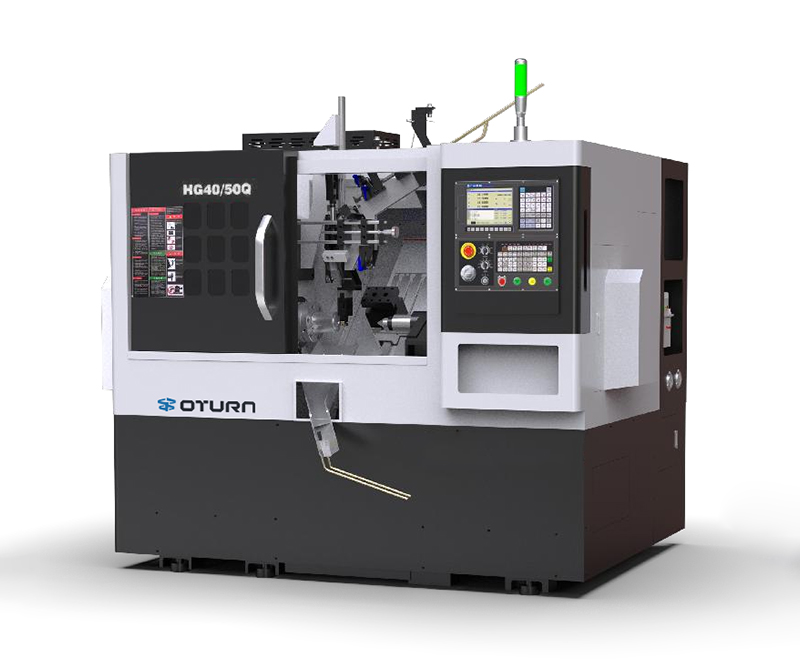
A vožtuvui skirtas įrenginysyra staklės, specialiai sukurtos vožtuvų komponentų apdirbimui. Jos siūlo išsamias daugiafunkcio apdirbimo galimybes, tokias kaip išorinis tekinimas, galų apdirbimas, kūginis apdirbimas, suvirinimo nuožulninimas ir lankinis apdirbimas, leidžiančios tiksliai apdirbti šerdies vožtuvų komponentus. Pavyzdžiui, HG40/50Q modelis pasižymi 45 laipsnių kampu pasvirusia lova, užtikrinančia tvirtą konstrukcinį tvirtumą ir greitą įrankių keitimą, todėl tinka didelio masto tiksliajai gamybai. Jos taip pat suderinamos su automatizavimu ir gali būti integruotos su robotais ir tiekimo sistemomis, kad būtų pasiekta automatinė gamybos linijų integracija.
II. Vožtuvams skirtų mašinų saugos eksploatavimo procedūros
Saugus vožtuvams skirtų mašinų eksploatavimas yra labai svarbus darbuotojų saugai ir stabiliam įrangos veikimui. Remiantis autoritetinga pramonės informacija ir gamintojų rekomendacijomis, apibendrinamos šios pagrindinės eksploatavimo procedūros:
1. Patikrinimas ir valymas prieš paleidimą
Prieš užvedant mašiną, darbinis paviršius turi būti nuvalytas, o visi likę įrankiai, ruošiniai ir šiukšlės pašalintos, kad būtų išvengta atsitiktinių sužalojimų užvedus mašiną. Visos rankenos, jungikliai ir valdymo rankenėlės visada turi būti teisingoje padėtyje, o nenaudojamos dalys paliekamos neutralioje padėtyje.
2. Drabužiai ir apsaugos priemonės
Operatoriai privalo dėvėti darbo drabužius ir darbinę kepurę. Operatorės privalo tinkamai susikišti plaukus į kepures, kad jie neįstrigtų mašinoje ir nesukeltų pavojaus.
3. Tvirtas ruošinio ir įrankio fiksavimas
Ruošiniai, tvirtinimo elementai ir įrankiai turi būti tvirtai pritvirtinti. Atsilaisvinę ruošiniai gali pajudinti ar net paslysti, dėl to gali sulūžti įrankiai ar būti pažeista įranga, o sunkiais atvejais – ir sužaloti žmones.
4. Teisinga darbo laikysena
Operatoriai turi stovėti saugioje padėtyje, vengdami krintančių ruošinių ar skriejančių drožlių pavojaus.
5. Atsargumo priemonės pakraunant ir iškraunant didelius ruošinius
Naudojant kėlimo įrenginį dideliems ruošiniams pakrauti ir iškrauti, pakrovimo ir iškrovimo metu nestovėkite po ruošiniu. Iškrovus ruošinį, jį saugiai padėkite, kad jis nenukristų.
6. Visada išlaikykite dėmesį
Eksploatacijos metu draudžiama krauti ir iškrauti ruošinius, reguliuoti įrankius, atlikti matavimus ir patikrinimus bei valyti drožles. Operatoriai privalo likti savo darbo vietose, kad galėtų greitai reaguoti į bet kokius sutrikimus.
7. Eksploatavimo po sustabdymo gairės
Baigus darbus, elektros sistema turi būti išjungta ir atliktas tinkamas valymas, tepimas bei techninė priežiūra, kad būtų prailgintas įrangos tarnavimo laikas.
III. Specialiųjų mašinų techninės savybės didina saugą ir efektyvumą
Specialios vožtuvų mašinos konstrukcija ir techninis projektas visiškai įkūnija saugos ir efektyvumo derinį. Atsižvelgiant įHG40/50Q speciali vožtuvų gamybos mašinakaip pavyzdys:
· 45 laipsnių kampu pasvirusi lovos konstrukcija padidina lovos standumą ir stabilumą, išlaikant stabilų veikimą net ir esant sunkioms pjovimo sąlygoms ir sumažinant vibracijos poveikį saugai bei apdirbimo tikslumui.
· Trijų krypčių revolverinė konstrukcija leidžia greičiau keisti įrankius, sumažina operatoriaus laiką ir sumažina eksploatavimo klaidų tikimybę bei pagerina bendrą gamybos saugą.
· Didelio tikslumo padėties nustatymo sistemos sumažina operacinių koregavimų dažnumą ir sumažina antrinių operacijų, kurias sukelia padėties nustatymo klaidos, riziką.
· Visiškai uždari apsauginiai dangčiai padeda išvengti skraidančių drožlių sužalojimų personalui, kartu sumažinant dulkes ir triukšmą darbo aplinkoje, taip užtikrinant žmogaus ir mašinos saugos aspektus.
IV. Automatikos suderinamumas suteikia naujų saugumo garantijų
Šiuolaikinė vožtuvų apdirbimo įranga palaiko sklandų integravimą su automatizuotomis sistemomis, tokiomis kaip robotų sugriebimas, automatinis padavimas ir patikra, sudarydama sąlygas, kurios sumažina tiesioginio kontakto riziką darbuotojams. Automatizuotos gamybos linijos leidžia nuolat apdoroti vožtuvų dalis partijomis, taip sumažinant saugos pavojus ir eksploatavimo klaidas, kurias sukelia rankinis įsikišimas.
V. Kaip užtikrinti saugų vožtuvų apdirbimo įrangos veikimą?
· Stiprinti operatorių mokymą, reguliariai teikti mokymus apie saugos procedūras ir įrangos priežiūros žinias bei didinti personalo saugos informuotumą ir įgūdžius.
· Įdiegti saugos patikros procesą, griežtai atliekant įrangos patikras ir aplinkos valymą prieš paleidžiant mašiną.
· Naudokite kvalifikuotas apsaugos priemones, tokias kaip akiniai, apsauginės pirštinės ir darbo drabužiai, kad išvengtumėte mechaninių sužalojimų.
· Parengti avarinio reagavimo planus, kad būtų užtikrintas greitas elektros energijos tiekimo nutraukimas įvykus sutrikimui ir siekiant apsaugoti personalą. Reguliarus techninis aptarnavimas ir tepimas užtikrina optimalią įrangos būklę ir padeda išvengti nelaimingų atsitikimų dėl įrangos gedimų.
VI. Santrauka
Vožtuvų gamybos mašinos yra itin svarbi įranga vožtuvų gamybos pramonėje. Saugios eksploatavimo procedūros ne tik užtikrina operatorių saugumą, bet ir yra efektyvaus bei stabilaus veikimo pagrindas. Mokslinių eksploatavimo procedūrų laikymasis kartu su pažangiomis techninėmis savybėmis ir automatizavimo pranašumais gali veiksmingai užkirsti kelią gamybos avarijoms ir pagerinti apdorojimo kokybę.
Kiekvienas vožtuvasCNC staklėsOperatorius turėtų atidžiai laikytis šių eksploatavimo procedūrų ir griežtai laikytis saugos taisyklių, prisidėdamas prie saugios gamybos ir technologinės pažangos vožtuvų pramonėje.
Įrašo laikas: 2025 m. spalio 28 d.