


CNC staklių signalizacijos lemputėsyra labai svarbūs saugos įspėjamieji signalai CNC staklių veikimo metu. Jie įspėja operatorius apie įrangos veikimo būseną garsiniu grįžtamuoju ryšiu (pvz., pyptelėjimais arba įspėjamaisiais garsais). Tai, ar įspėjamosios lemputės garsas yra normalus, tiesiogiai priklauso nuo to, ar įrangos gedimus galima greitai aptikti, užtikrinant saugų staklių veikimą. Nenormalus įspėjamosios lemputės garsas, pavyzdžiui, garso nebuvimas arba pertraukiamas garsas, ne tik turi įtakos priežiūros efektyvumui, bet ir gali kelti pavojų saugai. Šiame straipsnyje bus paaiškinti neįprasto įspėjamosios lemputės garso simptomai ir pateiktas sistemingas trikčių šalinimo ir remonto procesas, padėsiantis įrangos priežiūros personalui efektyviai išspręsti problemas ir užtikrinti stabilų staklių veikimą.
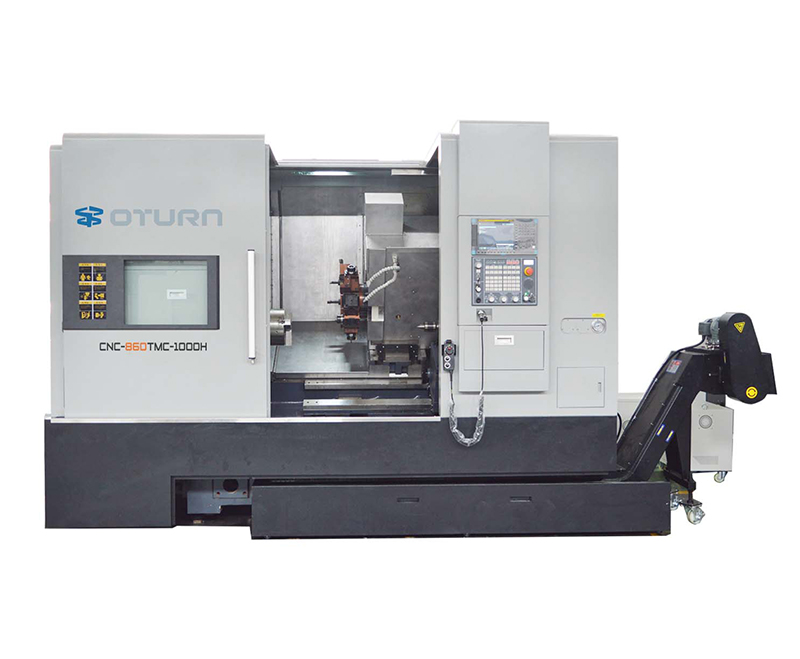
Dažniausi nenormalaus pavojaus signalo šviesos garsų simptomai ir šalinimas
Nenormalus aliarmo lemputės garsas dažnai pasireiškia trimis būdais:
· Nėra garso: Paprastai taip nutinka dėl atjungtos garso išvesties jungties arba maitinimo šaltinio problemos.
· Triukšmas arba iškraipymai: tai dažniausiai sukelia garsą generuojančių komponentų, tokių kaip skambutis arba garsiakalbis, senėjimas arba pažeidimas, arba nestabili maitinimo įtampa.
· Pertraukiamas arba nutrūkstamas garsas: tai dažnai sukelia prastas kontaktas arba nestabili jungtis signalo perdavimo linijoje.
Be to, labai svarbu nustatyti neįprasto garso mastą. Ar problema kyla tik esant konkrečioms signalizacijos būsenoms, tokioms kaip avarinio stabdymo ar perkrovos signalizacija? Ar neįprastas garsas būdingas visiems signalizacijos signalams? Jei tik kai kurie signalizacijos signalai skamba neįprastai, gali būti problema su signalizacijos sistemos logika arba susijusiais jutikliais. Jei visi signalizacijos signalai skamba neįprastai, gali būti problema su signalizacijos lempučių įranga arba maitinimo sistema. Šių problemų išaiškinimas padės susiaurinti tyrimo apimtį ir sutaupyti laiko.
Sistemingi žingsniai, kaip šalinti pavojaus signalo šviesos garso problemas
1. Patikrinkite maitinimo šaltinį ir signalines linijas
Signalinės lemputės garso modulis turi būti maitinamas stabiliu maitinimu, todėl pirmoji užduotis yra patikrinti maitinimo šaltinį. Techninės priežiūros personalas pirmiausia turėtų išjungti pagrindinį įrenginio maitinimo šaltinį, o tada multimetru išmatuoti įtampą signalizacijos lemputės maitinimo gnybtuose, paprastai 24 V nuolatinę srovę. Jei įtampa nerodo jokios įtampos arba yra didelių svyravimų, kitas žingsnis yra patikrinti, ar nėra perdegusio saugiklio arba oksidacijos kontaktoriaus kontaktuose. Perdegusį saugiklį reikia nedelsiant pakeisti, o oksiduotus kontaktus reikia nušlifuoti smulkiu švitriniu popieriumi ir vėl priveržti, kad būtų užtikrintas geras kontaktas.
Toliau atsekite signalo kabelį, jungiantį signalizacijos lemputę, ir patikrinkite kabelius bei jungtis nuo signalizacijos lemputės gnybtų bloko iki pat PLC išvesties modulio arba signalizacijos valdymo bloko. Ilgalaikė vibracijaCNC staklėsgali lengvai atlaisvinti arba pažeisti kabelio jungtis. Pažeistas ekranas taip pat gali sukelti trukdžius, dėl kurių gali sutrikti signalas. Techninės priežiūros metu patikrinkite kiekvieną komponentą atskirai, vėl prijunkite gnybtus ir priveržkite jungiamuosius varžtus, kad įsitikintumėte, jog laidai yra geros būklės, o ekranas – nepažeistas.
2. Aparatinės įrangos patikrinimas ir zondavimo komponentų keitimas
Patikrinus, ar maitinimo ir signalo linijos veikia normaliai, gali būti, kad problema yra signalizacijos lemputės viduje esančiame garsiniame signalizatoriuje arba garsiakalbyje. Išjungę signalizacijos lemputę, išardykite ją ir vizualiai patikrinkite, ar skleidžiantis komponentas nėra akivaizdžiai pažeistas, pvz., įtrūkusi diafragma ar perdegusi ritė. Jei išvaizda normali, multimetru išmatuokite skleidžiamojo komponento varžą. Nenormali varžos vertė (itin didelė arba artima nuliui) rodo komponento gedimą.
Keičiant dalis, įsitikinkite, kad naujo komponento įtampos specifikacijos ir montavimo matmenys atitinka senuosius. Montuodami atkreipkite dėmesį į poliškumą, kad išvengtumėte atvirkštinio sujungimo, kuris gali sukelti antrinę žalą. Tinkamų dalių pasirinkimas užtikrina ilgalaikį ir stabilų signalizacijos lemputės veikimą.
3. Patikrinkite PLC sistemos parametrus ir aliarmo logiką
Jei aparatinė įranga nepažeista, kitas žingsnis – patikrinti staklių valdymo sistemos aliarmo nustatymus. Norėdami patikrinti, ar aliarmo garsas įjungtas, naudokite PLC programavimo sąsają arba parametrų nustatymų puslapį. Kai kurie staklės leidžia nutildyti aliarmo garsą, todėl aliarmo lemputė gali nutilti. Taip pat svarbu patikrinti, ar tinkamai veikia skirtingų tipų aliarmų PLC išėjimai. Pavyzdžiui, ar avarinio stabdymo aliarmo PLC išėjimas gali suaktyvinti aliarmo garsą. Jei PLC nereaguoja, patikrinkite avarinio stabdymo mygtuką ir susijusius jutiklius, kad pamatytumėte, ar nėra priekinio paleidimo komponento gedimo.
Kai kurie įrenginiai gali reguliuoti žadintuvo garso stiprumą ir dažnį. Jei garsas silpnas arba iškraipytas, atkurkite numatytuosius nustatymus ir iš naujo pakoreguokite parametrus, kad garsas būtų aiškus ir efektyvus.
Funkcinis patikrinimas po remonto ir įprastinės priežiūros rekomendacijos
Po remonto būtinai imituokite įvairius pavojaus signalo scenarijus patikrinimui, pvz., paspauskite avarinio stabdymo mygtuką arba atlikite perkrovos bandymą, kad įsitikintumėte, jog pavojaus signalo lemputė skamba aiškiai ir stabiliai. Išsamūs gedimo priežasties ir konkretaus remonto proceso įrašai turėtų būti įtraukti į įrangos techninės priežiūros bylą, kad būtų galima jais remtis atliekant vėlesnę techninę priežiūrą.
Siekiant sumažinti neįprastų pavojaus signalo lempučių garsų dažnį, rekomenduojama sudaryti reguliarios priežiūros planą. Bent kartą per mėnesį patikrinkite pavojaus signalo lemputės laidų jungtis ir gnybtų tvirtumą, kad išvengtumėte atsilaisvinimo dėl įrangos vibracijos. Be to, valydamiCNC tekinimo centras, būkite atsargūs, kad į signalizacijos lemputę nepatektų vandens ir alyvos, o drėgmė nepažeistų skleidžiamų komponentų. Jei nustatoma, kad komponentai sensta, laiku juos pakeisti yra labai svarbu siekiant užtikrinti ilgalaikį signalizacijos sistemos efektyvumą.
Nustačius sistemingą techninės priežiūros ciklą „trikčių šalinimas – remontas – patikra – prevencija“, galima ne tik pagerinti įspėjamojo signalo patikimumą, bet ir gerokai pagerinti bendras staklių saugos įspėjimo galimybes, užtikrinant sklandžią gamybą.
Išvada
Signalinės lemputės sutrikimai gali atrodyti nereikšmingi, tačiau jie yra labai svarbūs pagrindinei staklės saugos įspėjimo sistemos funkcijai. Techninės priežiūros procesas turėtų atitikti principą „pirmiausia lengva, tada sunku, pirmiausia techninė įranga, tada programinė įranga“, žingsnis po žingsnio nustatant gedimo vietą, pradedant maitinimo laidų prijungimu ir signalo perdavimu, baigiant garsiniu aparatinės įrangos ir sistemos nustatymu. Tik tokiu būdu galima greitai atkurti signalinės lemputės garsinę funkciją, pagerinti CNC staklės gedimų reagavimo greitį ir užtikrinti gamybos saugą. Techninės priežiūros personalas turi ne tik įvaldyti mokslinius priežiūros metodus, bet ir reguliariai atlikti prevencinę priežiūrą, kad iš esmės sumažintų gedimų skaičių ir užtikrintų saugų bei efektyvų CNC staklės veikimą.
Įrašo laikas: 2025-09-03