


Ašys su ratais abiejose važiuoklės (rėmo) pusėse bendrai vadinamos automobilių ašimis, o ašys su varančiąja galia paprastai vadinamos ašimis. Pagrindinis skirtumas tarp jų yra tai, ar ašies (ašies) viduryje yra pavara. Šiame straipsnyje automobilio ašis su pavaros įtaisu vadinama automobilio ašimi, o transporto priemonė be pavaros įtaiso – automobilio ašimi, kad būtų parodytas skirtumas.
Didėjant logistikos ir transportavimo paklausai, automobilių ašių, ypač priekabų ir puspriekabių, pranašumas profesionaliuose gabenimuose ir specialiosiose operacijose tampa vis akivaizdesnis, o rinkos paklausa ženkliai išaugo.
Ši technologija analizuoja ašies apdirbimo procesą, tikiuosi padėti klientams pasirinkti tinkamesnę CNC mašiną.
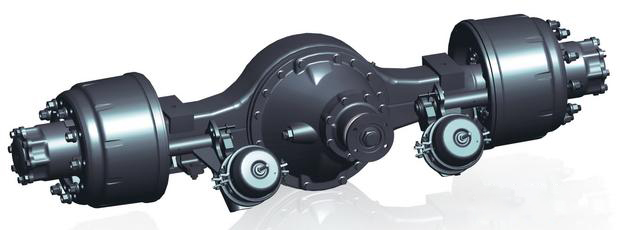
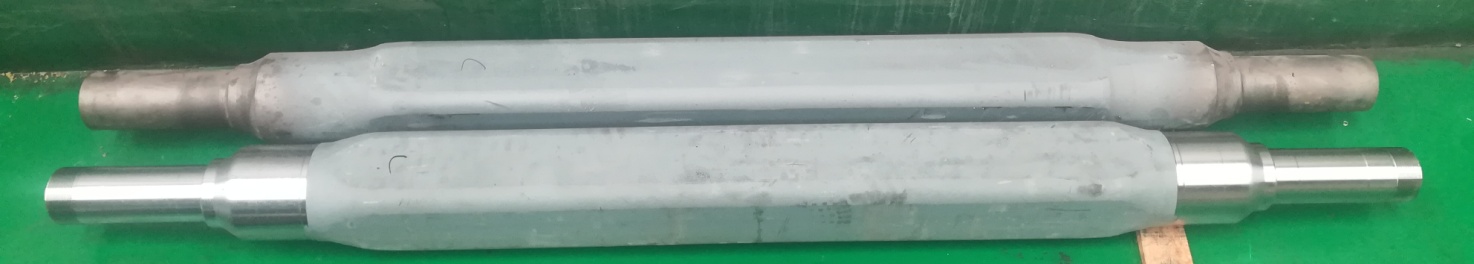
Naujas automobilio ašies gamybos procesas:
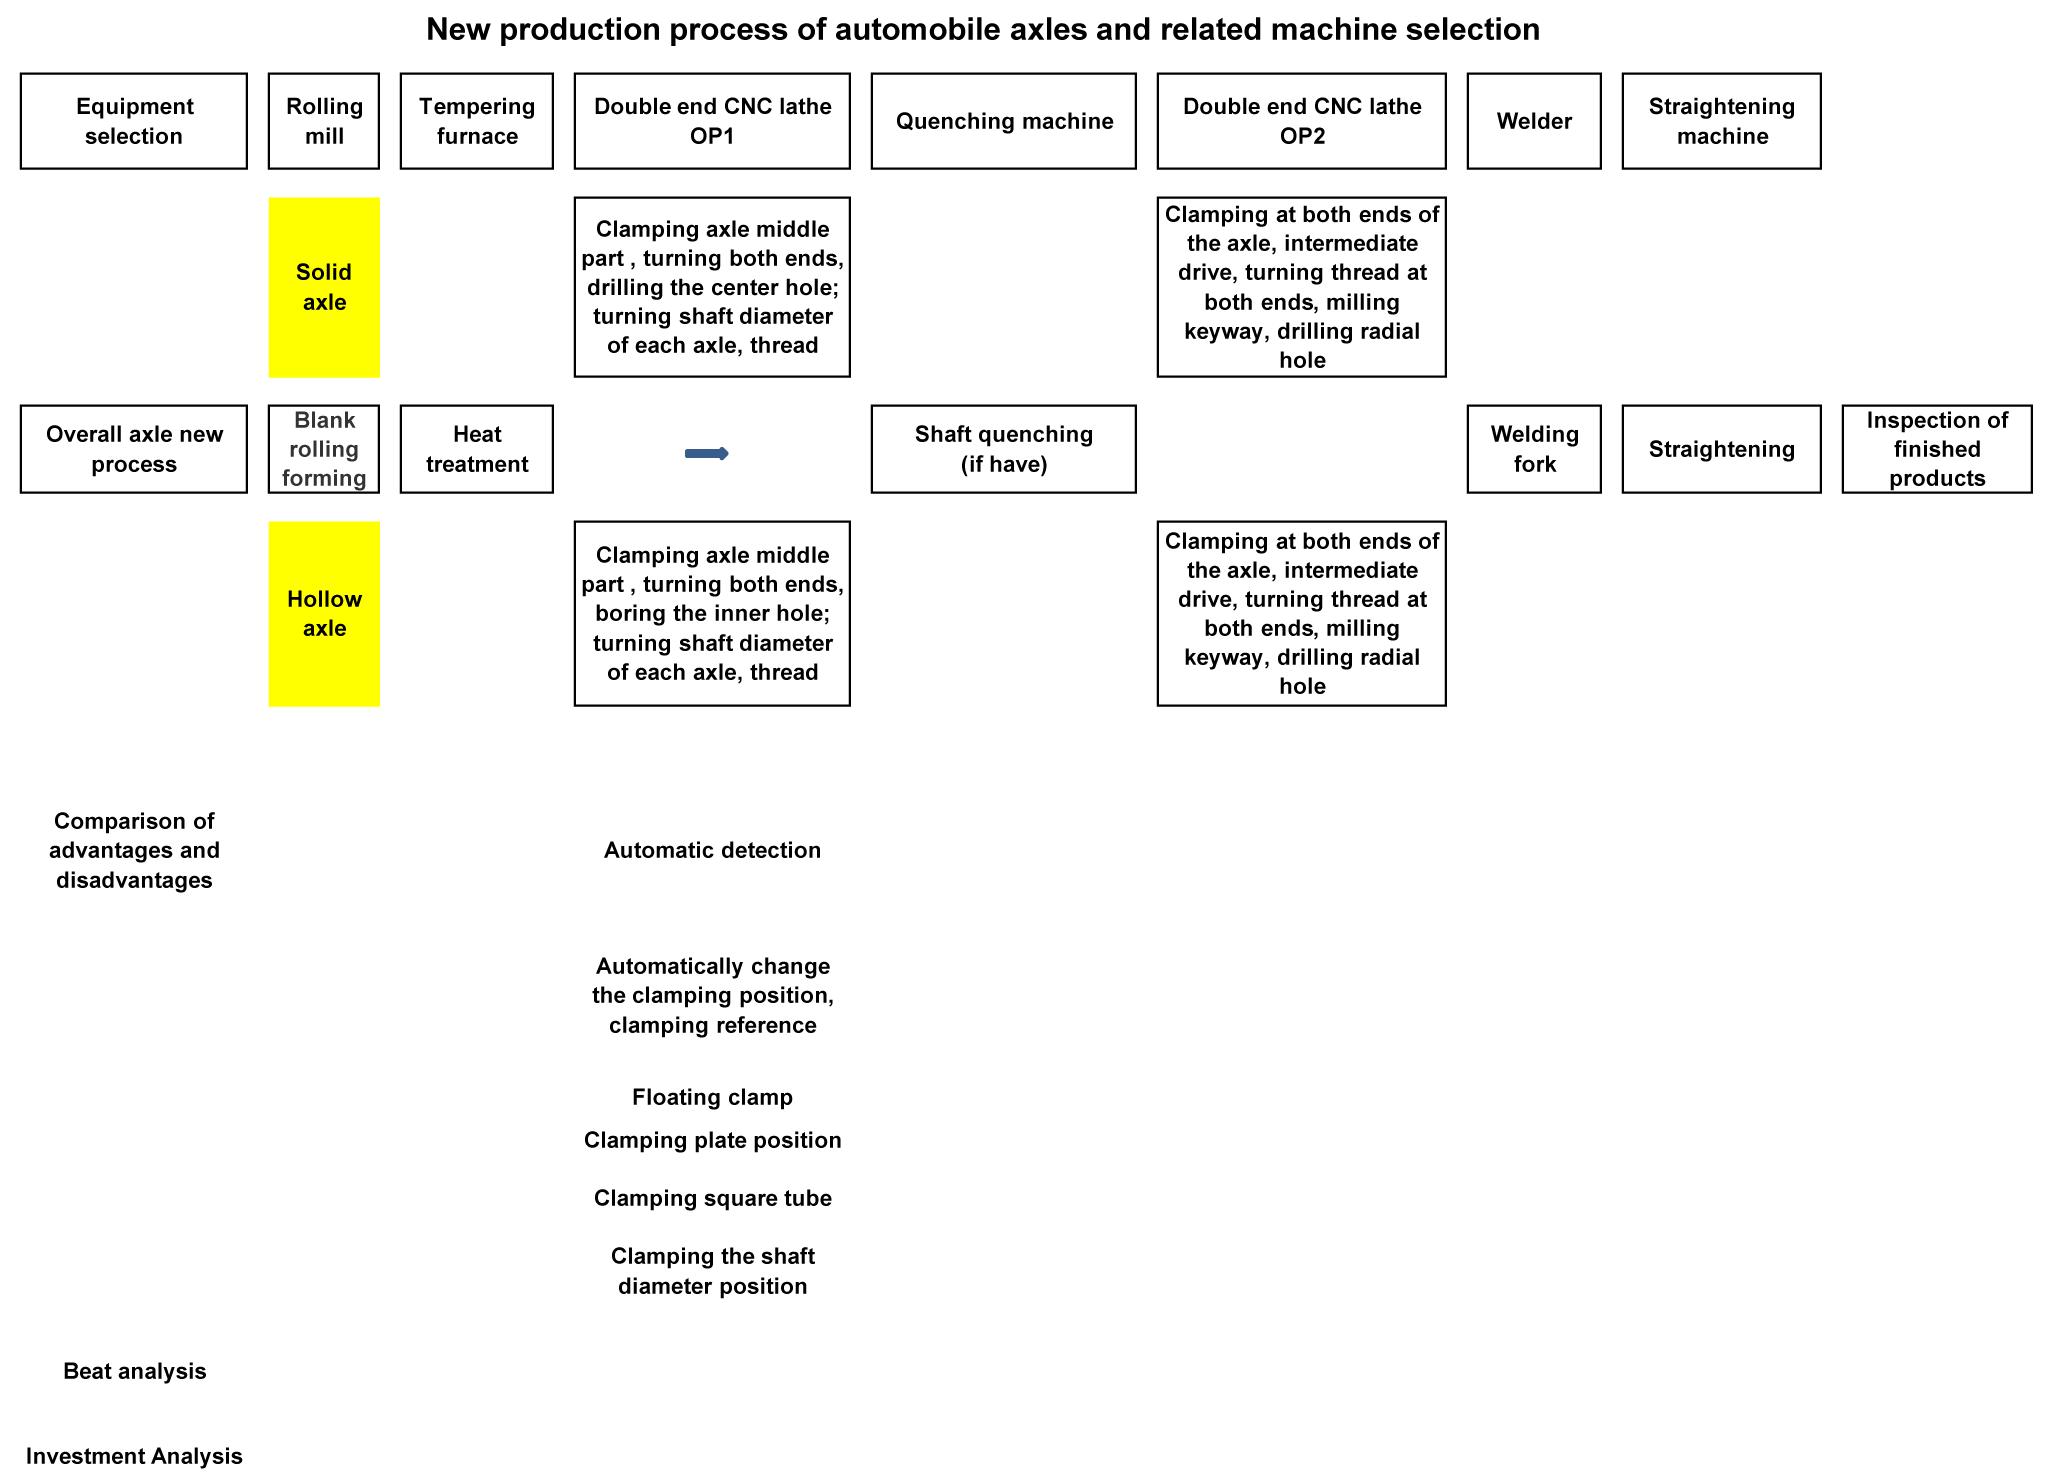
Dėl naujo gamybos proceso, frezavimo staklės, naudojamos apdirbimui (vientisa ašis), arba dvipusio gręžimo staklės (tuščiavidurė ašis) ir CNC tekinimo staklės, tradicinis OP1 frezavimas, OP2, OP3 tekinimo seka ir net OP5 gręžimas bei frezavimas gali būti pakeistos dvipusėmis CNC tekinimo staklėmis OP1.
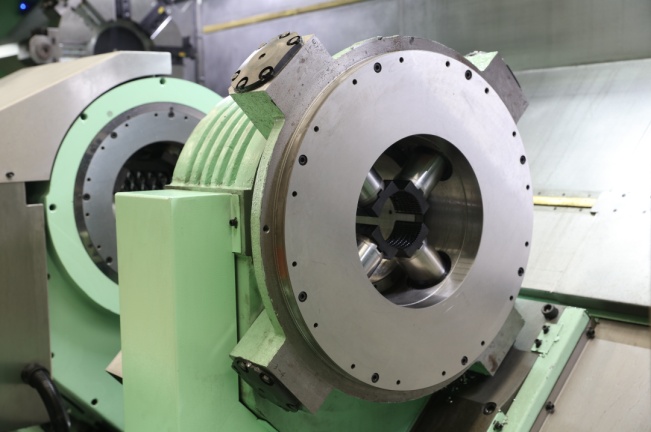
Kietosioms ašims, kurių veleno skersmuo nereikalauja grūdinimo, visus apdirbimo darbus galima atlikti vienu mechanizmu, įskaitant rakto griovelių frezavimą ir radialinių skylių gręžimą. Tuščiavidurėms ašims, kurių veleno skersmuo nereikalauja grūdinimo, automatinio konvertavimo prispaudimo standartą galima įdiegti staklėse, o apdirbimo darbus galima atlikti viena stakle.
Pasirinkus specialias CNC tekinimo stakles su dvigubais galais ašims apdirbti, apdirbimo kelias gerokai sutrumpėja, be to, sumažėja pasirinktų staklių tipas ir kiekis.
Naujos procesų atrankos mašinos privalumas ir savybės:
1) Proceso koncentracija, ruošinio tvirtinimo laiko sutrumpinimas, pagalbinio apdorojimo laiko sutrumpinimas, vienalaikio apdorojimo technologijos naudojimas abiejuose galuose, gamybos efektyvumas žymiai pagerėja.
2) Vienkartinis užspaudimas, vienalaikis apdorojimas abiejuose galuose pagerina ašies apdirbimo tikslumą ir koaksialumą.
3) Sutrumpinti gamybos procesą, sumažinti detalių apyvartą gamybos vietoje, pagerinti vietos naudojimo efektyvumą ir padėti pagerinti gamybos organizavimą bei valdymą.
4) Dėl didelio efektyvumo apdorojimo įrangos naudojimo jis gali būti aprūpintas pakrovimo ir iškrovimo įrenginiais bei sandėliavimo įrenginiais, kad būtų pasiekta visiškai automatizuota gamyba ir sumažintos darbo sąnaudos.
5) Ruošinys pritvirtinamas tarpinėje padėtyje, prispaudimas yra patikimas, o staklių pjovimui reikalingas sukimo momentas yra pakankamas, todėl galima atlikti didelį tekinimo kiekį.
6) Staklės gali būti aprūpintos automatiniu aptikimo įtaisu, ypač tuščiavidurei ašiai, kuris gali užtikrinti vienodą ašies storį po apdirbimo.
7) Tuščiavidurėms ašims, kai OP1 sekvencerio abiejuose galuose yra išgręžtos vidinės skylės, tradicinis klientas vienu galu pakelia spaustuvą, o kitu galu naudoja užpakalinę dalį ruošiniui priveržti tekinimo metu, tačiau vidinės skylės dydis skiriasi. Mažesnei vidinei skylei priveržimo standumas yra nepakankamas, didžiausias priveržimo sukimo momentas yra nepakankamas, todėl negalima efektyviai pjauti.
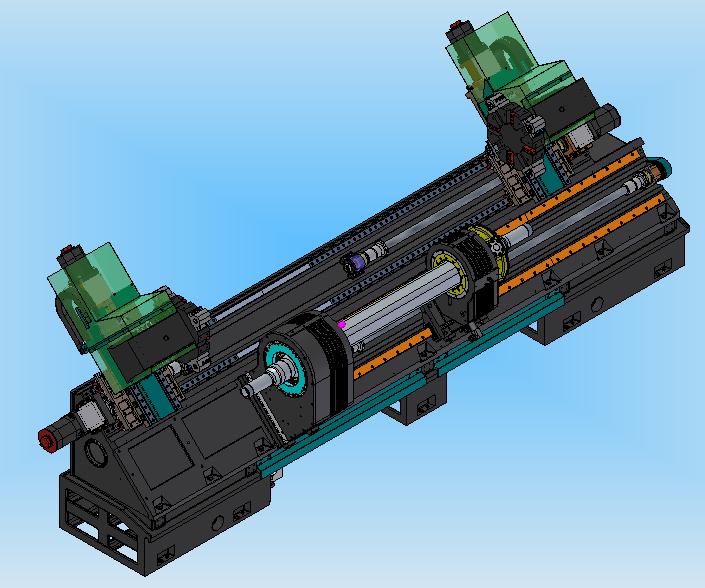
Naujojo dvipusio tekinimo staklių, tuščiavidurės ašies, kai vidinės skylės abiejuose transporto priemonės galuose yra baigtos, mašina automatiškai perjungia prispaudimo režimą: abu galai naudojami ruošiniui priveržti, o vidurinė pavara slankioja ruošinį, kad perduotų sukimo momentą.
8) Įmontuotas hidraulinis ruošinio fiksavimo mechanizmas gali būti judinamas staklių Z kryptimi. Klientas gali išlaikyti padėtį viduriniame kvadratiniame vamzdyje (apvaliame vamzdyje), apatinės plokštės padėtyje ir ašies veleno skersmens padėtyje pagal poreikį.
Išvada:
Atsižvelgiant į tai, dvipusių CNC tekinimo staklių naudojimas automobilių ašims apdirbti turi didelių pranašumų, palyginti su tradiciniais procesais. Tai pažangi gamybos technologija, galinti pakeisti tradicines stakles gamybos proceso ir mašinos konstrukcijos požiūriu.
Įrašo laikas: 2021 m. kovo 15 d.