


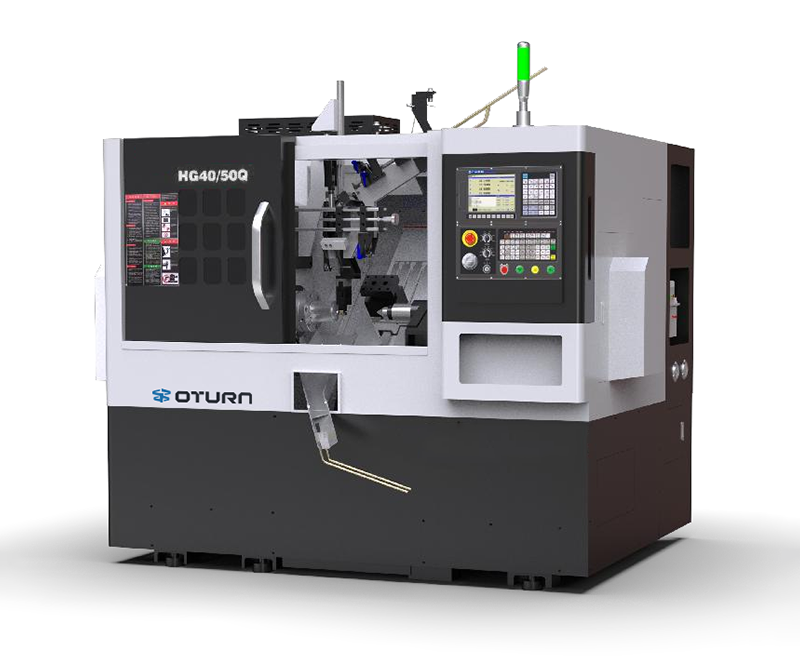
Apdirbimo proceso metuCNC tekinimo staklėsŽingsninis variklis veikia kaip pagrindinis pavaros mechanizmas, o jo veikimo būsena tiesiogiai veikia apdirbimo kokybę ir efektyvumą. Šiame straipsnyje apibendrinami dažniausiai pasitaikantys žingsninių variklių ir jų valdymo sistemų gedimai bei trikčių šalinimo veiksmai, padedantys vartotojams greitai rasti problemas ir atkurti normalų įrangos veikimą.
I. Žingsninis variklis vibruoja, bet nesisuka
Šį reiškinį dažniausiai sukelia žingsninio variklio fazės praradimas, kuris gali būti dėl variklio gedimų arba vairuotojo grandinės problemų.
Trikčių šalinimo veiksmai:
·Patikrinkite, ar žingsninio variklio jungtis tinkamai prijungta.
·Sukeiskite bet kurį vieną variklio fazės laidą ir stebėkite, ar jis grįžta į normalią būseną. Jei po sukeitimo viskas veikia normaliai, variklis yra sugedęs; jei vis dar nenormalu, patikrinkite didelės galios tranzistorius ir apsauginius diodus valdymo plokštėje, nes šie komponentai yra labai greitai sugedę.
II. Apdirbimo metu stalas staiga sustoja, žingsninis variklis vibruoja, bet nesisuka.
Šis gedimas dažnai atsiranda dėl mechaninių transmisijos dalių užstrigimo ar pažeidimo, tačiau galimi ir valdymo sistemos gedimai.
Sprendimai:
·Išjunkite maitinimą ir rankiniu būdu pasukite pagrindinį varžtą, kad patikrintumėte, ar tam tikrose vietose nėra neįprastai didelės varžos arba ar nėra užsikimšimo.
·Patikrinkite tarpą tarp veržlės ir švino varžto, slydimo juostelių sandarumą, ar rutulinio varžto kreipiamajame griovelyje nėra pašalinių objektų, ar švino varžtas nėra sulenktas ar deformuotas, ir ar žingsninio variklio reduktoriuje esančios lanksčios pavaros nėra atsilaisvinusios ar užstrigusios.
·Jei nerandama jokių mechaninių sutrikimų, patikrinkite 1 punkte aprašytą valdymo sistemą.
III. Normalus mažu greičiu, žingsniniai nuostoliai dideliu greičiu
Žingsninio variklio žingsnių praradimas dideliu greičiu dažnai atsiranda dėl pavaros maitinimo įtampos kritimo, dėl kurio sumažėja išėjimo sukimo momentas.
Svarbiausi patikrinimai:
·Patikrinkite, ar nepažeistas aukštos įtampos maitinimo šaltinis ir jo perjungimo tranzistorius.
·Sugedęs aukštos įtampos tranzistorius gali sutrikdyti maitinimo šaltinio laidumą dideliu greičiu, sumažindamas sukimo momentą ir sukeldamas žingsninius nuostolius.
·Taip pat patikrinkite mechanines dalis, ar jos nėra sulinkusios, deformuotos ir ar nėra įstrigusių pašalinių objektų, nes padidėjusi apkrova dideliu greičiu gali sukelti žingsnio nuostolius.
IV. Įrankis negrįžta į nulinę padėtį baigus programą
Paprastai tai rodo valdymo sistemos gedimą.
Priežasčių analizė:
·Mažo greičio apdirbimo metu žingsninis variklis naudoja žemos įtampos galią su pakankamu sukimo momentu.
·Norint grįžti prie nulio, reikia didelio greičio veikimo, maitinamo aukštos įtampos maitinimo šaltiniu.
·Jei pažeistas aukštos įtampos maitinimo šaltinį valdantis perjungimo tranzistorius, negalima išvesti aukštos įtampos, todėl grįžtant į nulį atsiranda žingsniniai nuostoliai.
Sprendimas:
·Norėdami atkurti normalų veikimą, pakeiskite pažeistą perjungimo tranzistorių.
V. Įrankis užlenkia nulinę padėtį po programos užbaigimo
Šį reiškinį daugiausia sukelia per didelis mechaninio perdavimo pasipriešinimas.
Specifinis našumas:
·Pjaunant mažu greičiu, sukimo momentas yra mažas, todėl tikėtinas žingsnio praradimas.
·Aukštos įtampos varomos grąžinimo į nulį metu sukimo momentas yra didelis ir veikimas normalus.
Patikrinimo rekomendacijos:
·Patikrinkite, ar reduktoriaus pavarų dėžės krumpliaračiuose ir tarp žingsninio variklio bei švino sraigto krumpliaračių nėra geležies drožlių ar pašalinių daiktų.
·Patikrinkite, ar slydimo juostos nėra per daug priveržtos, nes tai padidina pasipriešinimą.
Bendrieji veiksniai, darantys įtaką CNC tekinimo staklių apdirbimo tikslumui
Dažniausios apdirbimo tikslumo sutrikimų priežastys yra šios:
·Sistemos parametrų pakeitimai arba netinkami nustatymai
·Mechaniniai gedimai arba susidėvėjimas
·Neoptimizuoti optiniai, mechaniniai ir elektriniai parametrai, sukeliantys variklio anomalijas
·Padėties kilpos sutrikimai arba netinkama valdymo logika
Greitai nustatydami ir spręsdami šias problemas,CNC specialios staklės gali atkurti normalų apdirbimo tikslumą.
Naudodamiesi aukščiau pateikta gedimų analize ir trikčių šalinimo patarimais, vartotojai gali greitai nustatyti žingsninio variklio ir valdymo sistemos problemas, užtikrindami stabilų ir efektyvų CNC tekinimo staklių veikimą ir taip pagerindami apdirbimo kokybę bei našumą.
Jei ieškote didelio našumo ir patikimoCNC staklės, skirtos vožtuvų apdirbimui„Oturn“ siūlo platų pažangios įrangos asortimentą, pasižymintį puikiu apdirbimo tikslumu ir automatizavimo galimybėmis, padedantį vožtuvų gamintojams pasiekti efektyvią gamybą ir gerinti kokybę. Norėdami sužinoti daugiau apie mūsų gaminius, susisiekite su mumis.
Įrašo laikas: 2025 m. gegužės 15 d.